Русский
 Русский


 домашняя страница
Линия экструзии дверей и дверных коробок из PVC
Линия экструзии дверей и дверных коробок из PVC производит обе части готового дверного блока: широкую вспененную плиту, которая становится дверным полотном, и многокамерный профиль коробки, на который оно навешивается. Обе части выпускаются на одной линии с разными фильерами, а для дверей используется самый крупный экструдер из тех, что мы строим для профилей, — до 90 мм.
На дверных профилях экструзия перестаёт быть вопросом производительности и становится вопросом целостности стенки. Коробка, которая не держит петельный шуруп, или полотно, у которого вспененная сердцевина плотнее с одного края, чем с другого, проходят все размерные проверки и всё равно возвращаются от заказчика.
Пришлите нам сечения полотна и коробки, целевую плотность вспенивания и фурнитуру, которую должна принимать коробка. Мы подберём экструдер, фильерную головку и длину калибровки под эти данные, прежде чем предлагать компоновку.
Что производит линия для дверей из PVC
Дверной блок — это не один профиль, а целое семейство профилей, поэтому линия проектируется под всё семейство, а не под самую широкую деталь:
- Дверные полотна и плиты. Широкие профили из вспененного PVC — как правило, самое большое сечение на линии и причина, по которой для дверей используется экструдер 90 мм.
- Дверные коробки и стойки. Многокамерные замкнутые профили, в которых размещаются петли, ответная планка и паз под уплотнитель.
- Наличники, раскладки и штапики. Небольшие профили, завершающие комплект; обычно выпускаются на том же семействе оснастки.
- Жалюзийные и филёнчатые вставки. Узкие повторяющиеся профили для вентилируемых и филёнчатых дверей.
Двери покупают по внешнему виду, поэтому декоративная поверхность наносится прямо в линии: наше оборудование для печати текстуры древесины на PVC и ультрафиолетового (UV) отверждения наносит и отверждает декор на полотно после резки, благодаря чему одна экструзионная линия обеспечивает полный ассортимент отделки под дерево.
Как производятся двери и дверные коробки из PVC
Полная линия для производства дверей из PVC включает шесть станций, каждая из которых подбирается под ваши сечения, а не выбирается по каталогу:
- Подготовка сухой смеси. Высокоскоростной смеситель равномерно смешивает PVC-смолу, стабилизатор, наполнитель и вспенивающий агент. Во вспененном дверном полотне вспенивающий агент должен быть распределён равномерно, поскольку колебания плотности в смеси превращаются в колебания плотности по плите.
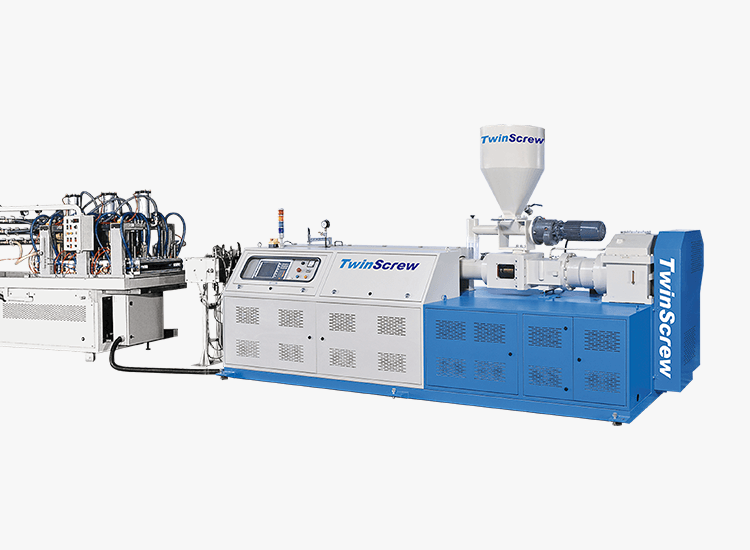
- Основной экструдер. Для дверей используется наш параллельный двухшнековый экструдер с противовращением шнеков, для крупных сечений — до 90 мм. Шнеки с противовращением обеспечивают принудительную подачу жёсткой сухой смеси и короткое время пребывания материала, что сохраняет стабильность вспененной сердцевины при высокой производительности.
- Экструзионная фильера. Сегментные фильерные головки из сплава нержавеющей стали с независимо нагреваемыми зонами. Фильера для дверного полотна — самый широкий инструмент на любой профильной линии, поэтому зональное управление по всей её ширине не даёт одному краю работать горячее и вспениваться иначе, чем другой.
- Вакуумная калибрующая система. Секционная калибровка на общей базовой плите, каждая секция — с собственным подключением вакуума и охлаждающей воды. Во вспененных профилях поверхностная корка должна зафиксироваться до того, как сердцевина закончит расширяться, — это вопрос последовательности охлаждения, а не мощности охлаждения.
- Гусеничный тянущий агрегат для профиля. Протягивает профиль со скоростью, согласованной с производительностью экструдера. Для вспененной плиты скорость протяжки определяет и степень растяжения корки, поэтому здесь это параметр продукта, а не только транспортировки.
- Пила. Выполняет резку в линии на заданную длину синхронно с тянущим агрегатом.
Фильерная головка — вот что вы на самом деле покупаете
На линии для дверей выбор экструдера — типовое решение, а выбор фильерной головки — нет. Из этого следуют три вывода:
- Одно гнездо, высокая скорость. Дверные полотна настолько широкие, что одно гнездо на фильеру — норма. Производительность обеспечивается скоростью линии и подачей расплава по всей ширине, а не работой с двумя гнёздами.
- Сегментная конструкция. Наши фильеры собираются из сегментов, поэтому изношенный или повреждённый участок можно заменить без переточки всего инструмента. Для фильеры дверного полотна это разница между ремонтом и новым инструментом.
- Одно семейство оснастки — несколько профилей. Полотно, коробка и наличник рассчитываются вместе, чтобы они стыковались, поэтому их нужно заказывать как комплект, а не заказывать фильеры по одной по мере расширения ассортимента.
Часто задаваемые вопросы
Что такое линия экструзии дверей из PVC?
Линия экструзии дверей из PVC расплавляет сухую смесь жёсткого PVC и формует её через фильерную головку в дверные полотна, коробки и декоративные профили, а затем фиксирует сечение под вакуумом во время охлаждения. Полная линия включает шесть станций: подготовку сухой смеси, экструдер, фильерную головку, калибратор, тянущий агрегат и пилу.
Какой экструдер нужен для дверного профиля?
Для дверей используется самый крупный экструдер профильной линии — до 90 мм, поскольку сечение полотна широкое, а расход материала на метр высокий. Коробки и декоративные профили выпускаются на той же машине с другими фильерами.
Может ли одна линия производить и дверные полотна, и коробки?
Да, за счёт смены фильерной головки и соответствующего калибратора. Мы рассчитываем полотно, коробку и наличник как одно семейство оснастки, чтобы детали стыковались, а не изготавливаем оснастку по отдельности по мере расширения ассортимента.
Почему вспененное дверное полотно не проходит контроль качества?
Из-за неравномерной плотности сердцевины, обычно вызванной распределением вспенивающего агента в сухой смеси или колебаниями температуры по ширине фильеры. Полотно имеет правильные размеры и всё равно бракуется, потому что от плотности зависит, удержит ли коробка петельный шуруп и не покоробится ли полотно при эксплуатации.
Как наносится отделка под дерево?
В линии, после пилы. Наше оборудование для печати текстуры древесины на PVC и UV-отверждения наносит и отверждает декор на поверхность полотна, поэтому весь ассортимент отделки под дерево выпускается на одной экструзионной линии.
Какие данные нужны для расчёта стоимости линии для дверей?
Четыре параметра: сечения полотна и коробки, толщина стенки, целевая плотность вспенивания и производительность в килограммах в час. Сообщите, какую фурнитуру должна принимать коробка, и мы проверим сечение с её учётом.