Русский
 Русский


 домашняя страница
Линия экструзии пластиковых профилей
Линия экструзии пластиковых профилей расплавляет PVC, полиэтилен (PE) или полистирол (PS), продавливает расплав через профильную фильеру и фиксирует сечение под вакуумом до остывания. Оконные рамы, потолочные панели, террасная доска, водосточные желоба, кабель-каналы и дверные панели выпускаются на одной линии со сменой фильеры и калибратора.
Сохранит ли сечение свои размеры, решают фильера и калибрующая система, а не экструдер. Линии, выбранные только по производительности экструдера, — это те самые линии, которые возвращаются на переоснастку, как только приходит первый производственный чертёж.
Пришлите нам чертёж сечения, толщину стенки и требуемую производительность, и мы скажем, какой экструдер, фильера и длина калибровки действительно нужны этому профилю, ещё до того, как вы утвердите планировку цеха.
Что выпускает линия экструзии пластиковых профилей
Одна линия охватывает целое семейство продукции, потому что форма профиля заложена в оснастке, а не в машине. Вот профили, для которых мы сейчас строим линии:
- Оконные и дверные рамы — жёсткий PVC, многокамерные полые профили
- Потолочные панели — широкие тонкостенные полые профили
- Террасная доска и плинтус — вспененный PVC, сплошная структура или Celuka
- Водосточные желоба и трубы — крупные открытые сечения
- Кабель-каналы — U- и C-образные профили с защёлкивающимися крышками
- Дверные панели и полые кровельные листы — крупнотоннажное производство с широкой фильерой
Для каждого из них есть отдельная страница применения с конфигурацией линии, которую мы обычно предлагаем. Всё, что изложено ниже, относится ко всем ним.
Шесть станций линии экструзии пластиковых профилей
Полная линия включает шесть последовательных станций, и каждая подбирается под ваш чертёж профиля, а не выбирается по каталогу:
- Подготовка и смешивание материала. Подача сухой смеси или гранул с дозированием в загрузочную горловину экструдера. Рецептуры жёсткого PVC обычно подаются в виде сухой смеси, поэтому зона загрузки и смеситель проектируются вместе, а не по отдельности.
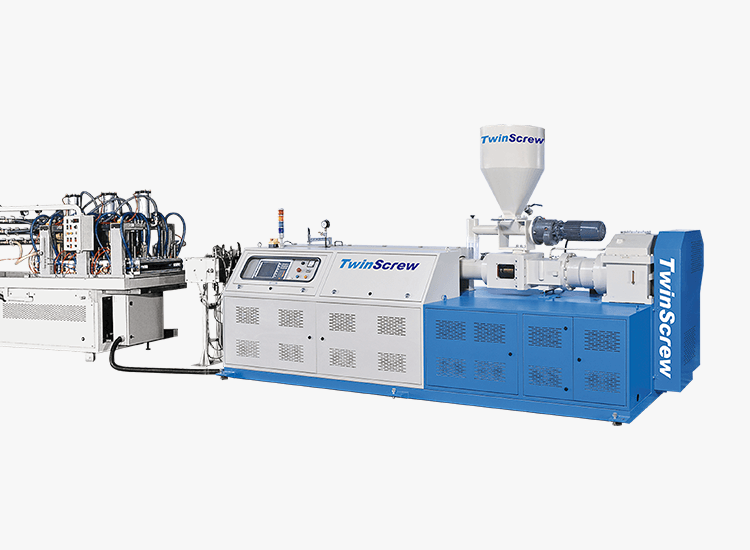
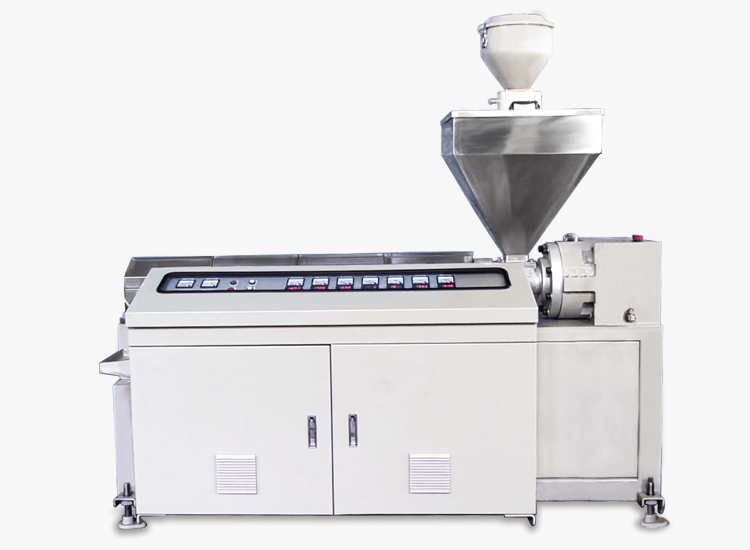
- Основной экструдер. Мы производим как параллельные двухшнековые экструдеры с противовращением шнеков, так и одношнековые экструдеры. Сухая смесь жёсткого PVC перерабатывается на двухшнековом; профили из PE и PS, как правило, — на одношнековом. Этот выбор определяет контроль температуры расплава, а значит, и качество поверхности.
- Экструзионная фильера. Наши фильеры — сегментные, из сплава нержавеющей стали, разделённые на зоны независимого нагрева. Сегментная конструкция позволяет заменить изношенную или повреждённую секцию без переточки всего инструмента.
- Калибрующая система. Устанавливается на общей базовой плите, с секционной калибровкой и достаточным числом подключений вакуума и охлаждающей воды, чтобы удерживать сечение при затвердевании. От этой станции зависит успех полых и вспененных профилей.
- Гусеничный тянущий агрегат для профиля. Протягивает откалиброванный профиль со скоростью, согласованной с производительностью экструдера. Колебания толщины стенки по длине отражают стабильность скорости протяжки, а не скорость экструдера.
- Пила. Выполняет резку в линии на заданную длину синхронно с тянущим агрегатом.
Если профилю нужна декоративная поверхность, после пилы устанавливаются две дополнительные станции: наше оборудование для печати текстуры древесины на PVC и ультрафиолетового (UV) отверждения, которое обычно включают в проект одновременно с линией, а не добавляют позже.
Как ваш профиль меняет линию
Три свойства вашего сечения определяют большую часть конфигурации, и их стоит проверить до того, как запрашивать у кого-либо цену:
- Сплошной, полый или вспененный. Полым и вспененным сечениям нужна секционная вакуумная калибровка; сплошному профилю той же ширины — нет. Это самое большое различие в стоимости между двумя линиями, которые в спецификации выглядят одинаково.
- Толщина стенки. Толстым стенкам нужны более длинные калибровка и охлаждение, что удлиняет линию, а не увеличивает экструдер.
- Общая ширина. Широким профилям, таким как дверные панели, полые кровельные и гофрированные листы, нужна крупнотоннажная линия с более широкой фильерой и более мощным тянущим агрегатом.
Часто задаваемые вопросы
Что такое линия экструзии пластиковых профилей?
Линия экструзии пластиковых профилей — это комплект оборудования, который расплавляет термопластичную смолу, формует её через профильную фильеру и охлаждает под вакуумом, получая непрерывный профиль постоянного сечения. Полная линия включает шесть станций: подготовку материала, основной экструдер, экструзионную фильеру, калибрующую систему, гусеничный тянущий агрегат и пилу.
Какие материалы может перерабатывать линия экструзии пластиковых профилей?
Наши профильные линии перерабатывают PVC, полиэтилен (PE) и полистирол (PS), как в жёсткой, так и во вспененной форме. Материал определяет тип экструдера: сухая смесь жёсткого PVC перерабатывается на параллельном двухшнековом экструдере с противовращением, а профили из PE и PS, как правило, — на одношнековом экструдере.
Может ли одна линия выпускать несколько профилей?
Да. Смена фильеры и соответствующего калибратора меняет профиль, а экструдер, тянущий агрегат и пила остаются на месте. Профилям с сильно различающейся толщиной стенки или шириной всё же может потребоваться другая длина калибровки, поэтому перед подбором линии мы изучаем всё семейство продукции.
Как калибруются полые и вспененные профили?
Полые и вспененные профили удерживаются секционной калибровкой: калибратор разделён на секции, каждая с собственным подключением вакуума и охлаждающей воды, установленные на общей базовой плите. Посекционный контроль не даёт многокамерному оконному профилю или вспененной террасной доске осесть до затвердевания стенки.
Какие данные нужны от нас для расчёта стоимости линии?
Три параметра: чертёж сечения, толщина стенки и требуемая производительность в килограммах в час. С ними мы можем подобрать экструдер, фильеру и длину калибровки. Марка материала и требуемое качество поверхности помогают нам подтвердить последующие станции.