العربية
 العربية


 الصفحة الرئيسية
خط بثق أنابيب HDPE وPE
يقوم خط بثق أنابيب HDPE بصهر حبيبات البولي إيثيلين عالي الكثافة وتشكيلها عبر رأس القالب إلى أنبوب مستمر، ويثبّت القطر تحت التفريغ أثناء تبريد الجدار. وتغطي خطوطنا الأقطار من 2 مم إلى 400 مم، من الأنابيب الدقيقة للكابلات وأنابيب الري بالتنقيط في طرف، إلى خطوط المياه الرئيسية المدفونة في الطرف الآخر.
ما يغيّر الخط هو القطر وليس المادة. فالأنبوب بقطر 20 مم يخرج من الخط إلى آلة اللف بسرعة عالية، ويكون حوض التبريد هو الجزء الأسهل. أما الأنبوب بقطر 400 مم فيتحرك ببطء، ويحمل من وزن المصهور ما يكفي لأن يترهل قبل أن يتصلب، ويحتاج إلى طول تبريد وقوة قبض في جهاز السحب لا يضطر الخط الصغير إلى التفكير فيهما أبداً.
أخبرونا بنطاق الأقطار الذي ترغبون في تغطيته، وسماكة الجدار أو فئة الضغط، وما إذا كان المنتج سيُلف أم يُقص إلى أطوال. فهذه الإجابات الثلاث تحدد حجم جهاز البثق وطول التبريد وتكوين المعدات اللاحقة قبل تحديد أي شيء آخر.
قطر صغير أم كبير: مادة واحدة وتصميمان للخط
عادةً ما يطلب المشترون خطاً لأنابيب HDPE ولديهم نطاق أقطار محدد يحدد معظم مواصفات الآلة. ومن المفيد حسم هذا الفاصل أولاً، لأن النصف اللاحق من الخط يختلف على كل جانب منه:
| قطر صغير (من 2 إلى 63 مم تقريباً) | قطر كبير (من 63 إلى 400 مم تقريباً) | |
|---|---|---|
| شكل المنتج | يُلف على آلة اللف | يُقص إلى أطوال ويُرص |
| سرعة الخط | عالية، ونادراً ما يكون التبريد هو الحد | منخفضة، وطول التبريد يحدد السقف |
| الخطر الرئيسي | التبيض (فقدان الاستدارة) بسبب اللف وهو لا يزال دافئاً | ترهل المصهور قبل تصلب الجدار |
| المعدات اللاحقة | آلة لف، آلة تغليف اللفات | قاطع كوكبي، جهاز رص نصف آلي |
| المنتج النموذجي | الأنابيب الدقيقة للكابلات، الري بالتنقيط، توصيلات الغاز | خطوط المياه الرئيسية، الصرف الصحي، التعدين والتجريف |
الخط المصمم لطرف واحد من هذا النطاق سيُنتج الطرف الآخر بشكل سيئ بدلاً من ألا يُنتجه على الإطلاق، وهذه هي النسخة المكلفة من الخطأ. نحدد مقاس جهاز البثق والتبريد وفقاً لأكبر قطر في خطتكم، ثم نتحقق من أن أصغر قطر لا يزال يعمل بسرعة معقولة.
ما الذي ينتجه خط أنابيب HDPE
يغطي الخط الواحد عائلة من منتجات الأنابيب، تختلف فيما بينها بالقطر وسماكة الجدار والمعدات اللاحقة وليس بجهاز البثق:
- أنابيب إمداد المياه وتوزيعها. أنابيب ضغط للخطوط الرئيسية المدفونة وإمداد المباني، وتُقص إلى أطوال في الأقطار الأكبر.
- أنابيب توزيع الغاز. البنية نفسها مع شريط ملون مبثوق بالتزامن على السطح للتعريف.
- أنابيب الري بالتنقيط والأنابيب الزراعية. قطر صغير، ملفوفة، وسرعة خط عالية.
- مجاري الكابلات والأنابيب الدقيقة. جدار رقيق مع طبقة داخلية منخفضة الاحتكاك حيث يجب دفع الكابل بالهواء.
- أنابيب الصرف الصحي والتصريف والأنابيب الصناعية. أقطار أكبر وجدران أسمك، وعادةً ما تكون الحد الأقصى الذي صُمم له الخط.
هناك خياران يستحقان الحسم مع الخط وليس بعده. فجهاز البثق الثانوي يبثق بالتزامن شريط تعريف أو طبقة داخلية وظيفية في المرحلة نفسها، ونظام التغذية الآلية يُبقي القادوس مزوداً بالمادة دون مشغّل، وهذا أكثر أهمية في خط الأقطار الكبيرة حيث يكلّف جهاز البثق الذي تنقطع عنه المادة طولاً كاملاً من الأنبوب وليس متراً واحداً.
كيفية تصنيع أنابيب HDPE
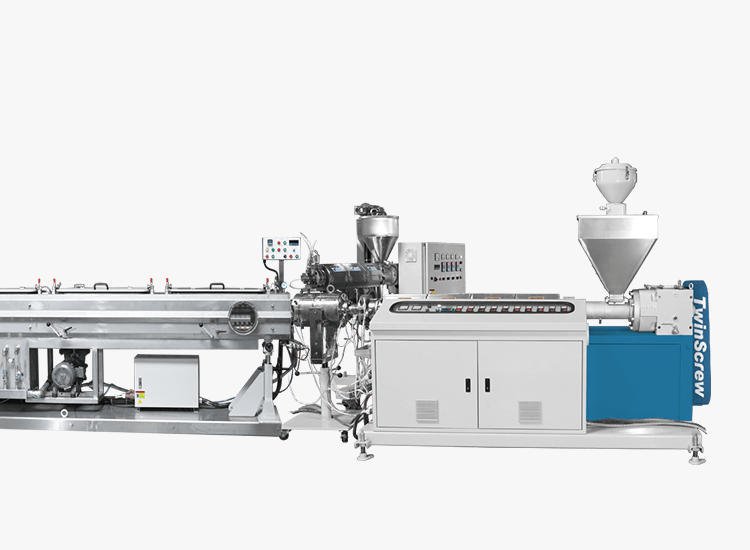
يتكون خط بثق أنابيب HDPE المتكامل من ست محطات، ويتم تحديد مقاس كل منها وفقاً لأكبر قطر في نطاقكم وليس للقطر الأكثر شيوعاً:
- التغذية الآلية. تُنقل الحبيبات إلى القادوس دون تعبئة يدوية، وتتم هنا أيضاً إضافة الماستر باتش بجرعات محددة. وثبات التغذية هو ما يحافظ على استقرار الإنتاجية، واستقرار الإنتاجية هو ما يُبقي سماكة الجدار ضمن التفاوت المسموح.
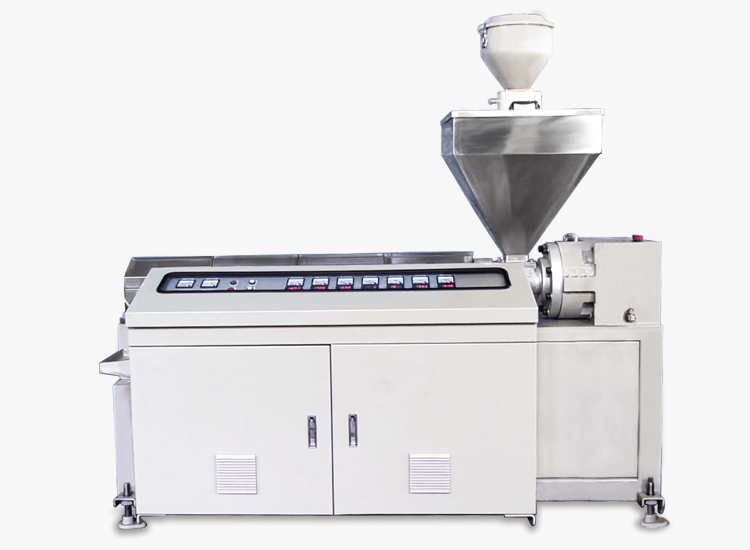
- جهاز البثق الرئيسي. يقوم جهاز بثق أحادي اللولب بصهر البولي إيثيلين وتجانسه. ويُعد تجانس درجة حرارة المصهور على امتداد اللولب أهم من أقصى إنتاجية، لأن أي خط ساخن في المصهور يتحول بعد بضعة أمتار إلى نقطة رقيقة في الجدار.
- رأس القالب. يوزع رأس قالب ذو محور حلزوني المصهور بالتساوي على كامل المحيط. ويمكن لجهاز البثق الثانوي تغذية شريط مبثوق بالتزامن أو طبقة داخلية في رأس القالب نفسه، بحيث يُدمج التعريف والوظيفة في الجدار بدلاً من طباعتهما عليه.
- حوض التبريد بالرش تحت التفريغ. يثبّت التفريغ القطر الخارجي على جلبة المعايرة بينما يسحب الماء المرشوش الحرارة من الجدار. وفي الأقطار الكبيرة تكون هذه المحطة، وليس جهاز البثق، هي ما يحد من سرعة الخط، وتمديدها هو الطريقة المعتادة لرفع الإنتاجية.
- جهاز سحب مجنزر. يقوم بسحب الأنبوب بسرعة متوافقة مع إنتاجية جهاز البثق، مع توزيع القبض على طول كافٍ من الجنزير بحيث لا تتسبب قوة السحب نفسها في تشوه الأنبوب.
- القطع والاستلام. تتجه الأقطار الصغيرة إلى آلة اللف وتُلف، بينما تتجه الأقطار الكبيرة إلى القاطع وجهاز الرص نصف الآلي. ونقطة الانتقال بينهما قرار يُتخذ عند تحديد مواصفات الخط وليس لاحقاً.
تعمل جميع المحطات بنظام تحكم واحد يزامن إنتاجية جهاز البثق وسرعة السحب وطول القطع. وتغطي مجموعة منتجاتنا الأقطار من 2 مم إلى 400 مم، ويمكن توريد الخط كحل متكامل من التغذية الآلية والبثق المتزامن وحتى اللف أو الرص.
الأسئلة الشائعة
ما هو خط بثق أنابيب HDPE؟
يقوم خط بثق أنابيب HDPE بصهر حبيبات البولي إيثيلين عالي الكثافة وتشكيلها عبر رأس القالب إلى أنبوب مستمر، ثم تبريده تحت التفريغ لتثبيت القطر قبل القص أو اللف. ست محطات: التغذية، وجهاز البثق، ورأس القالب، وحوض التبريد، وجهاز السحب، والقطع أو اللف.
ما نطاق الأقطار الذي يمكن أن يغطيه خط واحد؟
تغطي خطوطنا الأقطار من 2 مم إلى 400 مم، ولكن ليس جميعها بتكوين واحد. إذ يتم اختيار طول التبريد وجهاز السحب ومعدات الاستلام لنطاق محدد من الأقطار، ولذلك فإن خط الأقطار الصغيرة الملفوفة ليس الآلة نفسها التي تُستخدم للأقطار الكبيرة.
لماذا يحد التبريد من إنتاجية الأنابيب الكبيرة؟
لأن الحرارة تخرج ببطء من الجدار السميك. ففي الأقطار الصغيرة يحدد جهاز البثق الوتيرة، أما في الأقطار الكبيرة فيجب أن يبقى الأنبوب في الحوض مدة كافية ليتصلب الجدار بالكامل، ولذلك تُرفع الإنتاجية بتمديد قسم التبريد وليس بتركيب جهاز بثق أكبر.
هل يمكن للخط بثق شريط ملون بالتزامن؟
نعم. يغذّي جهاز بثق ثانوي تدفقاً ثانياً من المصهور في رأس القالب نفسه، فيضع الشريط أو الطبقة الداخلية الوظيفية داخل الجدار وليس على السطح. وبما أنه يشترك في رأس القالب، فإنه يُحدَّد مع الخط.
كيف يختلف خط HDPE عن خط أنابيب PVC؟
في جهاز البثق والتبريد. فالبولي إيثيلين يُعالج من الحبيبات على جهاز أحادي اللولب ويحتفظ بالحرارة، لذا يحتاج إلى تبريد طويل. أما PVC الصلب فيُعالج من الخلطة الجافة على جهاز ثنائي اللولب ذي دوران متعاكس ويتصلب بسرعة أكبر. وتبدو المحطات اللاحقة متشابهة لكنها غير قابلة للتبادل.
ما المعلومات المطلوبة لتقديم عرض سعر لخط أنابيب HDPE؟
ثلاثة أمور: نطاق الأقطار، وسماكة الجدار أو فئة الضغط، وما إذا كان المنتج سيُلف أم يُقص إلى أطوال. أخبرونا بدرجة المادة وسنحدد المحطات اللاحقة.