Español
 Español


 Página principal
Línea de extrusión de tubería de HDPE y PE
Una línea de extrusión de tubería de HDPE funde pellets de polietileno de alta densidad, los conforma a través de un cabezal en un tubo continuo y mantiene el diámetro bajo vacío mientras la pared se enfría. Nuestras líneas abarcan de 2 mm a 400 mm, desde microductos y tubería de riego por goteo en un extremo hasta tuberías principales de agua enterradas en el otro.
Lo que cambia la línea es el diámetro, no el material. Una tubería de 20 mm sale de la línea hacia una bobinadora a alta velocidad y la tina de enfriamiento es la parte fácil. Una tubería de 400 mm avanza lentamente, lleva suficiente peso de masa fundida como para descolgarse antes de solidificarse y necesita una longitud de enfriamiento y un agarre de arrastre que una línea pequeña nunca tiene que considerar.
Indíquenos el rango de diámetros que desea cubrir, el espesor de pared o la clase de presión, y si el producto se bobina o se corta a medida. Esas tres respuestas deciden el tamaño de la extrusora, la longitud de enfriamiento y la configuración aguas abajo antes de especificar cualquier otra cosa.
Diámetro pequeño o grande: un material, dos configuraciones de línea
Los compradores suelen llegar pidiendo una línea de tubería de HDPE con un rango de diámetros en mente que determina la mayor parte de la máquina. Conviene definir esta división primero, porque la mitad posterior de la línea es distinta a cada lado de ella:
| Diámetro pequeño (aprox. 2 a 63 mm) | Diámetro grande (aprox. 63 a 400 mm) | |
|---|---|---|
| Forma de salida | Bobinada en una bobinadora | Cortada a medida y apilada |
| Velocidad de línea | Alta; el enfriamiento rara vez es el límite | Baja; la longitud de enfriamiento fija el techo |
| Riesgo principal | Ovalización por bobinar en caliente | Descuelgue de la masa fundida antes de que solidifique la pared |
| Equipos aguas abajo | Bobinadora, empacadora de rollos | Cortadora planetaria, apiladora semiautomática |
| Producto típico | Microductos, riego por goteo, acometidas de gas | Tuberías principales de agua, saneamiento, minería y dragado |
Una línea especificada para un extremo de ese rango fabricará mal el otro extremo en lugar de no fabricarlo en absoluto, que es la versión costosa del error. Dimensionamos la extrusora y el enfriamiento según el diámetro más grande de su plan y luego comprobamos que el más pequeño siga funcionando a una velocidad razonable.
Qué produce una línea de tubería de HDPE
Una línea abarca una familia de tuberías, diferenciadas por el diámetro, el espesor de pared y los equipos aguas abajo, no por la extrusora:
- Tubería de abastecimiento y distribución de agua. Tubería a presión para redes enterradas y suministro a edificios, cortada a medida en los diámetros mayores.
- Tubería de distribución de gas. La misma construcción con una franja de color coextruida en la superficie para su identificación.
- Tubería de riego por goteo y agrícola. Diámetro pequeño, bobinada, alta velocidad de línea.
- Conductos para cables y microductos. Pared delgada con una capa interior de baja fricción cuando el cable debe introducirse por soplado.
- Tubería de saneamiento, drenaje e industrial. Diámetros mayores y paredes más gruesas, normalmente el límite para el que está dimensionada la línea.
Conviene definir dos opciones junto con la línea y no después. Una extrusora secundaria coextruye una franja de identificación o una capa interior funcional en la misma pasada, y un sistema de alimentación automática mantiene la tolva abastecida sin operario, lo que es más importante en una línea de gran diámetro, donde una extrusora sin material cuesta un tramo entero y no un metro.
Cómo se fabrica la tubería de HDPE
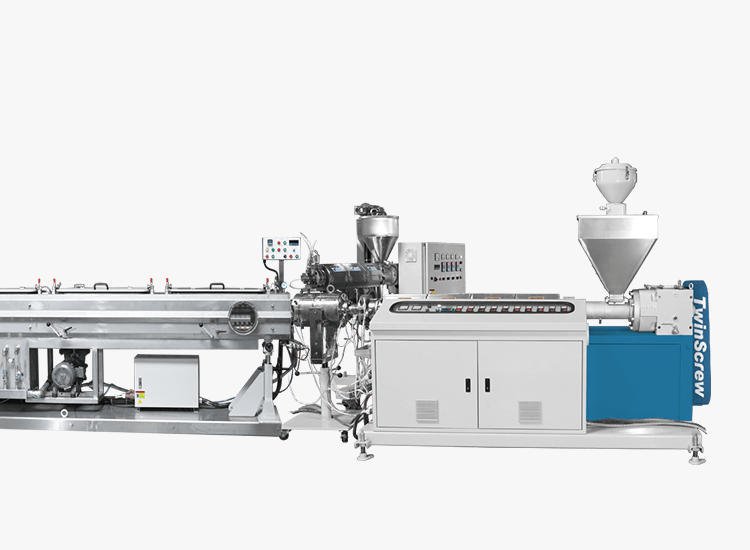
Una línea completa de extrusión de tubería de HDPE consta de seis estaciones, cada una dimensionada según el diámetro más grande de su rango y no según el más habitual:
- Alimentación automática. Los pellets se transportan a la tolva sin carga manual y aquí se dosifica el masterbatch. La regularidad de la alimentación es lo que mantiene estable la producción, y esa estabilidad es lo que mantiene el espesor de pared dentro de tolerancia.
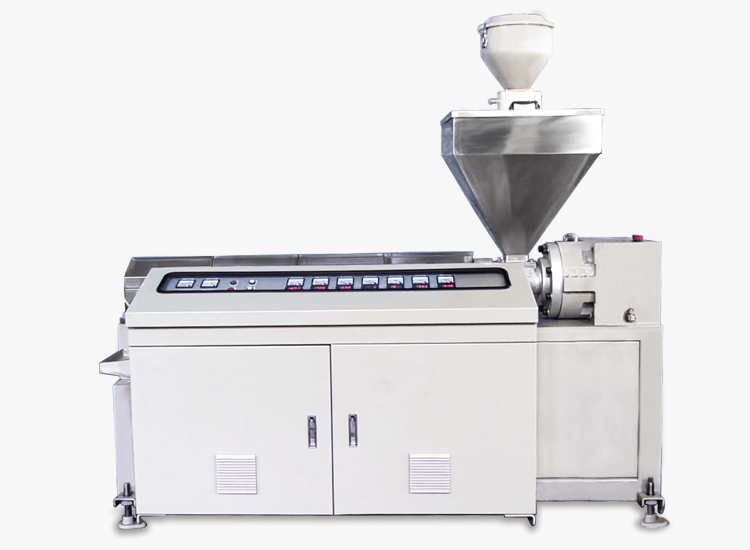
- Extrusora principal. Una extrusora de husillo único funde y homogeneiza el polietileno. La uniformidad de la temperatura de la masa fundida a lo largo del husillo importa más que la producción máxima, porque una veta caliente en la masa fundida se convierte en un punto delgado de la pared unos metros más adelante.
- Cabezal. Un cabezal de mandril en espiral distribuye la masa fundida de manera uniforme en toda la circunferencia. Una extrusora secundaria puede alimentar una franja coextruida o una capa interior en el mismo cabezal, de modo que la identificación y la función quedan integradas en lugar de impresas.
- Tina de enfriamiento por aspersión al vacío. El vacío mantiene el diámetro exterior contra la camisa de calibración mientras el agua pulverizada extrae el calor de la pared. En diámetros grandes, es esta estación y no la extrusora la que limita la velocidad de la línea, y alargarla es la forma habitual de aumentar la producción.
- Arrastre de orugas. Tira de la tubería a una velocidad sincronizada con la producción de la extrusora, con un agarre repartido sobre una longitud de oruga suficiente para que la propia fuerza de tracción no deforme la tubería.
- Corte y recogida. El diámetro pequeño pasa a una bobinadora y se enrolla. El diámetro grande pasa a una cortadora y a una apiladora semiautomática. El punto de cambio entre ambos se decide al especificar la línea, no más tarde.
Todas las estaciones funcionan con un único sistema de control que sincroniza la producción de la extrusora, la velocidad de arrastre y la longitud de corte. Nuestra gama abarca de 2 mm a 400 mm, y la línea puede suministrarse como una solución completa, desde la alimentación automática y la coextrusión hasta el bobinado o el apilado.
Preguntas frecuentes
¿Qué es una línea de extrusión de tubería de HDPE?
Una línea de extrusión de tubería de HDPE funde pellets de polietileno de alta densidad, los conforma a través de un cabezal en un tubo continuo y lo enfría bajo vacío para fijar el diámetro antes de cortarlo o bobinarlo. Seis estaciones: alimentación, extrusora, cabezal, tina de enfriamiento, arrastre y corte o bobinado.
¿Qué rango de diámetros puede cubrir una línea?
Nuestras líneas abarcan de 2 mm a 400 mm, pero no todo con una sola configuración. La longitud de enfriamiento, el arrastre y la recogida se eligen para una banda de diámetros, por lo que una línea bobinada de diámetro pequeño no es la misma máquina que una de diámetro grande.
¿Por qué el enfriamiento limita la producción en tuberías grandes?
Porque el calor sale lentamente de una pared gruesa. En diámetros pequeños, la extrusora marca el ritmo; en diámetros grandes, la tubería debe permanecer en la tina el tiempo suficiente para que la pared solidifique por completo, por lo que alargar la sección de enfriamiento aumenta la producción en lugar de instalar una extrusora más grande.
¿Puede la línea coextruir una franja de color?
Sí. Una extrusora secundaria alimenta un segundo flujo de masa fundida al mismo cabezal, integrando la franja o una capa interior funcional en la pared y no sobre la superficie. Como comparte el cabezal, se especifica junto con la línea.
¿En qué se diferencia una línea de HDPE de una línea de tubería de PVC?
En la extrusora y en el enfriamiento. El polietileno se procesa en un husillo único a partir de pellets y retiene el calor, por lo que necesita un enfriamiento largo. El PVC rígido se procesa en un doble husillo contrarrotante a partir de mezcla seca y fragua más rápido. Las estaciones aguas abajo parecen similares, pero no son intercambiables.
¿Qué necesitan para cotizar una línea de tubería de HDPE?
Tres datos: el rango de diámetros, el espesor de pared o la clase de presión, y si el producto se bobina o se corta a medida. Indíquenos el grado del material y especificaremos las estaciones aguas abajo.