繁體中文
 繁體中文


 首頁
PVC 雨水槽押出產線
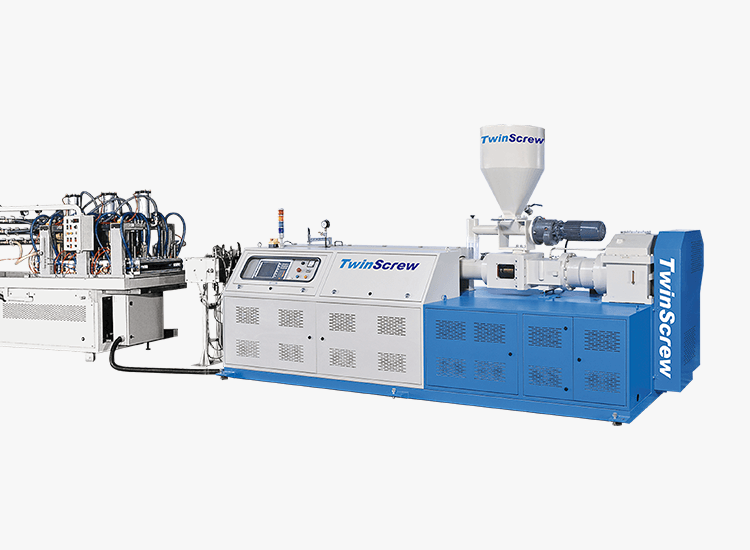
PVC 雨水槽押出機以一道連續製程,將硬質聚氯乙烯(PVC)乾式混合料製成雨水槽成品:熔融、模具、真空定型、牽引、裁切。雨水槽沿著屋簷安裝,收集雨水並將其引離建築基礎,每一個接合處都必須與射出成型的出水口、轉角與落水管接頭密合。
正因如此,用產量來規劃雨水槽產線是錯誤的指標。決定一批產品能順利安裝還是報廢的,是押出截面與所需配合配件的吻合程度,而這由模具與定型台決定。
請提供雨水槽截面、壁厚,以及預計搭配的配件。在討論廠房空間之前,我們會先依這三項資訊配置押出機、模具與定型長度。
雨水槽押出與雨水槽輥壓成型並不是同一種機器
多數以「雨水槽機」名義銷售的機器其實是輥壓成型機:將鋁或鋼捲料送入一組滾輪,彎折成雨水槽截面,通常安裝在工地的卡車上。我們不生產這類機器。PVC 雨水槽押出機是將塑膠熔融、透過模具成形截面,屬於在工廠內生產標準長度產品、供應經銷通路的設備。
這兩種製程對應不同的商業模式,在列出供應商名單之前值得先確認:
| PVC 押出 | 金屬輥壓成型 | |
|---|---|---|
| 材料 | 硬質 PVC 配方料 | 鋁或鋼捲料 |
| 生產地點 | 工廠,連續生產 | 施工現場,依需求生產 |
| 產出形式 | 裁切成標準長度,透過經銷通路銷售 | 依屋頂長度裁切的無接縫長段 |
| 機器採購者 | 建材製造商 | 雨水槽安裝承包商 |
| 顏色與表面 | 配方內添加,或在線印刷與塗裝 | 預塗裝捲料 |
如果您生產雨水槽是要透過建材通路銷售,而不是自行安裝,那麼押出就是您要找的製程,本頁其餘內容將介紹這條產線的樣貌。
PVC 雨水槽如何製造
一條完整的 PVC 雨水槽生產線依序包含六個工站,每個工站都依您的截面設計選配,而非直接從型錄上挑選:
- 乾式混合料製備。 高速混合機在原料進入押出機入料口之前,將 PVC 樹脂、穩定劑、填料與色料均勻混合。混料一致性是讓整批產品從第一公尺到最後一公尺顏色都保持一致的關鍵。
- 主押出機。 雨水槽押出採用我們的平行異向旋轉雙螺桿押出機。異向旋轉螺桿能正向輸送硬質 PVC 乾式混合料並縮短物料停留時間,這一點很重要,因為 PVC 若長時間處於熔融溫度就會劣化變色。
- 押出模具。 我們的模具採用分段式設計,以不鏽鋼合金加工,各區具備獨立加熱控制。分段式結構代表磨損的區段可以單獨更換,不必重新加工整套模具。
- 真空定型系統。 安裝在共用底板上並分成多段,每一段皆具備獨立的真空與冷卻水接口。雨水槽是開放式截面,沒有內部腔室支撐,因此在管壁固化之前,槽口完全靠真空維持形狀。
- 異型材履帶式牽引機。 以與押出機產量匹配的速度牽引已定型的雨水槽。反映在長度方向壁厚變動上的,是牽引速度的穩定性,而不是押出機速度。
- 切鋸機。 與牽引機同步,在線裁切成標準長度。
若雨水槽需要木紋或耐候表面,我們的 PVC 木紋印刷與紫外線(UV)固化設備會接在切鋸機之後。請在規劃產線時一併指定,而不是事後加裝,因為之後再加就必須重新安排廠房配置。
常見問題
雨水槽押出機是什麼?
雨水槽押出機是一條生產線,將硬質聚氯乙烯(PVC)乾式混合料熔融,透過成型模具形成連續的雨水槽截面,並在冷卻過程中以真空維持截面形狀。一條完整的產線包含六個工站:乾式混合料製備、主押出機、押出模具、真空定型系統、履帶式牽引機與切鋸機。
PVC 雨水槽是如何製造的?
PVC 雨水槽是押出成型,而不是彎折而成。乾式混合料在雙螺桿押出機中熔融,被推過依雨水槽截面成型的模具,進入真空定型裝置在冷卻時固定形狀,再由履帶式牽引機牽引並裁切成標準長度。相較之下,金屬雨水槽則是以捲料輥壓成型。
為什麼雨水槽押出要使用雙螺桿押出機?
硬質 PVC 以乾式混合料形態進料,並會隨受熱歷程而劣化。平行異向旋轉雙螺桿能正向輸送乾式混合料,讓物料停留時間短且可預測;單螺桿則依靠摩擦輸送,較難維持穩定的熔體溫度。
開放式雨水槽截面如何定型?
透過分段式真空定型。定型裝置分成多段並安裝在共用底板上,每一段皆具備獨立的真空與冷卻水接口,讓開放截面的槽口在管壁硬到足以自行維持形狀之前,都保持撐開。
一條產線可以生產多種尺寸的雨水槽嗎?
可以。更換模具與對應的定型裝置即可改變截面,押出機、牽引機與切鋸機則維持不變。寬度或壁厚差異很大的尺寸需要不同的定型長度,因此我們會先檢視您的完整產品範圍,再決定產線規格。
報價一條雨水槽產線需要提供哪些資料?
三項資訊:截面圖、壁厚,以及所需的每小時產量(公斤)。請同時告知雨水槽需要搭配哪些射出成型配件、銷售到哪個市場,我們即可同時確定公差與配方。
相關機器