Español
 Español


 Página principal
Línea de extrusión de canalones de PVC
Una máquina de extrusión de canalones de PVC transforma la mezcla seca de policloruro de vinilo (PVC) rígido en tramos de canalón terminados en una sola pasada continua: fusión, matriz, calibración por vacío, arrastre y corte. El canalón recorre el borde del tejado, recoge el agua de lluvia y la aleja de los cimientos, y en cada unión tiene que sellar contra bajantes, esquinas y adaptadores inyectados.
Por eso la producción es el dato equivocado para especificar una línea de canalones. Lo que decide si una tanda se instala o va a la chatarra es la precisión con la que la sección extruida se ajusta a los accesorios con los que debe encajar, y eso lo determinan la matriz y la mesa de calibración.
Envíenos la sección transversal del canalón, el espesor de pared y los accesorios con los que piensa combinarlo. Dimensionamos la extrusora, la matriz y la longitud de calibración en función de esos tres datos antes de hablar de superficie de planta.
La extrusión de canalones y el perfilado de canalones no son la misma máquina
La mayoría de las máquinas que se venden como «máquinas de canalones» son perfiladoras: alimentan bobina de aluminio o acero a través de un juego de rodillos y la doblan en forma de canalón, normalmente sobre un camión en la obra. Nosotros no fabricamos ese tipo de máquinas. Una máquina de extrusión de canalones de PVC funde el polímero y forma la sección a través de una matriz, y su lugar es una fábrica que produce tramos estándar para la distribución.
Los dos procesos responden a modelos de negocio distintos, y conviene comprobar la diferencia antes de preseleccionar a cualquier proveedor:
| Extrusión de PVC | Perfilado de metal | |
|---|---|---|
| Material | Compuesto de PVC rígido | Bobina de aluminio o acero |
| Dónde funciona | Fábrica, producción continua | Obra, bajo demanda |
| Forma de salida | Tramos estándar cortados, vendidos a través de la distribución | Tramos sin juntas cortados a medida del tejado |
| Quién compra la máquina | Fabricantes de productos para la construcción | Contratistas de instalación de canalones |
| Color y acabado | Incorporado en el compuesto, o impreso y recubierto en línea | Bobina prepintada |
Si produce canalones para venderlos a través de almacenes de materiales de construcción en lugar de instalarlos usted mismo, la extrusión es el proceso que busca, y el resto de esta página describe cómo es esa línea.
Cómo se fabrican los canalones de PVC
Una línea completa de producción de canalones de PVC consta de seis estaciones en secuencia, y cada una se especifica según su sección transversal y no se elige de una página de catálogo:
- Preparación de la mezcla seca. Un mezclador de alta velocidad combina uniformemente la resina de PVC, el estabilizador, la carga y el pigmento antes de que lleguen a la garganta de la extrusora. La homogeneidad de la mezcla es lo que mantiene el color uniforme desde el primer metro de una producción hasta el último.
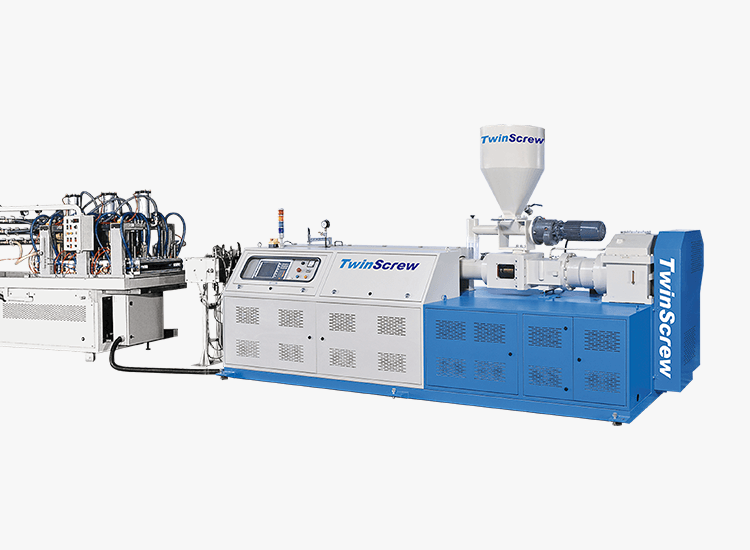
- Extrusora principal. La producción de canalones utiliza nuestra extrusora de doble husillo paralelo contrarrotante. Los husillos contrarrotantes transportan la mezcla seca de PVC rígido de forma positiva y mantienen corto el tiempo de residencia, lo cual es importante porque el PVC se degrada y decolora si permanece a temperatura de fusión.
- Matriz de extrusión. Nuestras matrices son de tipo segmentado, mecanizadas en aleación de acero inoxidable, con zonas de calentamiento independientes. La construcción segmentada permite sustituir por separado una sección desgastada en lugar de remecanizar toda la herramienta.
- Sistema de calibración por vacío. Montado sobre una placa base común y dividido en secciones, cada una con su propia conexión de vacío y de agua de refrigeración. Un canalón es una sección abierta sin cámaras internas que lo refuercen, de modo que los labios se mantienen únicamente por vacío hasta que la pared solidifica.
- Arrastre de orugas para perfiles. Tira del canalón calibrado a una velocidad sincronizada con la producción de la extrusora. Lo que se refleja como variación del espesor de pared a lo largo del tramo es la estabilidad de la velocidad de arrastre, no la velocidad de la extrusora.
- Sierra. Corta a longitud estándar en línea, sincronizada con el arrastre.
Cuando el canalón necesita una superficie con vetas de madera o resistente a la intemperie, nuestros equipos de impresión de vetas de madera sobre PVC y curado ultravioleta (UV) se instalan después de la sierra. Especifíquelos con la línea en lugar de añadirlos después, porque incorporarlos más tarde obliga a reorganizar la distribución de la planta.
Preguntas frecuentes
¿Qué es una máquina de extrusión de canalones?
Una máquina de extrusión de canalones es una línea de producción que funde mezcla seca de policloruro de vinilo (PVC) rígido, la conforma a través de una matriz perfilada en una sección continua de canalón y mantiene esa sección bajo vacío mientras se enfría. Una línea completa consta de seis estaciones: preparación de la mezcla seca, extrusora principal, matriz de extrusión, sistema de calibración por vacío, arrastre de orugas y sierra.
¿Cómo se fabrican los canalones de PVC?
Los canalones de PVC se extruyen, no se doblan. La mezcla seca se funde en una extrusora de doble husillo, se empuja a través de una matriz con la forma de la sección del canalón, pasa a un calibrador de vacío que fija la forma mientras se enfría, es arrastrada por un arrastre de orugas y se corta a longitud estándar. Los canalones metálicos, en cambio, se perfilan a partir de bobina.
¿Por qué la extrusión de canalones utiliza una extrusora de doble husillo?
El PVC rígido llega como mezcla seca y se degrada con el historial térmico. Un doble husillo paralelo contrarrotante transporta la mezcla seca de forma positiva y mantiene un tiempo de residencia corto y predecible, mientras que un husillo único depende de la fricción para transportar y es más difícil mantenerlo a una temperatura de fusión estable.
¿Cómo se calibra una sección abierta de canalón?
Mediante calibración seccional por vacío. El calibrador está dividido en secciones montadas sobre una placa base común, cada una con su propia conexión de vacío y de agua de refrigeración, de modo que los labios de la sección abierta se mantienen separados hasta que la pared es lo bastante rígida como para conservar su forma por sí sola.
¿Puede una línea producir más de un tamaño de canalón?
Sí. Cambiar la matriz y su calibrador correspondiente cambia la sección, mientras que la extrusora, el arrastre y la sierra permanecen en su lugar. Los tamaños muy distintos en ancho o espesor de pared necesitan longitudes de calibración diferentes, por lo que analizamos toda su gama de productos antes de dimensionar la línea.
¿Qué necesitan de nosotros para cotizar una línea de canalones?
Tres datos: el plano de la sección transversal, el espesor de pared y la producción que necesita en kilogramos por hora. Indíquenos con qué accesorios inyectados debe encajar el canalón y a qué mercado va dirigido, y podremos definir al mismo tiempo la tolerancia y el compuesto.
Máquina relacionada