 العربية
 العربية


 الصفحة الرئيسية


الطارد ثنائي اللولب المتوازي عكسي الدوران: الدليل الشامل لإنتاج أنابيب وبروفيلات PVC
يُعد الطارد ثنائي اللولب المتوازي عكسي الدوران المعيار الصناعي لبثق أنابيب وبروفيلات PVC الصلب (U-PVC). وهذه الهيمنة مدعومة بمبادئ ميكانيكية قاطعة. إن فهم هذه الأسس الميكانيكية يتيح لأصحاب المصانع ومديري الإنتاج تجاوز ضجيج طرازات الآلات المتنافسة وتحديد تهيئة المعدات التي تتوافق تماماً مع خطوط إنتاجهم ومتطلبات تركيباتهم. يشرح هذا الدليل الشامل كيفية عمل هذه الآلات، ويقارن تقنيتها بأنظمة متوافق الدوران والمخروطية عكسية الدوران، ويسلّط الضوء على المواصفات الحاسمة التي يجب التحقق منها قبل اتخاذ قرار الاستثمار الرأسمالي.
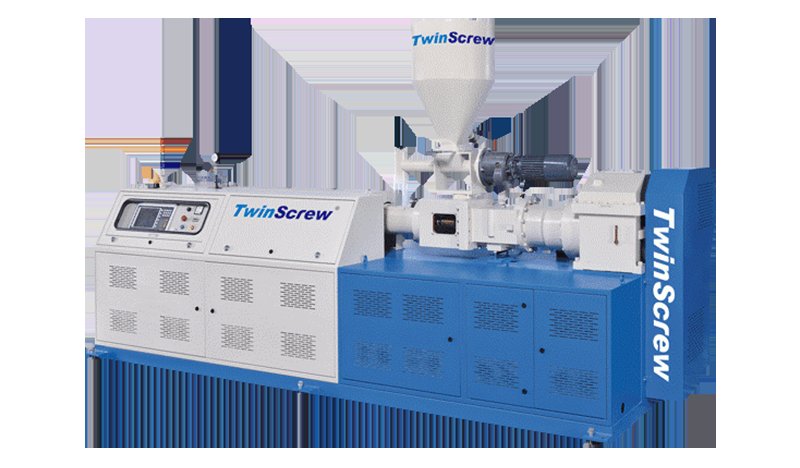
مبادئ التشغيل والمزايا التقنية للطارد ثنائي اللولب المتوازي عكسي الدوران
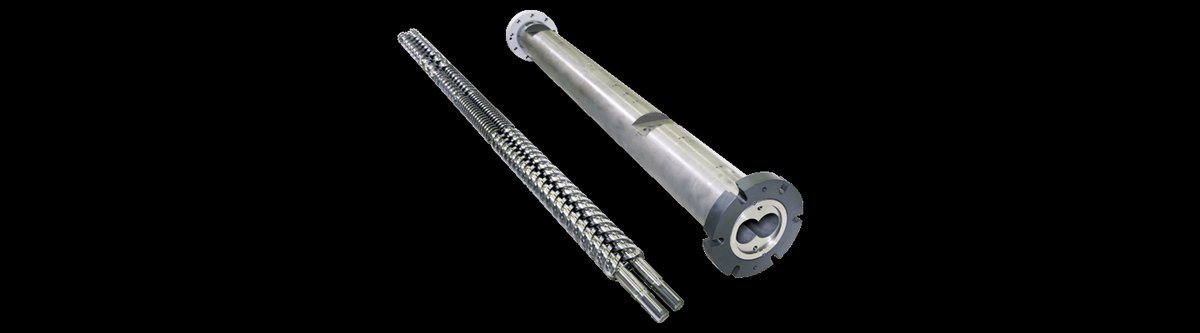
لفهم سبب هيمنة هذه التهيئة تحديداً على تصنيع أنابيب وبروفيلات PVC عالمياً، يجب أن ننظر مباشرة إلى السلوك الفيزيائي والميكانيكي الذي يحدث بين اللولبين. في النظام المتوازي عكسي الدوران، يوضع لولبان متطابقان بقطر منتظم على كامل طولهما جنباً إلى جنب داخل أسطوانة (برميل) مشغّلة بدقة على شكل الرقم 8. ويدور هذان اللولبان في اتجاهين متعاكسين: أحدهما مع عقارب الساعة والآخر عكسها.
مع دوران أجنحة اللولبين المتشابكة ضد بعضها، تحتجز مركب PVC داخل غرف مغلقة على شكل حرف C، ثم تدفع المادة بثبات نحو رأس القالب. تعمل هذه الغرف فعلياً كمضخات تروس عالية الضغط. ويُنقل المركب بالكامل عبر آلية الإزاحة الموجبة بدلاً من الاعتماد على السحب الاحتكاكي، وهذا هو الفارق الحراري الديناميكي والميكانيكي الجوهري بين اللوالب الثنائية عكسية الدوران وبين اللولب المفرد أو اللوالب الثنائية متوافقة الدوران.
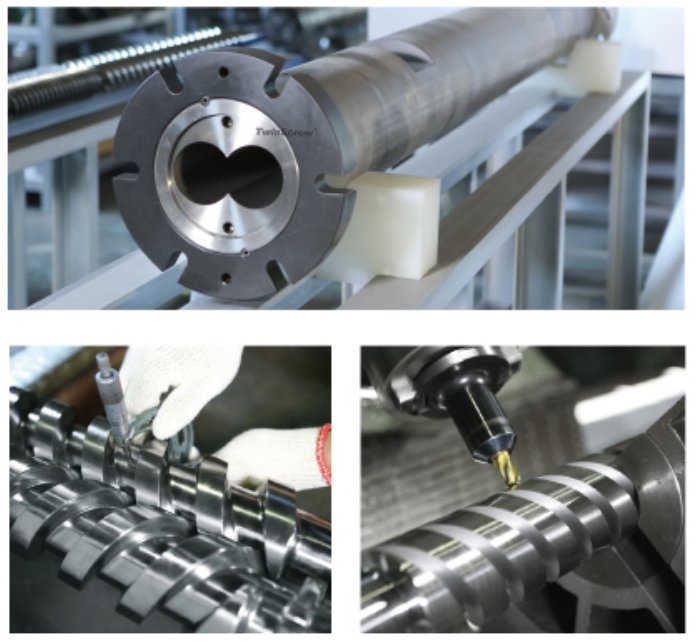
القضاء على مخاطر تفاوت اللزوجة بين الدفعات
يحقق هذا الفارق الجوهري في آلية النقل فوائد فورية وملموسة في أرضية الإنتاج المستمر. فلأن آلية الإزاحة الموجبة تفصل توليد ضغط القالب عن سرعة اللولب، يبقى ضغط الخرج مستقراً بشكل استثنائي حتى لو تذبذبت لزوجة تركيبتك قليلاً بين دفعات المواد الخام.
مثل هذه التفاوتات شائعة في تركيبات بولي كلوريد الفينيل (PVC) المحمّلة بكميات كبيرة من كربونات الكالسيوم (CaCO3). وفي إنتاج أنابيب PVC الصلب، حيث تخضع تفاوتات سماكة الجدار لتنظيم صارم بموجب معايير دولية مثل ISO 4422 وASTM D1785، يُعد هذا الاستقرار المتفوق في الضغط المفتاح للحفاظ على مواصفات منتج ثابتة في كل وردية ومنع المرفوضات الخارجة عن التفاوت المسموح.
تحكم دقيق في "حرارة القص" لحماية PVC الحساس حرارياً
تكمن الميزة الجوهرية الثانية في الإدارة الدقيقة لقوى القص. فمقدار القص الذي تولّده اللوالب المتشابكة عكسية الدوران أقل بكثير مما تولّده الطاردات ثنائية اللولب متوافقة الدوران ذات الطاقة الإنتاجية المكافئة.
يتسم PVC الصلب بحساسية عالية تجاه حرارة القص الزائدة؛ فـ"نافذته الحرارية"، أي الهامش الضيق بين درجة حرارة معالجته وعتبة تحلّله، لا تغفر الأخطاء. فإذا ارتفعت درجة حرارة المصهور فوق الحدود الآمنة، يحدث اصفرار فوري وهشاشة وانخفاض حاد في مقاومة الصدم للمنتج النهائي. ويحافظ التصميم المتوازي عكسي الدوران على درجة حرارة المصهور مستقرة بأمان ضمن نافذة المعالجة المثالية. ونتيجة لذلك، تستطيع مصانع المعالجة تجنب إضافة مثبتات باهظة الثمن بجرعات زائدة لمجرد تعويض الحرارة الفائضة التي تولّدها عملية البثق نفسها. وهذه الهندسة الدقيقة سمة تصميمية رسّخها فريقنا الهندسي باستمرار عبر أكثر من 1,200 منشأة تعمل في أكثر من 40 دولة.
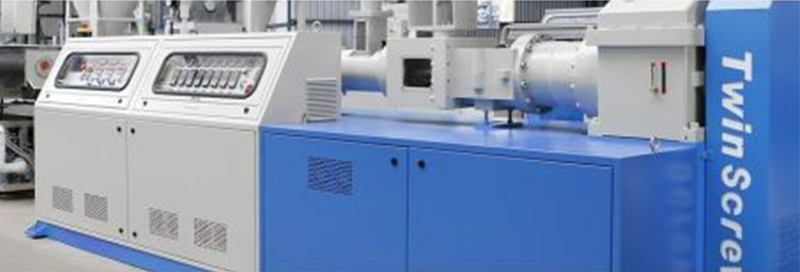
لماذا يهيمن التصميم المتوازي عكسي الدوران على معالجة مواد البناء من PVC
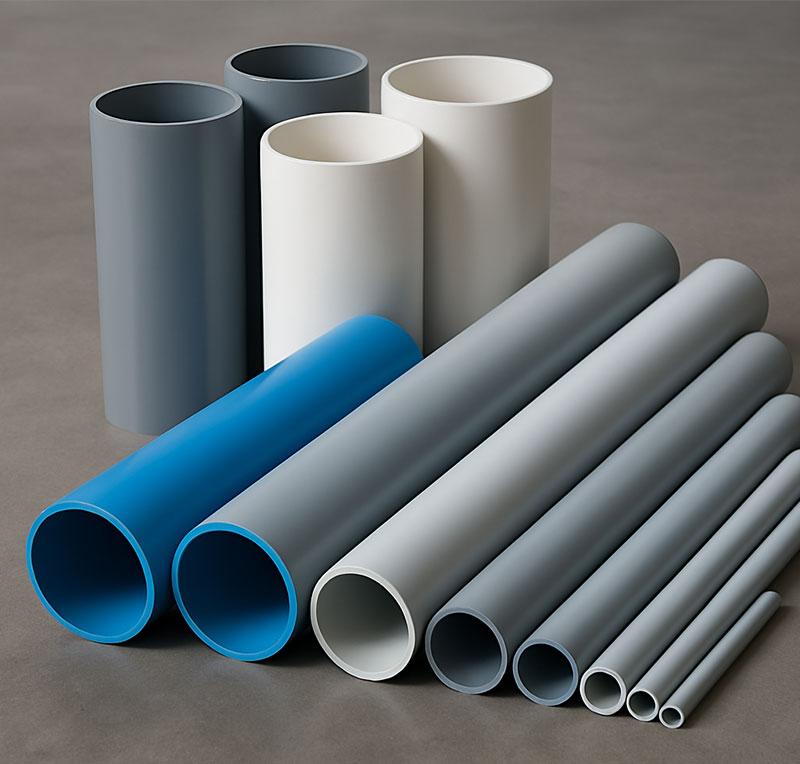
بعد أن أرسينا الأسس الميكانيكية، لنستعرض ثلاثة أسباب تشغيلية عملية تجعل الطاردات ثنائية اللولب المتوازية عكسية الدوران الخيار المعياري لخطوط الإنتاج العالمية التي تصنّع أنابيب PVC وبروفيلات النوافذ وإطارات الأبواب وألواح الكسوة الخارجية.
البثق المباشر من المسحوق إلى المنتج: الاستغناء عن الاستثمار في خط التحبيب
بعد الخلط، يُغذّى PVC عادةً في النظام على شكل مسحوق خليط جاف. ويستطيع الطارد المتوازي عكسي الدوران معالجة هذا المسحوق مباشرة إلى المنتج النهائي (أنبوب أو بروفيل)، متجاوزاً الحاجة إلى خطوة تحبيب مسبقة.
تلغي عملية البثق المباشر هذه دورات التسخين المتكررة الناجمة عن التحبيب، مما يقلل فعلياً التاريخ الحراري التراكمي للمادة قبل وصولها إلى رأس القالب. ولا يقتصر ذلك على خفض استهلاك الكهرباء لكل كيلوغرام من المنتج، بل يوفّر على مصانع المعالجة النفقات الرأسمالية الضخمة لخط تحبيب مستقل. وفي العمليات الصناعية الثقيلة عالية الطاقة الإنتاجية، تحسّن هذه العملية المباشرة بشكل كبير هوامش الربحية المحسوبة لكل متر من المنتج النهائي.
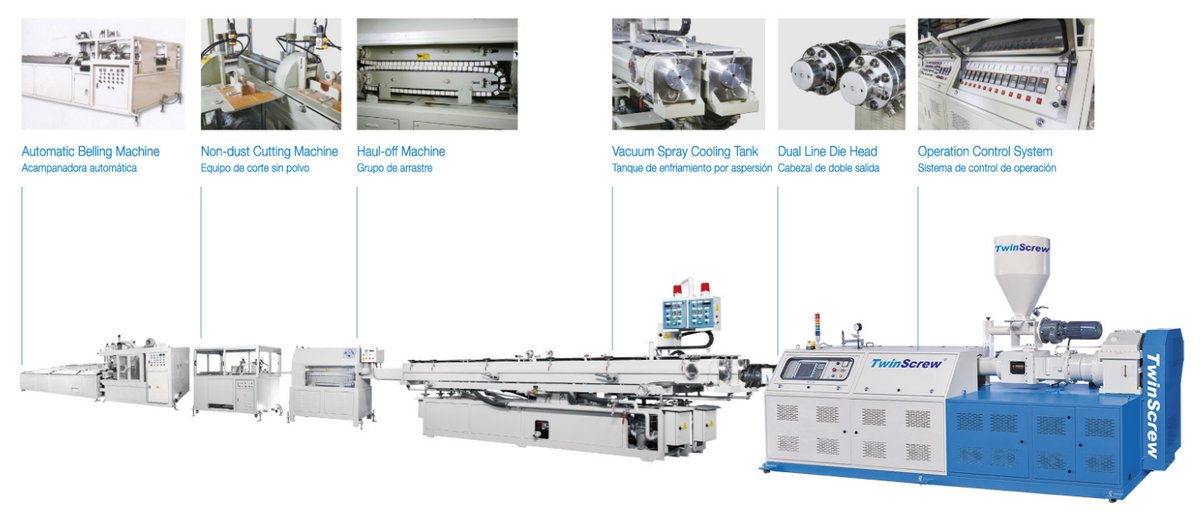
استقرار فائق في الإنتاج تحت الأحمال الثقيلة المستمرة
لا يمكن لخط إنتاج أنابيب أو بروفيلات يعمل أكثر من 20 ساعة يومياً أن يتحمل انحراف سماكة الجدار الناجم عن تذبذبات الضغط. وتحافظ آلية النقل بالإزاحة الموجبة المذكورة سابقاً على استقرار الإنتاج تحت أحمال الضغط الخلفي العالية والمستمرة بطريقة لا تستطيع الطرازات التقليدية المعتمدة على تدفق السحب مجاراتها. وهذا هو السبب التشغيلي الذي يجعل الطاردات عكسية الدوران تتفوق باستمرار في تطبيقات البثق المباشر.
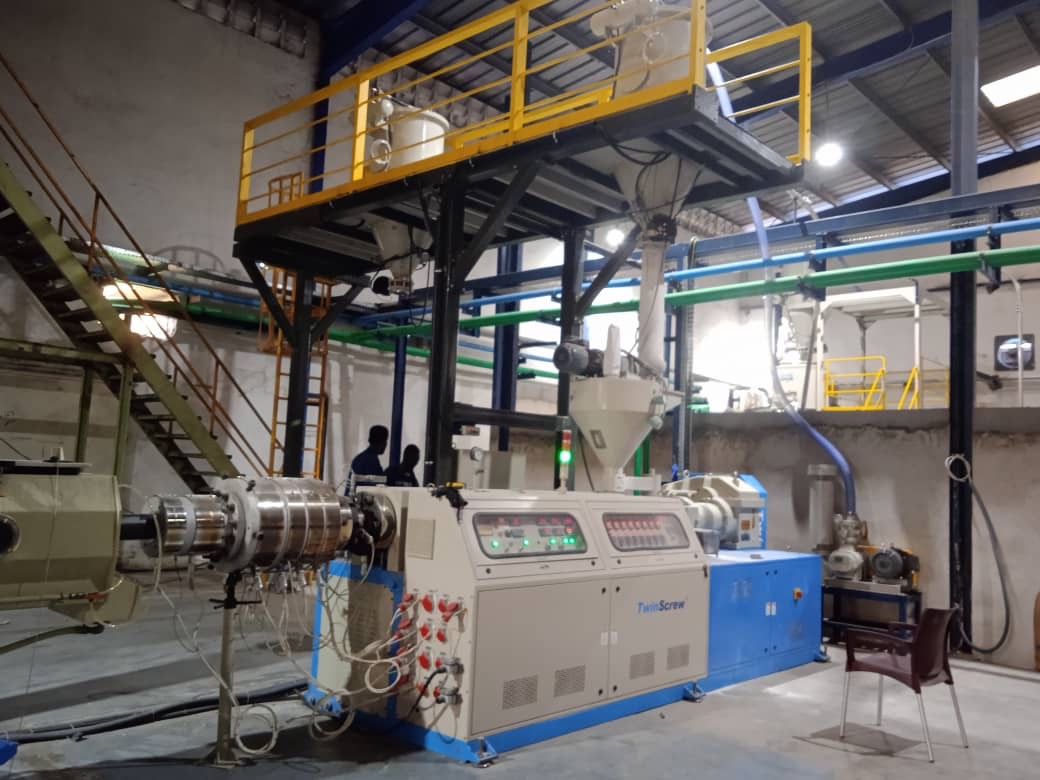
تحمّل فائق لحشو CaCO3 لتحقيق أقصى كفاءة في التكلفة
للتحكم في التكاليف وتعزيز الصلابة الهيكلية، غالباً ما تتضمن تركيبات أنابيب وبروفيلات PVC جرعات كبيرة من CaCO3، بمستويات تحميل تتراوح من 30 phr إلى ما يزيد على 80 phr بحسب التطبيق. ولأن اللوالب المتوازية تحافظ على قطر قلب منتظم على كامل طولها، فإن مقاومتها للتآكل أمام المركبات شديدة الكشط المحمّلة بـCaCO3 تتفوق بفارق كبير على تصاميم اللوالب المخروطية. ففي التهيئة المخروطية، تمتلك أطراف اللوالب أصغر قطر لكنها تقع تماماً حيث يبلغ ضغط الآلة الداخلي وضغط القالب ذروتهما، مما يعرّضها لخطر مرتفع للغاية من التآكل المتسارع.
مقارنة الطاردات: ثنائي اللولب المتوازي عكسي الدوران مقابل متوافق الدوران
السبب الرئيسي الذي جعل الطارد ثنائي اللولب المتوازي عكسي الدوران المعيار الإنتاجي القاطع لأنابيب وبروفيلات PVC هو أن آلياته التشغيلية مصممة بطبيعتها للمواد الحساسة حرارياً مثل PVC.
تعمل التصاميم المتوازية عكسية الدوران بسرعات لولب منخفضة، تُضبط عادةً بين 20 و60 rpm لإنتاج أنابيب PVC الصلب. وتُنقل المادة بقوة عبر الإزاحة الموجبة خلال غرف مغلقة على شكل حرف C، ما يعني أن مقدار القص منخفض للغاية وقابل للتحكم. وبالتالي يبقى ضغط القالب مستقراً بشكل استثنائي ولا يتأثر بالتذبذبات الطفيفة في سرعة اللولب. وهذا يخلق بيئة المعالجة المثالية لـPVC: بثق المسحوق بسلاسة وموثوقية إلى أنابيب أو بروفيلات عالية الجودة دون تجاوز النافذة الحرارية للمادة.
في المقابل، تعمل الطاردات ثنائية اللولب متوافقة الدوران بسرعات لولب عالية جداً، عادةً بين 200 و900 rpm، وتولّد قوى قص عالية عبر مسار تدفق على شكل الرقم 8. وفي حين تجعل هذه الخاصية الأنظمة متوافقة الدوران ممتازة للخلط وإنتاج الماستر باتش والبثق التفاعلي، فإن استخدامها في البثق المباشر لـPVC يُدخل كمية مفرطة من حرارة القص. ومع غياب شبه تام لمنطقة عازلة حرارية، يتسبب هذا القص العالي في تحلّل فوري للمادة، مما ينتج عنه منتجات نهائية مصفرّة وهشة.
توضح المصفوفة أدناه مدى ملاءمة كلا البنيتين عبر تطبيقات المعالجة الشائعة لمساعدتك في اختيار الآلة:
| التطبيق | الطارد ثنائي اللولب المتوازي عكسي الدوران | الطارد ثنائي اللولب متوافق الدوران |
|---|---|---|
| أنابيب PVC الصلب (بثق U-PVC المباشر) | ✅ المعيار الصناعي / الخيار الأول | ❌ القص مرتفع جداً؛ خطر تحلّل المادة |
| البثق المباشر لبروفيلات نوافذ وأبواب PVC | ✅ المعيار الصناعي / الخيار الأول | ❌ القص مرتفع جداً؛ غير مناسب |
| بروفيلات أرضيات وألواح WPC (المركبات الخشبية البلاستيكية) | ✅ مناسب للغاية | ❌ المادة تحترق بسهولة؛ غير مناسب |
| خلط البلاستيك القابل للتحلل الحيوي PBAT / PBS | ✅ مناسب للغاية | ✅ مناسب |
| خلط الماستر باتش البلاستيكي ومركّزات الألوان | ❌ ليس الغرض الأساسي لهذا التصميم | ✅ المعيار الصناعي / الخيار الأول |
| البثق التفاعلي للبوليمرات ومزج البوليمرات | ❌ ليس الغرض الأساسي لهذا التصميم | ✅ المعيار الصناعي / الخيار الأول |
المتوازي مقابل المخروطي عكسي الدوران: اختيار هندسة اللولب المناسبة لاحتياجات إنتاجك
رغم أن الطاردات المتوازية والمخروطية عكسية الدوران تستخدم مبدأ الدوران المتعاكس نفسه، فإن هندسة لوالبها مختلفة جذرياً. وقبل اعتماد مواصفات شراء المعدات بشكل نهائي، يُنصح بشدة بتخصيص الوقت لتقييم كيفية تأثير هذا الاختلاف الهندسي على الإنتاجية وتحمّل الحشو وتكاليف الصيانة طويلة الأجل.
- الآلات المخروطية عكسية الدوران: تتناقص اللوالب من قطر كبير عند منطقة التغذية إلى قطر أصغر عند طرف التفريغ. ويخلق هذا الشكل المخروطي بطبيعته مرحلة ضغط للمادة ويبسّط محاذاة أعمدة علبة التروس، مما يؤدي إلى تصميم دفع أقل تعقيداً وتكلفة معدات أولية أقل. وتناسب هذه التهيئة البروفيلات الصغيرة والمتوسطة وإنتاج الأنابيب ذات الأقطار الأصغر بمتطلبات إنتاجية معتدلة.
- الآلات المتوازية عكسية الدوران: تحافظ اللوالب على قطر منتظم على كامل طولها، مما يتيح نسبة طول إلى قطر (L/D) أطول. وتتراوح التهيئة المعيارية لأنابيب U-PVC الصلب عادةً بين 26:1 و32:1، بينما قد تتطلب التركيبات عالية الحشو أو بولي كلوريد الفينيل المكلور (CPVC) نسباً أطول. ويعني طول المعالجة الأكبر أن المادة تقضي وقتاً أطول في الصهر المتجانس وإزالة الغازات بالتفريغ، مما يضمن وصول المركب إلى تلدين مثالي قبل بلوغه رأس القالب.
مصفوفة الاختيار للمقارنة:
| معايير الاختيار الرئيسية | التصميم المتوازي عكسي الدوران | التصميم المخروطي عكسي الدوران التقليدي |
|---|---|---|
| الطاقة الإنتاجية المستهدفة | عالية بشكل استثنائي، مثالية لأنابيب الضغط كبيرة القطر وخطوط البروفيلات عالية الإنتاج | أقل، الأنسب للبروفيلات الصغيرة والمتوسطة والأنابيب القياسية صغيرة القطر |
| مرونة نسبة L/D | عالية، يمكن تخصيص تعديلات المعالجة عبر أطوال الأسطوانة واللولب | منخفضة، مقيدة بالهندسة المخروطية؛ نسب الطول والضغط ثابتة نسبياً |
| تحميل حشو CaCO3 > 60 phr | عمر تآكل ممتاز بفضل قلب اللولب السميك والمتين عند طرف التفريغ | خطر مرتفع للتآكل السريع والتشوه في منطقة الضغط العالي بسبب صغر قطر طرف اللولب |
| المساحة التي تشغلها الآلة | أطول | مساحة أكثر إحكاماً |
| الاستثمار الرأسمالي الأولي | أعلى | أقل |
| تنوع التركيبات والعُدد | أوسع، قادر على التعامل مع تركيبات معالجة متنوعة وصعبة | أضيق |
بالنسبة لأنابيب ضغط PVC كبيرة القطر، أو خطوط بروفيلات النوافذ عالية الإنتاج، أو التركيبات ذات أحمال الحشو الثقيلة، يمثّل التصميم المتوازي خيار المواصفات المتفوق لتحقيق عائد استثمار طويل الأجل. وإذا كانت خطط توسعة إنتاجك تشمل أنابيب بأحجام كبيرة، نوصي بقراءة مقالنا دليل آلة تصنيع أنابيب PVC وخط الإنتاج للاطلاع على مخططات شاملة لإنشاء منشآت تصنيع عالية الكفاءة بخط مفرد أو مزدوج.
المواصفات التقنية الحاسمة التي يجب التحقق منها قبل شراء طارد متوازي عكسي الدوران
عندما يناقش المشترون الدوليون المواصفات مع فريقنا الهندسي بنيّة شراء واضحة، نجد أن توضيح المعايير الأساسية التالية مسبقاً يبسّط عملية الاختيار. كما يضمن حصولك على تهيئة إنتاج تحقق أهداف الأداء ضمن الميزانية:
- قطر اللولب: هذا هو المعيار الأساسي الذي يحدد طاقتك الإنتاجية الأساسية. غير أن العلاقة بين القطر والإنتاجية ليست خطية؛ فالإنتاج يتناسب مع مربع القطر. لذلك يجب تحليل إنتاجيتك المستهدفة (kg/h) جنباً إلى جنب مع الكثافة الظاهرية لتركيبتك والإنتاجية النوعية لهندسة اللولب لتحديد الحد الأدنى المطلوب لقطر اللولب بدقة.
- نسبة L/D (الطول إلى القطر): تحدد هذه النسبة زمن بقاء المادة داخل الأسطوانة وجودة تلدينها. وتستخدم تهيئات أنابيب U-PVC القياسية عموماً نسبة من 26:1 إلى 32:1. أما تركيبات CPVC الصعبة فتتطلب تحكماً صارماً في درجة الحرارة وأزمنة تجانس ممتدة، وهو ما يستلزم عادةً نسبة L/D أعلى. وبالمثل، تستفيد المركبات الخشبية البلاستيكية (WPC) ذات المحتوى العالي من دقيق الخشب استفادة كبيرة من مناطق الخلط الممتدة في اللولب.
- عزم الدوران المقنن لعلبة التروس ونطاق السرعة: يرتبط هذا العامل ارتباطاً فيزيائياً مباشراً بلزوجة مصهور تركيبتك. وتُعالج خلطات U-PVC الصلب الجافة عادةً بسلاسة عند سرعات لولب بين 20 و40 rpm. ويجب أن يكون عزم الدوران المقنن لعلبة التروس متيناً بما يكفي لتحمّل أقصى ضغط خلفي لحظي تولّده أنظمة عُدد القوالب المعقدة، وليس مجرد متوسط حمل التشغيل في الحالة المستقرة. وهذا الهامش حاسم لمنع الانهيار الكلالي عند واجهة اللولب وعمود الدوران.
- مناطق تسخين الأسطوانة وتهيئة تنفيس التفريغ: يتطلب مسحوق PVC الصلب القياسي عادةً منفذ تنفيس جوي واحداً فقط. ولكن إذا كانت تركيبتك تشمل WPC بمحتوى دقيق خشب يتجاوز 40 phr، أو تيارات PVC معاد تدويره تحتوي على رطوبة متبقية، أو خلطات قابلة للتحلل الحيوي، فيجب تجهيز الأسطوانة بمنافذ تنفيس مستقلة مقترنة بمضخات تفريغ عالية الأداء لضمان إزالة الغازات بكفاءة.
- نطاق ضغط القالب التصميمي: تمارس قوالب البروفيلات المعقدة (مثل عُدد إطارات النوافذ متعددة التجاويف أو قوالب الأنابيب ذات القلب الرغوي بالبثق المشترك) ضغطاً خلفياً أعلى بكثير وأكثر تقلباً على الطارد مقارنة بالقوالب البسيطة أحادية التجويف. ويجب أن تكون هندسة أطراف اللوالب وعزم الدوران المقنن لعلبة التروس متوافقين تماماً مع حدود تحمّل الضغط الخلفي القصوى للمصنّع خلال الاستشارات التقنية الأولية.
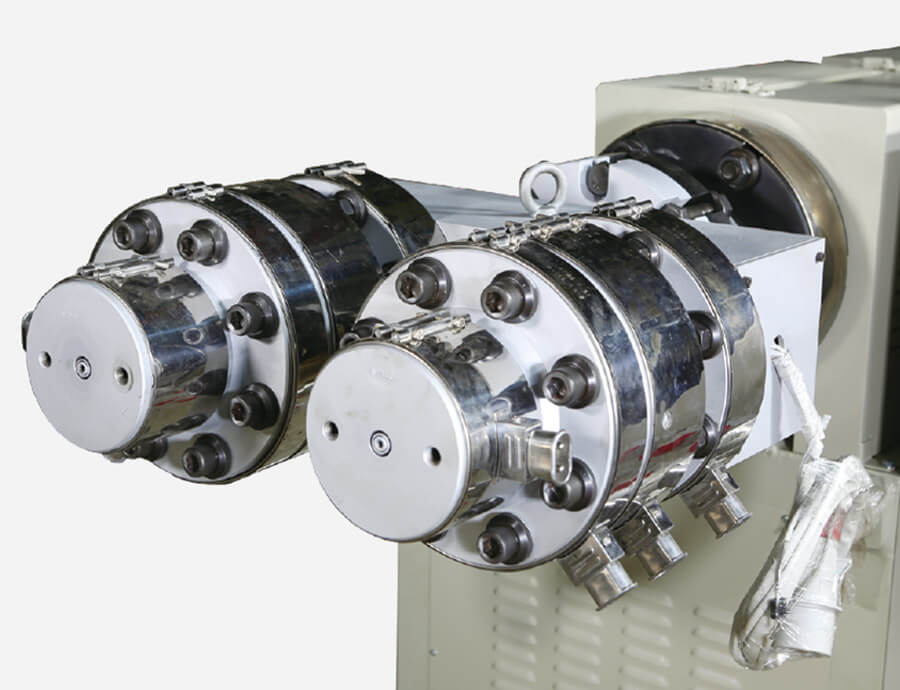
3 أسئلة أساسية يجب طرحها على مورّد الآلات قبل الشراء:
مهما بدت ورقة المواصفات المكتوبة مبهرة، فإن العمر التشغيلي طويل الأجل لخط الإنتاج يعتمد في النهاية على دقة التصنيع. استخدم هذه الاستفسارات الموجّهة لفحص بنية علبة التروس والأسطوانة لدى مورّدك:
- "ما هي التفاوتات الهندسية الدقيقة للوالب؟" إذا كانت فجوة الخلوص بين أجنحة اللولب والجدار الداخلي للأسطوانة واسعة جداً، فإنها تسبب "ارتجاعاً للمصهور" شديداً أثناء التشغيل المستمر. ويؤدي ذلك إلى ضعف كفاءة النقل، وتذبذبات حادة في ضغط القالب، وارتفاعات مفاجئة في درجة حرارة المصهور تحرق المادة. تأكد من أن المصنّع يضمن تفاوتات ثابتة على كامل طول اللولب، وليس فقط عند نقاط قياس مرجعية مختارة.
- "ما هي المادة المستخدمة في البطانة ثنائية المعدن للأسطوانة؟" عند معالجة تركيبات محمّلة بكميات كبيرة من كربونات الكالسيوم، تتآكل بطانة الأسطوانة القياسية من الفولاذ المنترد بسرعة. تحقق مما إذا كان المصنّع يستطيع توفير بطانة ثنائية المعدن أو من سبيكة معززة بكربيد التنغستن، واطلب تقييماً رسمياً للعمر المتوقع للولب والأسطوانة بناءً على تركيبتك المحددة.
- "هل علبة التروس مصممة خصيصاً لتطبيقات اللوالب الثنائية عكسية الدوران؟" يمارس دوران اللوالب الثنائية المتوازية عكسية الدوران إجهادات عكسية شديدة ودورية وغير متماثلة على أعمدة الخرج. ولا تستطيع علب التروس الصناعية القياسية للأغراض العامة تحمّل هذه القوى على المدى الطويل. أصرّ على التحقق من وجود تصميم هندسي مخصص لعلبة التروس للقضاء على خطر كسر الأعمدة أو انهيار أسنان التروس خلال سنوات من التشغيل المستمر.
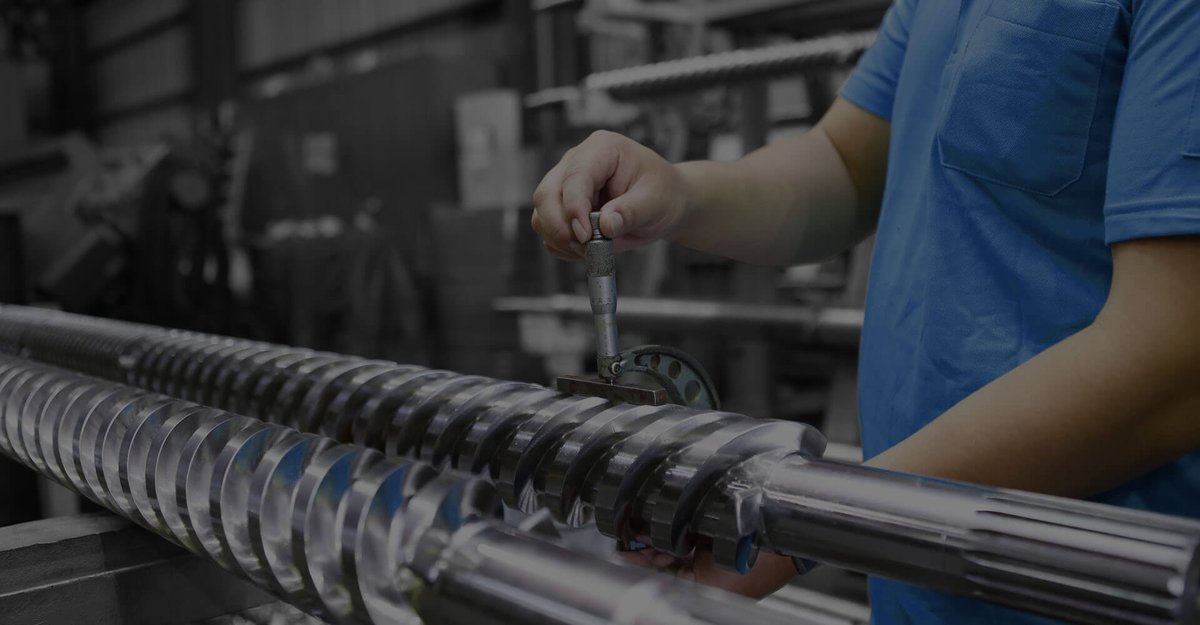
16 عاماً من المتانة المثبتة في أرضية التصنيع الدولية
في حين توفر معايير الشراء التقنية المفصّلة أعلاه الأساس العلمي لشراء الآلة، فإن الزمن هو من يصدر الحكم النهائي على جودة الهندسة.
لا يزال أحد كبار مصنّعي أنابيب PVC في البرازيل يشغّل طارداً ثنائي اللولب متوازياً عكسي الدوران صنعناه عام 2009 بكامل طاقته الإنتاجية. وقد اشترى هذا المصنّع الصناعي الآلة أصلاً من السوق الثانوية وشغّلها باستمرار لأكثر من عقد منذ تملّكها.
في عام 2025، تواصلوا مع مقرنا الرئيسي في تايوان لتقديم أول طلب قطع غيار مباشر من المصنع في تاريخ الآلة التشغيلي الممتد 16 عاماً. ولم يحتاجوا سوى إلى استبدال طقم قياسي من محامل علبة التروس ضمن دورة صيانة وقائية روتينية. وقد قدّم المالك الحالي لمنشأة التصنيع البرازيلية شهادة مدوية على أداء المعدات:
"كان الأداء طويل الأجل لهذا الطارد استثنائياً بكل المقاييس. والصلابة الهيكلية ومتانة علبة التروس على وجه الخصوص مذهلتان حقاً."
شُحنت محامل الاستبدال الأصلية تلك، المطابقة تماماً للمخططات الرقمية الأصلية، مباشرة من تايوان إلى البرازيل. ونحن نفخر أيّما فخر بالاحتفاظ بأرشيف كامل لمخططات الإنتاج لكل آلة تغادر منشأتنا. فأينما كانت معداتك تعمل حول العالم، وبغض النظر عن عدد مرات انتقال ملكيتها، يبقى دعمنا التقني المهني وقطع الغيار الأصلية من المصنع في متناولك. ويمثّل هذا الدعم الدائم الميزة التنافسية المستدامة التي يقدمها التصنيع التايواني الدقيق للقطاع الصناعي العالمي.
للاطلاع على التفاصيل الكاملة لدراسة الحالة هذه، بما في ذلك التفاصيل اللوجستية لتوريد قطع الغيار عبر الحدود للمعدات القديمة، اقرأ المقال الكامل: طارد ثنائي اللولب متوازي عكسي الدوران يعمل 16 عاماً: تجربة واقعية من مصنّع أنابيب PVC برازيلي.
الأسئلة الشائعة (FAQ)
لمساعدتك في استكشاف الأعطال بسرعة أثناء إعداد المصنع وجدولة الإنتاج، جمع فريقنا الهندسي التطبيقي إجابات عن أكثر الأسئلة شيوعاً في الخطوط الأمامية لبثق PVC:
س1: هل يستطيع الطارد ثنائي اللولب عكسي الدوران معالجة PVC المعاد تدويره مباشرة؟
نعم، ولكن يجب تخصيص تهيئة الأسطوانة واللولب. فتيارات PVC المعاد تدويره (مثل المطحون أو الخردة المكسّرة) تُظهر عادةً محتوى رطوبة أعلى وكثافة ظاهرية شديدة التقلب. وميكانيكياً، يجب تجهيز الطارد بنظام إزالة غازات بالتفريغ عالي الكفاءة لسحب بخار الرطوبة. كما يجب إعادة تصميم هندسة منطقة التغذية في اللولب لاستيعاب الوزن الحجمي الأقل للمادة المعاد تدويرها. ولأن PVC المعاد تدويره قد راكم بالفعل تاريخاً حرارياً سابقاً، ينبغي إعادة تقييم نسب المثبتات ومواد التزليق في التركيبة لمنع احتراق المادة أثناء المعالجة الثانوية.
س2: كيف أحدد نسبة L/D المثلى لعملية بثق أنابيب PVC الصلب (U-PVC)؟
تُحدَّد نسبة الطول إلى القطر المثالية وفقاً لمصفوفة تركيبتك وأهداف إنتاجيتك، وليس بمجرد قطر الأنبوب المنتج.
- L/D من 26:1 إلى 28:1: مناسبة تماماً لأنابيب ضغط U-PVC القياسية بمحتوى حشو CaCO3 أقل من 50 phr. ويوفر هذا الطول تلديناً ممتازاً وموثوقاً للمركبات القياسية.
- L/D من 30:1 إلى 36:1: مطلوبة للتركيبات عالية حشو CaCO3، أو معالجة CPVC الحساس للحرارة، أو تصنيع الأنابيب عالية المستوى بمتطلبات صارمة لتجانس المصهور. ويضمن طول المعالجة الممتد تلدين المركب بالكامل قبل دخوله إلى القالب.
س3: إذا واجهنا عدم انتظام في سماكة جدار أنابيب PVC (أبعاد خارج التفاوت المسموح) في أرضية الإنتاج، فمن أين نبدأ استكشاف الأعطال؟
يحدث عدم انتظام سماكة الجدار عادةً بسبب عدم استقرار ضغط القالب، أو تذبذبات طفيفة في سرعة اللولب، أو توزيع غير متساوٍ لدرجة حرارة المصهور. وميكانيكياً، السبب الأكثر شيوعاً هو اتساع فجوة الخلوص بين اللوالب وبطانة الأسطوانة نتيجة التآكل طويل الأجل، مما يسمح بحدوث ارتجاع المصهور ونبضات الضغط. فإذا كانت قياسات الخلوص ضمن التفاوتات المسموح بها، فتحقق من دقة وحدات التحكم في درجة الحرارة عبر جميع مناطق تسخين الأسطوانة، أو قيّم ما إذا كانت تركيبتك الحالية تتطلب طول معالجة أكبر لتحقيق التجانس الحراري.
س4: بما أن الطاردات المتوازية عكسية الدوران والمخروطية عكسية الدوران تستخدم كلتاهما الدوران المتعاكس، فكيف أختار بينهما بدقة؟
يعود العامل الحاسم إلى كيفية تقييد هندسة اللولب لإنتاجيتك القصوى وتأثيرها على دورة التآكل طويلة الأجل.
- التصميم المتوازي عكسي الدوران: يتميز بأقطار لوالب منتظمة على كامل الطول، مما يتيح طاقات إنتاجية عالية بشكل استثنائي. ويوفر قلب اللولب المتين مقاومة تآكل متفوقة عند التعامل مع التركيبات الكاشطة التي تحتوي على أكثر من 60 phr من حشو CaCO3، مما يجعله الخيار الأول للأنابيب كبيرة القطر وخطوط البروفيلات عالية الإنتاج.
- التصميم المخروطي عكسي الدوران: تتناقص اللوالب من الكبير إلى الصغير، مما يحد من طول المعالجة. ويقع طرف التفريغ عالي الضغط تماماً حيث يكون قطر اللولب أصغر ما يمكن وأكثر عرضة للتآكل. ومع ذلك، فإن تكلفة اقتنائه الأولية الأقل تجعله خياراً عملياً لإنتاج البروفيلات الصغيرة والمتوسطة بأهداف إنتاج معتدلة.
س5: ما الفارق الجوهري في أداء المعالجة بين الطاردات ثنائية اللولب متوافقة الدوران وعكسية الدوران عند التعامل مع PVC؟
يتوقف الفارق كلياً على الحساسية الحرارية للمادة.
- اللوالب الثنائية متوافقة الدوران: تعمل بسرعات عالية (200–900 rpm) وتعتمد على قوى قص عالية لمزج المركبات. وهذا يجعلها الخيار القاطع لتحبيب البلاستيك وخلط الماستر باتش. غير أن استخدامها في البثق المباشر لـPVC يولّد حرارة قص مفرطة، مما يؤدي إلى تحلّل سريع للمادة واحتراقها.
- اللوالب الثنائية عكسية الدوران: تعمل بسرعات منخفضة (20–60 rpm) وتستخدم غرفاً مغلقة على شكل حرف C لنقل المادة بالإزاحة الموجبة. وتنقل هذه الآلية المركب بقوة ولطف في آن واحد مع حد أدنى من حرارة القص، مما يحمي مسحوق PVC الحساس حرارياً ويتيح البثق المباشر إلى منتجات نهائية عالية الجودة.
هل تتطلع إلى الحفاظ على إنتاج عالي الكفاءة في خطوط إنتاج PVC لديك لعقود؟
سواء كنت تصمم مصنعاً جديداً كلياً لتصنيع أنابيب PVC، أو توسّع إنتاجيتك الحالية، أو تستبدل آلات متقادمة، يمكننا مساعدتك في تحديد تهيئة المعدات المثلى لأهدافك. فنحن نصنّع الطاردات ثنائية اللولب المتوازية عكسية الدوران في تايوان منذ عام 1988، مع أكثر من 3,000 منشأة تعمل في أكثر من 40 دولة. وعندما تتواصل مع فريقنا، نبدأ بمناقشة تطبيقك المحدد وإعدادك الحالي. وهذا يضمن أن تكون مواصفات آلتك مصممة وفق احتياجاتك التشغيلية الفعلية بدلاً من استخراجها من قالب كتالوج قياسي.
لا تتردد في مراسلتنا عبر البريد الإلكتروني بمواصفات إنتاجك. وإذا كنت في مرحلة البحث الأولية، يمكنك أيضاً مراجعة صفحة منتجات سلسلة TW (الطارد ثنائي اللولب عكسي الدوران لـPVC) للاطلاع على المواصفات التفصيلية لمختلف طرازاتنا. نتطلع إلى التعاون معكم.
قراءات ذات صلة: الطاردات ثنائية اللولب لـPVC: دليل في 3 دقائق | أنواع الطاردات ثنائية اللولب | خط إنتاج آلة تصنيع أنابيب PVC
مقالات ذات صلة


