 Español
 Español


 Página principal


Extrusora de doble husillo contrarrotante paralela: la guía definitiva para la producción de tubos y perfiles de PVC
La extrusora de doble husillo contrarrotante paralela es el estándar de la industria para la extrusión de tubos y perfiles de PVC rígido (U-PVC). Este predominio se sustenta en principios mecánicos concluyentes. Comprender estos fundamentos permite a propietarios de plantas y responsables de fábrica filtrar el ruido de los distintos modelos de máquinas que compiten en el mercado y determinar con precisión la configuración de equipo que mejor se ajusta a sus líneas de producción y a los requisitos de su formulación. Esta guía completa analiza en detalle cómo funcionan estas máquinas, contrasta su tecnología con los sistemas corrotantes y contrarrotantes cónicos, y destaca las especificaciones críticas que usted debe verificar antes de realizar una inversión de capital.
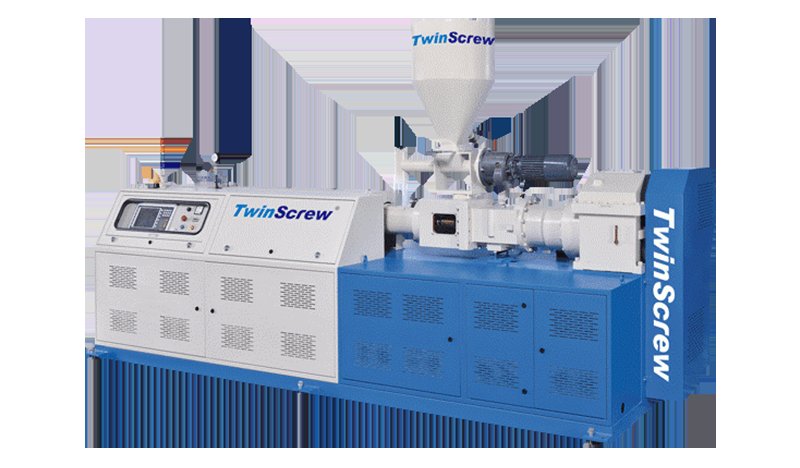
Principios de funcionamiento y ventajas técnicas de las extrusoras de doble husillo contrarrotante paralelas
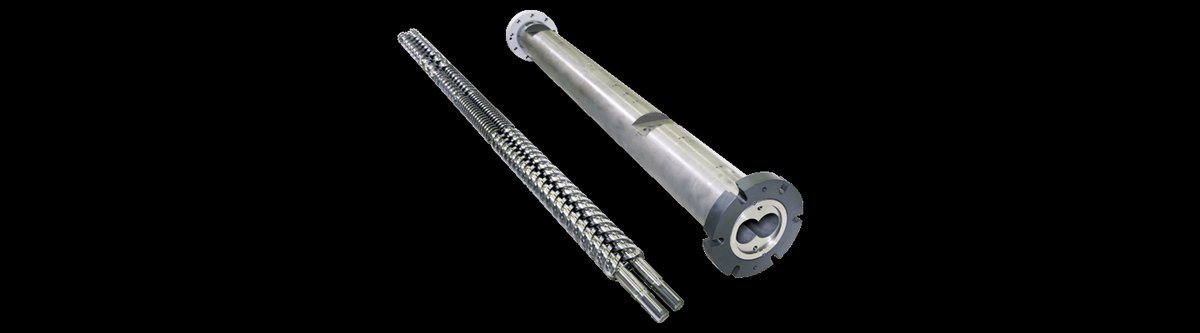
Para entender por qué esta configuración de maquinaria domina la fabricación mundial de tubos y perfiles de PVC, debemos observar directamente el comportamiento físico y mecánico que se produce entre los dos husillos. En un sistema contrarrotante paralelo, dos husillos de diámetro idéntico y uniforme en toda su longitud se colocan uno junto al otro dentro de un cilindro mecanizado con precisión, con sección en forma de 8. Estos husillos giran en sentidos opuestos: uno en sentido horario y el otro en sentido antihorario.
A medida que los filetes engranados giran uno contra el otro, atrapan el compuesto de PVC dentro de cámaras cerradas en forma de C. A continuación, el material es impulsado de forma constante hacia el cabezal. Estas cámaras funcionan, en esencia, como bombas de engranajes de alta presión. El compuesto se transporta íntegramente mediante un mecanismo de desplazamiento positivo, en lugar de depender del arrastre por fricción; esta es la distinción termodinámica y mecánica fundamental entre los dobles husillos contrarrotantes y los husillos simples o los dobles husillos corrotantes.
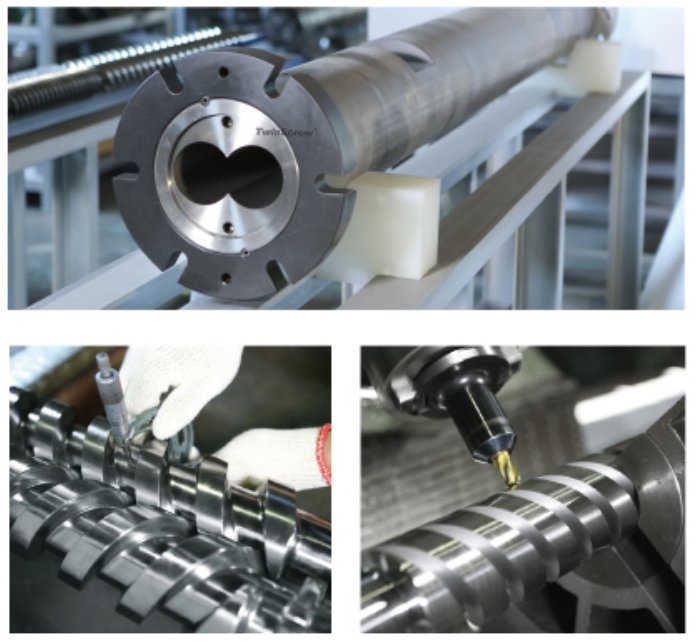
Eliminar el riesgo de variaciones de viscosidad entre lotes
Esta diferencia fundamental en la mecánica de transporte se traduce en beneficios inmediatos y tangibles en la planta de producción continua. Como el mecanismo de desplazamiento positivo desacopla la generación de presión en el cabezal de la velocidad del husillo, la presión de salida se mantiene excepcionalmente estable incluso si la viscosidad de su formulación fluctúa ligeramente entre lotes de materia prima.
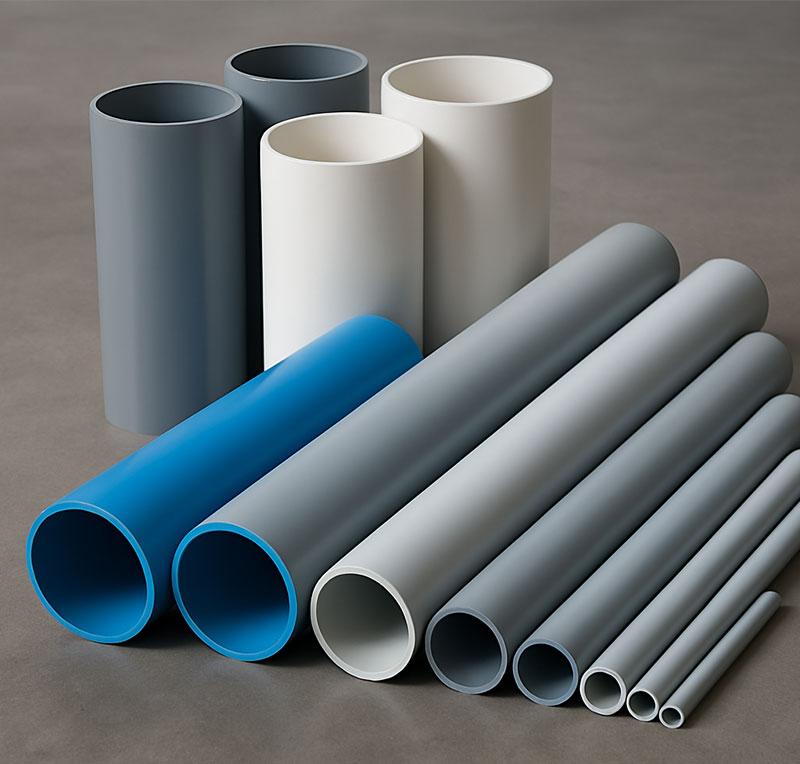
Estas variaciones son habituales en las formulaciones de policloruro de vinilo (PVC) con alta carga de carbonato de calcio (CaCO3). En la producción de tubos de PVC rígido, donde las tolerancias de espesor de pared están estrictamente reguladas por normas internacionales como ISO 4422 y ASTM D1785, esta superior estabilidad de presión es la clave para mantener especificaciones de producto constantes en cada turno y evitar rechazos por piezas fuera de tolerancia.
Control preciso del "calor de cizalla" para proteger el PVC, un material térmicamente sensible
La segunda ventaja fundamental reside en la gestión meticulosa de las fuerzas de cizalla. La cizalla generada por los husillos contrarrotantes engranados es considerablemente menor que la de las extrusoras de doble husillo corrotante de capacidad de producción equivalente.
El PVC rígido es muy sensible al exceso de calor de cizalla; su "ventana térmica", el estrecho margen entre su temperatura de procesamiento y su umbral de degradación, no perdona. Si la temperatura de la masa fundida se dispara por encima de los límites seguros, se produce de inmediato amarilleamiento, fragilización y una fuerte caída de la resistencia al impacto del producto final. El diseño contrarrotante paralelo mantiene la temperatura de la masa fundida estabilizada con seguridad dentro de la ventana de procesamiento ideal. Como resultado, las plantas de transformación pueden evitar la adición de costosos aditivos de sobreestabilización destinados únicamente a compensar el exceso de calor generado por el propio proceso de extrusión. Esta ingeniería de precisión es un sello distintivo de diseño que nuestro equipo de ingeniería ha validado de forma continua en más de 1.200 instalaciones en funcionamiento en más de 40 países.
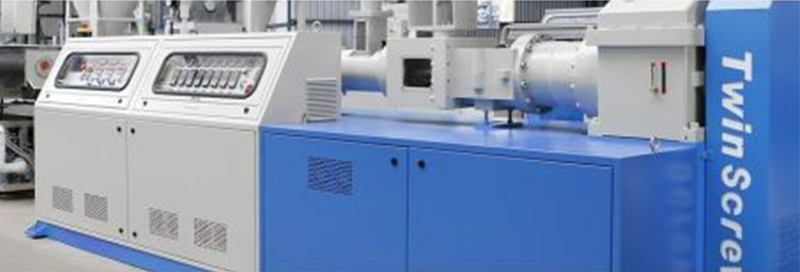
Por qué el diseño contrarrotante paralelo domina el procesamiento de materiales de construcción de PVC
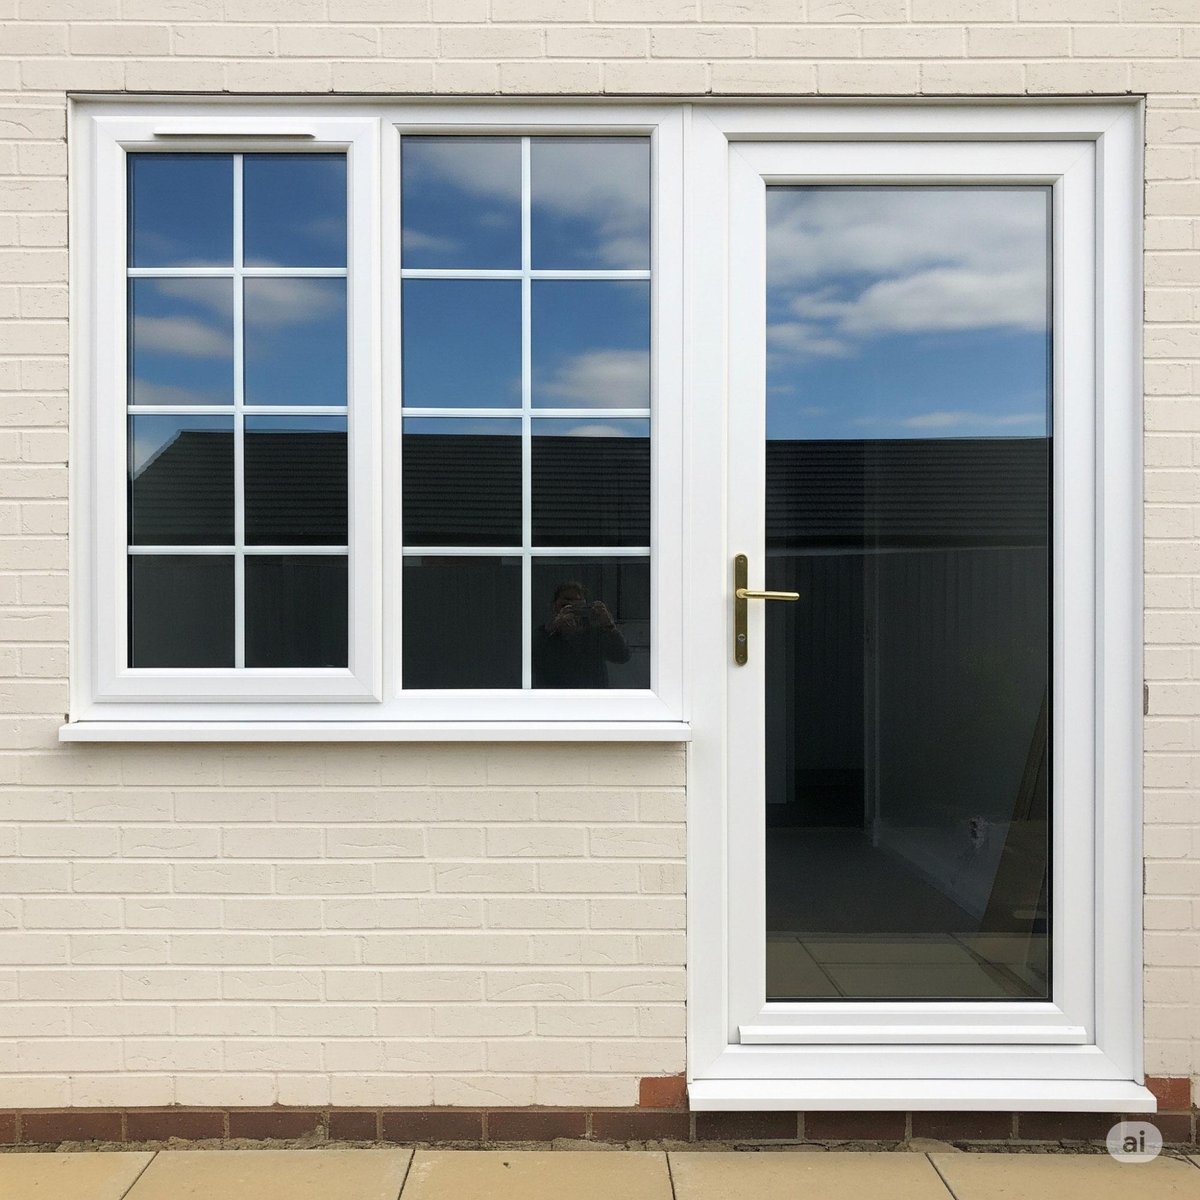
Una vez establecida la mecánica subyacente, examinemos tres razones operativas prácticas por las que las extrusoras de doble husillo contrarrotante paralelas son la opción estándar en las líneas de producción de todo el mundo que fabrican tubos de PVC, perfiles de ventana, marcos de puerta y revestimientos de fachada.
Extrusión directa de polvo a producto: eliminar la inversión en una línea de granulación
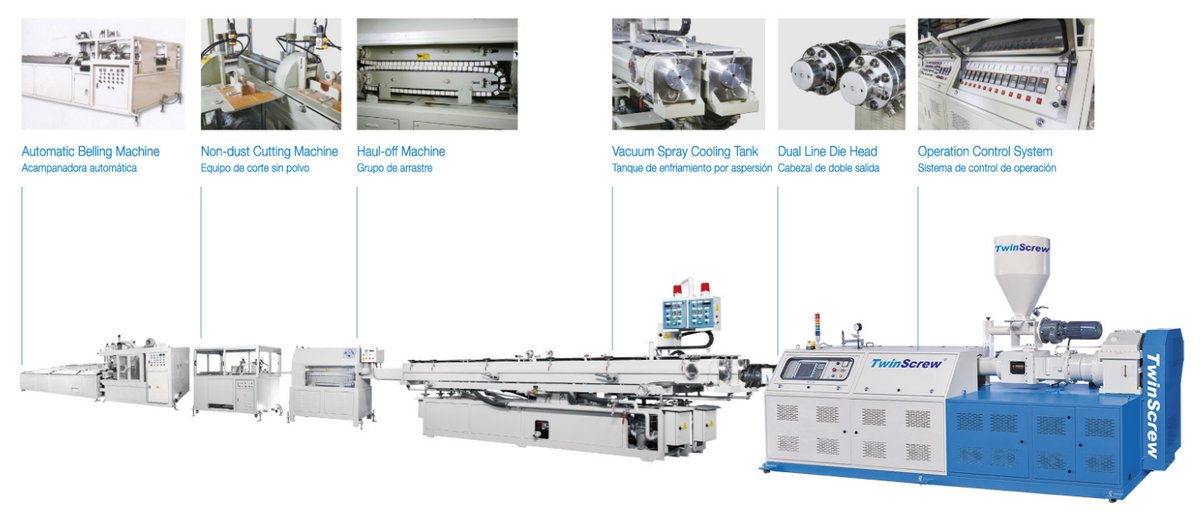
Tras el mezclado, el PVC suele alimentarse al sistema en forma de mezcla seca en polvo (dry blend). Una extrusora contrarrotante paralela puede transformar este polvo directamente en el producto final (tubo o perfil), sin necesidad de una etapa previa de granulación.
Este proceso de extrusión directa elimina los ciclos de calentamiento repetidos que implica la granulación, lo que reduce de forma efectiva el historial térmico acumulado del material antes de llegar al cabezal. Esto no solo recorta el consumo eléctrico por kilogramo de producto, sino que también ahorra a las plantas de transformación la enorme inversión de capital que supone una línea de granulación independiente. En operaciones industriales pesadas de alta capacidad, este proceso directo optimiza drásticamente los márgenes de rentabilidad calculados por metro de producto terminado.
Estabilidad extrema de la producción bajo cargas pesadas continuas
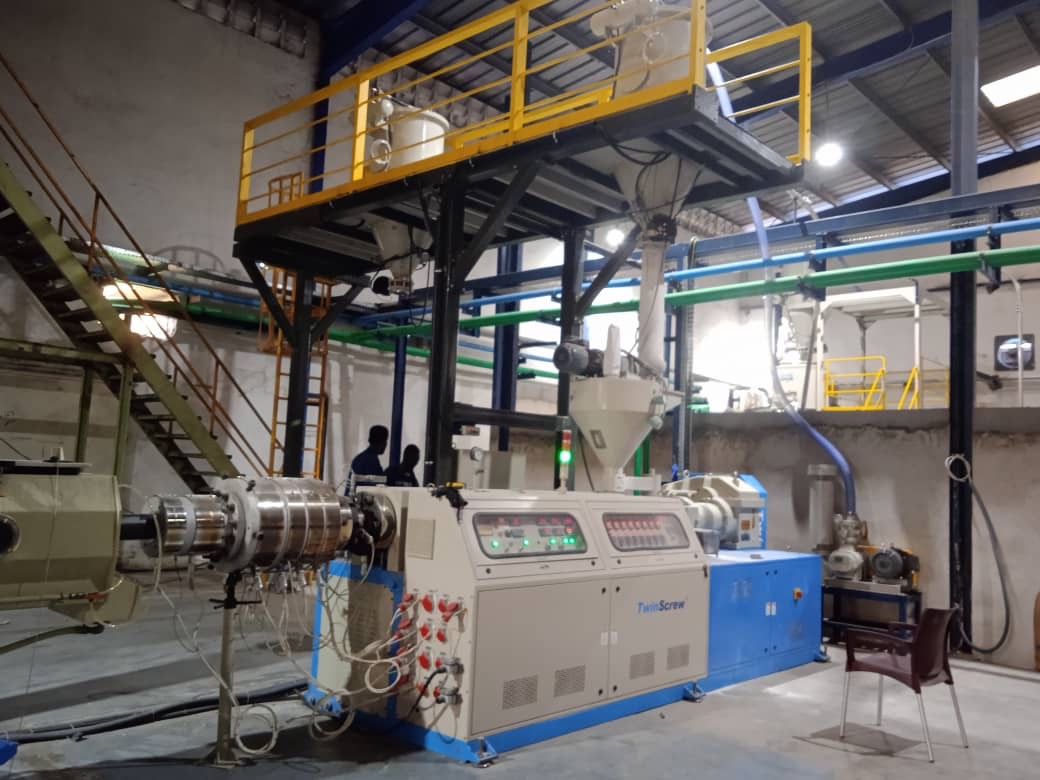
Una línea de producción de tubos o perfiles que funciona más de 20 horas al día no puede tolerar desviaciones del espesor de pared causadas por fluctuaciones de presión. El mecanismo de transporte por desplazamiento positivo mencionado anteriormente mantiene la estabilidad de la producción bajo cargas continuas de alta contrapresión de un modo que los modelos tradicionales basados en el flujo de arrastre sencillamente no pueden igualar. Esta es la razón operativa por la que las extrusoras contrarrotantes se imponen sistemáticamente en las aplicaciones de extrusión directa.
Tolerancia ultraalta a la carga de CaCO3 para una máxima eficiencia de costes
Para controlar los costes y mejorar la rigidez estructural, las formulaciones de tubos y perfiles de PVC suelen incorporar grandes dosis de CaCO3, con niveles de carga que van de 30 phr a más de 80 phr según la aplicación. Dado que los husillos paralelos mantienen un diámetro de núcleo uniforme en toda su longitud, su resistencia al desgaste frente a compuestos altamente abrasivos cargados con CaCO3 es muy superior a la de los diseños de husillo cónico. En una configuración cónica, las puntas de los husillos tienen el diámetro más pequeño y, sin embargo, se sitúan exactamente donde la presión interna de la máquina y la presión del cabezal alcanzan su máximo, lo que las expone a un riesgo extremadamente alto de desgaste acelerado.
Comparativa de extrusoras: doble husillo contrarrotante paralelo frente a corrotante
La razón principal por la que la extrusora de doble husillo contrarrotante paralela se ha convertido en el estándar de producción definitivo para tubos y perfiles de PVC es que su mecánica de funcionamiento está concebida de forma inherente para materiales térmicamente sensibles como el PVC.
Los diseños contrarrotantes paralelos trabajan a bajas velocidades de husillo, normalmente entre 20 y 60 rpm para la producción de tubos de PVC rígido. El material se transporta de forma robusta por desplazamiento positivo a través de cámaras cerradas en forma de C, de modo que la cizalla aplicada es excepcionalmente baja y controlable. En consecuencia, la presión en el cabezal se mantiene extraordinariamente estable y no se ve afectada por pequeñas fluctuaciones de la velocidad del husillo. Esto crea el entorno de procesamiento ideal para el PVC: extruir el polvo de forma fluida y fiable para obtener tubos o perfiles de alta calidad sin sobrepasar la ventana térmica del material.
Por el contrario, las extrusoras de doble husillo corrotante trabajan a velocidades de husillo muy altas, normalmente entre 200 y 900 rpm, y generan elevadas fuerzas de cizalla a través de una trayectoria de flujo en forma de 8. Si bien esta característica hace que los sistemas corrotantes sean excelentes para el compounding, la producción de masterbatch y la extrusión reactiva, utilizarlos para la extrusión directa de PVC introduce una cantidad excesiva de calor de cizalla. Al no existir prácticamente ningún margen térmico de seguridad, esta alta cizalla provoca la degradación inmediata del material, lo que da lugar a productos terminados amarillentos y quebradizos.
La siguiente matriz ilustra la idoneidad de ambas arquitecturas en las aplicaciones de procesamiento más habituales, para orientar su selección de máquina:
| Aplicación | Extrusora de doble husillo contrarrotante paralela | Extrusora de doble husillo corrotante |
|---|---|---|
| Tubos de PVC rígido (extrusión directa de U-PVC) | ✅ Estándar de la industria / Mejor opción | ❌ Cizalla demasiado alta; riesgo de degradación del material |
| Extrusión directa de perfiles de PVC para ventanas y puertas | ✅ Estándar de la industria / Mejor opción | ❌ Cizalla demasiado alta; no adecuada |
| Perfiles de tarima y tableros de WPC (compuesto madera-plástico) | ✅ Muy adecuada | ❌ El material se quema con facilidad; no adecuada |
| Compounding de plásticos biodegradables PBAT / PBS | ✅ Muy adecuada | ✅ Adecuada |
| Compounding de masterbatch y concentrados de color | ❌ No es la finalidad principal de este diseño | ✅ Estándar de la industria / Mejor opción |
| Extrusión reactiva y mezcla de polímeros | ❌ No es la finalidad principal de este diseño | ✅ Estándar de la industria / Mejor opción |
Contrarrotante paralela frente a cónica: elegir la geometría de husillo adecuada para sus necesidades de producción
Aunque tanto las extrusoras contrarrotantes paralelas como las cónicas utilizan el mismo principio de rotación en sentidos opuestos, sus geometrías de husillo son fundamentalmente distintas. Antes de cerrar las especificaciones definitivas de compra del equipo, es muy recomendable dedicar tiempo a evaluar cómo esta divergencia geométrica repercute en el caudal, la tolerancia a las cargas y los costes de mantenimiento a largo plazo.
- Máquinas contrarrotantes cónicas: los husillos se estrechan desde un diámetro grande en la zona de alimentación hasta un diámetro menor en el extremo de descarga. Esta forma cónica crea de manera natural una etapa de compresión del material y simplifica la alineación de los ejes del reductor, lo que da lugar a un diseño de accionamiento menos complejo y a un menor coste inicial del equipo. Esta configuración resulta adecuada para perfiles pequeños y medianos y para la producción de tubos de diámetro reducido con exigencias de caudal moderadas.
- Máquinas contrarrotantes paralelas: los husillos mantienen un diámetro uniforme en toda su longitud, lo que permite una relación longitud/diámetro (L/D) mayor. La configuración estándar para tubos de U-PVC rígido suele situarse entre 26:1 y 32:1, mientras que las formulaciones con alta carga o de policloruro de vinilo clorado (CPVC) pueden requerir relaciones aún mayores. Una mayor longitud de procesamiento significa que el material pasa más tiempo en fusión homogeneizada y desgasificación por vacío, lo que garantiza que el compuesto alcance una plastificación impecable antes de llegar al cabezal.
Matriz de selección comparativa:
| Criterio clave de selección | Diseño contrarrotante paralelo | Diseño contrarrotante cónico convencional |
|---|---|---|
| Capacidad de producción objetivo | Excepcionalmente alta; ideal para tubos de presión de gran diámetro y líneas de perfiles de alta producción | Menor; más indicado para perfiles pequeños y medianos y tubos estándar de diámetro reducido |
| Flexibilidad de la relación L/D | Alta; los ajustes de proceso pueden personalizarse mediante la longitud del cilindro y de los husillos | Baja; limitada por la geometría cónica; la longitud y las relaciones de compresión son relativamente fijas |
| Carga de CaCO3 > 60 phr | Excelente vida útil frente al desgaste gracias al núcleo de husillo grueso y robusto en el extremo de descarga | Alto riesgo de desgaste rápido y deformación en la zona de alta presión debido al pequeño diámetro de la punta del husillo |
| Espacio ocupado por la máquina | Mayor longitud | Más compacto |
| Inversión inicial de capital | Mayor | Menor |
| Versatilidad de formulaciones y utillaje | Más amplia; capaz de procesar formulaciones diversas y exigentes | Más limitada |
Para tubos de presión de PVC de gran diámetro, líneas de perfiles de ventana de alta producción o formulaciones con cargas elevadas, el diseño paralelo representa la especificación superior en términos de retorno de la inversión a largo plazo. Si sus planes de ampliación de producción contemplan grandes volúmenes de tubería, le recomendamos leer nuestro artículo Guía de máquinas y líneas de producción para la fabricación de tubos de PVC, con planteamientos completos para establecer instalaciones de fabricación de alta eficiencia de una y dos salidas.
Especificaciones técnicas críticas que debe verificar antes de comprar una extrusora contrarrotante paralela
Cuando los compradores internacionales analizan las especificaciones con nuestro equipo de ingeniería con una clara intención de compra, comprobamos que aclarar de antemano los siguientes parámetros fundamentales agiliza el proceso de selección. Así se asegura de obtener una configuración de producción que alcance sus objetivos de rendimiento dentro del presupuesto:
- Diámetro del husillo: es el parámetro principal que define su capacidad de producción de base. Sin embargo, la relación entre diámetro y caudal no es lineal: la producción aumenta proporcionalmente al cuadrado del diámetro. Por tanto, su caudal objetivo (kg/h) debe analizarse junto con la densidad aparente de su formulación y el caudal específico de la geometría del husillo para establecer con precisión el diámetro mínimo de husillo requerido.
- Relación L/D (longitud/diámetro): determina el tiempo de residencia y la calidad de plastificación del material dentro del cilindro. Las configuraciones estándar para tubos de U-PVC utilizan generalmente una relación de 26:1 a 32:1. Las formulaciones de CPVC, más exigentes, requieren un control de temperatura estricto y tiempos de homogeneización prolongados, lo que suele exigir una relación L/D mayor. Del mismo modo, los compuestos madera-plástico (WPC) con alto contenido de harina de madera se benefician enormemente de zonas de mezcla más largas en el husillo.
- Par nominal del reductor y rango de velocidades: este factor guarda una correlación física directa con la viscosidad de la masa fundida de su formulación. Las mezclas secas de U-PVC rígido se procesan normalmente sin problemas a velocidades de husillo de entre 20 y 40 rpm. El par nominal del reductor debe ser lo bastante robusto para soportar la contrapresión instantánea máxima generada por sistemas de utillaje de cabezal complejos, y no solo la carga media de funcionamiento en régimen estable. Este margen es fundamental para evitar fallos por fatiga en la unión entre husillo y eje.
- Zonas de calefacción del cilindro y configuración de la desgasificación por vacío: el polvo de PVC rígido estándar suele requerir un único puerto de venteo atmosférico. No obstante, si su formulación incluye WPC con un contenido de harina de madera superior a 40 phr, corrientes de PVC reciclado con humedad residual o mezclas biodegradables, el cilindro debe equiparse con puertos de venteo independientes combinados con bombas de vacío de alto rendimiento para garantizar una desgasificación eficaz.
- Rango de presión de diseño del cabezal: los cabezales de perfil complejos (como el utillaje multicavidad para marcos de ventana o los cabezales de coextrusión para tubos con núcleo espumado) ejercen sobre la extrusora una contrapresión mucho mayor y más variable que los cabezales sencillos de una sola cavidad. La geometría de las puntas de los husillos y el par nominal del reductor deben ajustarse perfectamente a las tolerancias máximas de contrapresión del fabricante durante las consultas técnicas iniciales.
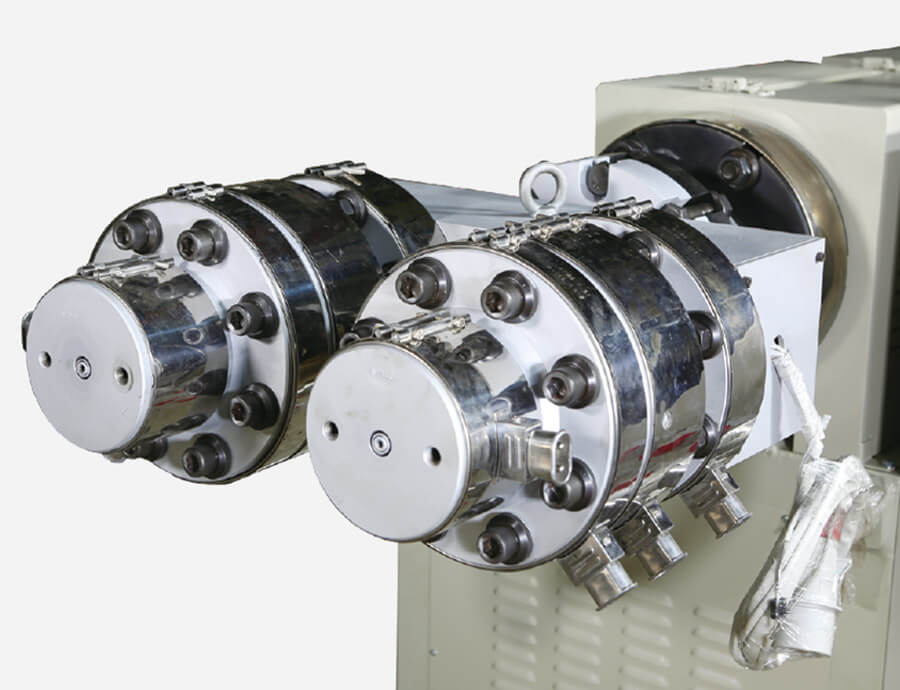
3 preguntas esenciales que debe plantear a su proveedor de maquinaria antes de la compra:
Por muy impresionante que parezca una hoja de especificaciones, la vida útil operativa a largo plazo de una línea de producción depende de la precisión de fabricación. Utilice estas preguntas específicas para evaluar la construcción del reductor y del cilindro de su proveedor:
- "¿Cuáles son las tolerancias geométricas exactas de los husillos?" Si la holgura entre los filetes del husillo y la pared interior del cilindro es demasiado amplia, se produce un severo "reflujo de masa fundida" durante el funcionamiento continuo. Esto conlleva una baja eficiencia de transporte, fluctuaciones bruscas de la presión en el cabezal y picos de temperatura de la masa fundida que queman el material. Asegúrese de que el fabricante garantice tolerancias uniformes a lo largo de toda la longitud del husillo, y no solo en determinados puntos de referencia de medición.
- "¿Qué material se utiliza en la camisa bimetálica del cilindro?" Al procesar formulaciones con alta carga de carbonato de calcio, una camisa de cilindro estándar de acero nitrurado se desgasta con rapidez. Compruebe si el fabricante puede suministrar una camisa bimetálica o de aleación reforzada con carburo de tungsteno, y solicite una evaluación formal de la vida útil prevista del husillo y del cilindro en función de su formulación concreta.
- "¿Está el reductor diseñado específicamente para aplicaciones de doble husillo contrarrotante?" La rotación de los dobles husillos contrarrotantes paralelos ejerce sobre los ejes de salida esfuerzos inversos severos, cíclicos y asimétricos. Los reductores industriales estándar de uso general no soportan estas fuerzas a largo plazo. Exija la verificación de un diseño de ingeniería específico para el reductor, a fin de eliminar el riesgo de rotura de ejes o fallo de los dientes de los engranajes durante años de funcionamiento continuo.
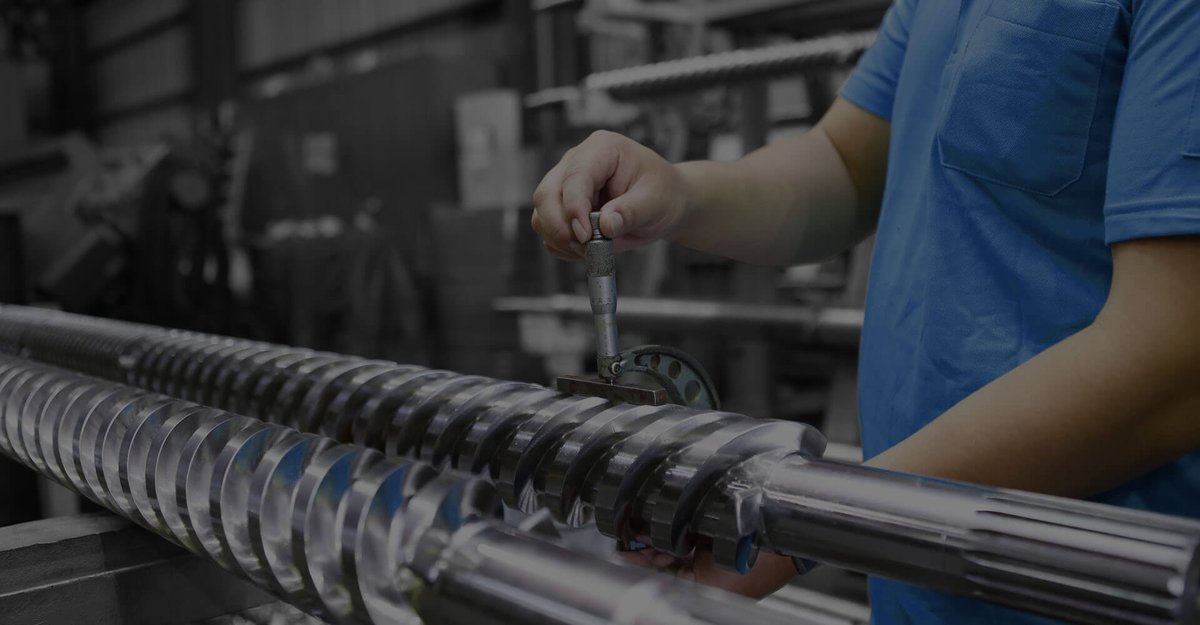
16 años de longevidad demostrada en plantas de fabricación de todo el mundo
Si bien los criterios técnicos de compra detallados anteriormente aportan la base científica para adquirir una máquina, es el tiempo el que dicta el veredicto definitivo sobre la calidad de la ingeniería.
Un destacado fabricante de tubos de PVC en Brasil sigue operando a plena capacidad de producción una extrusora de doble husillo contrarrotante paralela fabricada por nosotros en 2009. Este fabricante industrial adquirió originalmente la máquina en el mercado de segunda mano y la ha hecho funcionar de forma continua durante más de una década desde que pasó a ser su propietario.
En 2025 se pusieron en contacto con nuestra sede central en Taiwán para realizar su primer pedido de repuestos directamente de fábrica en los 16 años de historia operativa de la máquina. Solo necesitaban sustituir un juego estándar de rodamientos del reductor como parte de un ciclo rutinario de mantenimiento preventivo. El actual propietario de la planta de fabricación brasileña ofreció un respaldo rotundo al rendimiento del equipo:
"El rendimiento a largo plazo de esta extrusora ha sido absolutamente excepcional. La rigidez estructural y la durabilidad del reductor, en particular, son sencillamente increíbles."
Esos rodamientos de repuesto originales (OEM), que coinciden a la perfección con los planos digitales originales, se enviaron directamente desde Taiwán a Brasil. Nos enorgullece enormemente conservar el archivo completo de planos de producción de cada una de las máquinas que salen de nuestras instalaciones. Con independencia del lugar del mundo en que funcione su equipo y de cuántas veces haya cambiado de manos, nuestro soporte técnico profesional y nuestros repuestos originales de fábrica siguen estando a su alcance. Este respaldo duradero representa la ventaja competitiva sostenible que la fabricación de precisión taiwanesa aporta al sector industrial mundial.
Para conocer todos los detalles de este caso de éxito, incluidos los aspectos logísticos del suministro transfronterizo de repuestos para equipos veteranos, lea el artículo completo: Una extrusora de doble husillo contrarrotante paralela que lleva 16 años en funcionamiento: la experiencia real de un fabricante brasileño de tubos de PVC.
Preguntas frecuentes (FAQ)
Para ayudarle a resolver problemas con rapidez durante la puesta en marcha de la planta y la planificación de la producción, nuestro equipo de ingeniería de aplicaciones ha recopilado respuestas a las preguntas más habituales que surgen a pie de línea en la extrusión de PVC:
P1: ¿Puede una extrusora de doble husillo contrarrotante procesar directamente PVC reciclado?
Sí, pero la configuración del cilindro y de los husillos debe personalizarse. Las corrientes de PVC reciclado (como material molido o chatarra triturada) suelen presentar un mayor contenido de humedad y densidades aparentes muy variables. Desde el punto de vista mecánico, la extrusora debe equiparse con un sistema de desgasificación por vacío de alta eficiencia para extraer el vapor de agua. Además, la geometría de la zona de alimentación del husillo debe rediseñarse para adaptarse al menor peso volumétrico del material reciclado. Dado que el PVC reciclado ya acumula un historial térmico previo, conviene reevaluar las proporciones de estabilizante y lubricante de la formulación para evitar que el material se queme durante el reprocesamiento.
P2: ¿Cómo determino la relación L/D óptima para un proceso de extrusión de tubos de PVC rígido (U-PVC)?
La relación longitud/diámetro ideal viene dictada por su matriz de formulación y sus objetivos de caudal, no simplemente por el diámetro del tubo que se produce.
- L/D de 26:1 a 28:1: perfectamente adecuada para tubos de presión de U-PVC estándar con un contenido de carga de CaCO3 inferior a 50 phr. Esta longitud proporciona una plastificación excelente y fiable para compuestos estándar.
- L/D de 30:1 a 36:1: necesaria para formulaciones con alta carga de CaCO3, para el procesamiento de CPVC sensible a la temperatura o para la fabricación de tubos de gama alta con exigencias estrictas de homogeneidad de la masa fundida. La mayor longitud de procesamiento garantiza que el compuesto quede completamente plastificado antes de entrar en el cabezal.
P3: Si en planta detectamos un espesor de pared irregular en los tubos de PVC (dimensiones fuera de tolerancia), ¿por dónde debemos empezar a buscar la causa?
Un espesor de pared irregular suele deberse a una presión inestable en el cabezal, a pequeñas fluctuaciones de la velocidad del husillo o a un perfil de temperatura de la masa fundida no uniforme. Desde el punto de vista mecánico, la causa más frecuente es el aumento de la holgura entre los husillos y la camisa del cilindro por desgaste a largo plazo, que permite la aparición de reflujo de masa fundida y pulsaciones de presión. Si las mediciones de holgura se encuentran dentro de las tolerancias admisibles, verifique la precisión de las unidades de control de temperatura en todas las zonas de calefacción del cilindro, o evalúe si su formulación actual requiere una mayor longitud de procesamiento para alcanzar la homogeneidad térmica.
P4: Dado que tanto las extrusoras contrarrotantes paralelas como las cónicas utilizan la rotación en sentidos opuestos, ¿cómo elijo correctamente entre ellas?
El factor decisivo se reduce a cómo la geometría del husillo limita su caudal máximo y repercute en el ciclo de desgaste a largo plazo.
- Diseño contrarrotante paralelo: presenta husillos de diámetro uniforme en toda su longitud, lo que permite capacidades de producción excepcionalmente altas. El núcleo robusto del husillo ofrece una resistencia al desgaste superior al procesar formulaciones abrasivas con más de 60 phr de carga de CaCO3, lo que lo convierte en la mejor opción para tubos de gran diámetro y líneas de perfiles de alto volumen.
- Diseño contrarrotante cónico: los husillos se estrechan de mayor a menor diámetro, lo que limita la longitud de procesamiento. El extremo de descarga de alta presión coincide justo donde el diámetro del husillo es menor y más vulnerable al desgaste. No obstante, su menor coste de adquisición inicial lo convierte en una opción práctica para la producción de perfiles pequeños y medianos con objetivos de producción moderados.
P5: ¿Cuál es la diferencia fundamental de rendimiento de procesamiento entre las extrusoras de doble husillo corrotante y contrarrotante al trabajar con PVC?
La diferencia depende por completo de la sensibilidad térmica del material.
- Dobles husillos corrotantes: funcionan a altas velocidades (200–900 rpm) y se basan en elevadas fuerzas de cizalla para mezclar compuestos. Esto los convierte en la opción definitiva para la granulación de plásticos y el compounding de masterbatch. Sin embargo, utilizarlos para la extrusión directa de PVC genera un calor de cizalla excesivo, lo que provoca una rápida degradación y quemado del material.
- Dobles husillos contrarrotantes: funcionan a bajas velocidades (20–60 rpm) y utilizan cámaras cerradas en forma de C para desplazar el material por desplazamiento positivo. Este mecanismo transporta el compuesto con fuerza pero con suavidad, con un calor de cizalla mínimo, protegiendo el polvo de PVC térmicamente sensible y permitiendo la extrusión directa en productos terminados de alta calidad.
¿Desea mantener una producción de alta eficiencia en sus líneas de PVC durante décadas?
Tanto si está diseñando una planta de fabricación de tubos de PVC completamente nueva, como si desea ampliar su capacidad actual o sustituir maquinaria envejecida, podemos ayudarle a identificar la configuración de equipo óptima para sus objetivos. Fabricamos extrusoras de doble husillo contrarrotante paralelas en Taiwán desde 1988, con más de 3.000 instalaciones operativas en más de 40 países. Cuando se pone en contacto con nuestro equipo, empezamos por analizar su aplicación concreta y su configuración actual. De este modo, las especificaciones de su máquina se adaptan a sus necesidades operativas reales, en lugar de tomarse de una plantilla de catálogo estándar.
No dude en enviarnos un correo electrónico con sus especificaciones de producción. Si se encuentra en la fase inicial de investigación, también puede consultar nuestra página de producto de la serie TW (extrusora de doble husillo contrarrotante para PVC) para examinar las especificaciones detalladas de todos nuestros modelos. Esperamos poder colaborar con usted.
Lecturas relacionadas: Extrusoras de doble husillo para PVC: guía en 3 minutos | Tipos de extrusoras de doble husillo | Línea de producción de máquinas para fabricar tubos de PVC
Máquinas relacionadas


