 繁體中文
 繁體中文


 首頁


平行異向雙螺桿押出機:PVC 管材與型材生產完整指南
平行異向雙螺桿押出機(Parallel Counter-Rotating Twin Screw Extruder)是硬質 PVC 管材與型材直接押出的業界標準選擇,這背後有著明確的機械原理支援。理解這些原理,加工廠老闆與廠長才能在眾多機型中,精準找到真正契合自家產線與配方需求的那一台設備。本指南將深入拆解這台機器的運作方式、與同向及錐形異向押出機的技術對比,以及在決定採購規格前必須確認的關鍵核心指標。
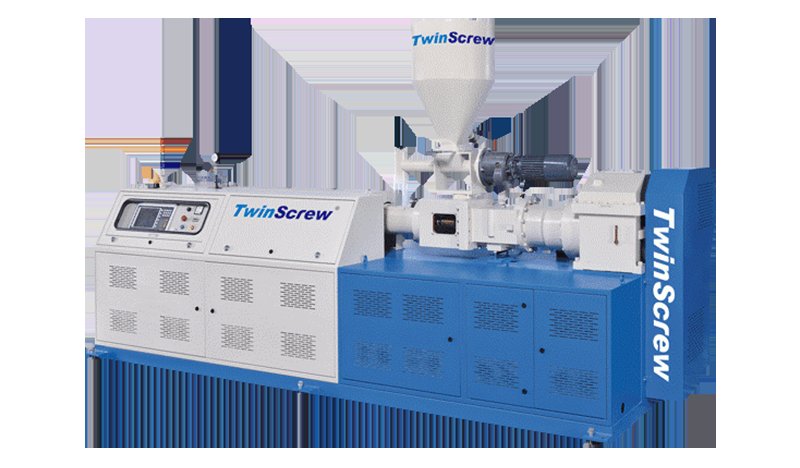
平行異向雙螺桿押出機的運作原理與優勢
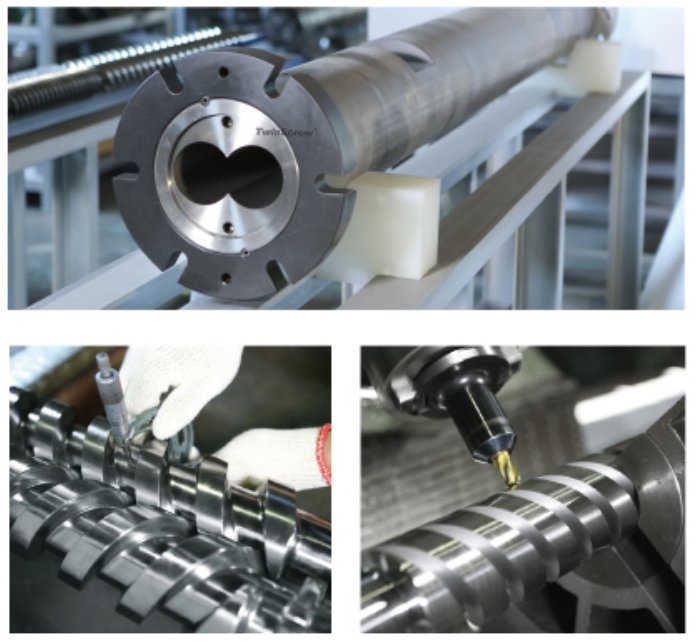
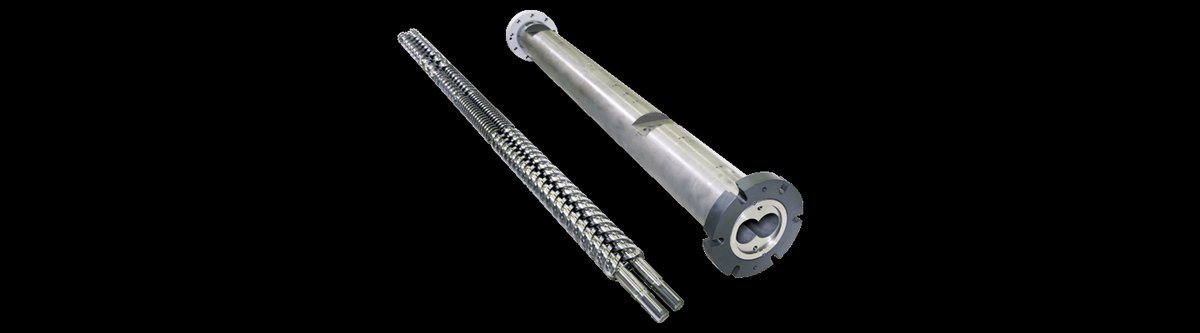
要理解為什麼這個機型能主導全球 PVC 管材與型材的生產,從兩根螺桿之間發生的物理機械行為說起,是最直接的方式。振法的設計是將兩根直徑相同、全長等徑的螺桿,並排置於 8 字形的精密料管(料筒)內孔中,進行反向旋轉——一根順時針、一根逆時針。
異向嚙合的螺紋會將膠料緊緊捕捉在封閉的 C 型腔室內,隨著螺桿轉動穩穩向模頭方向推進。這些腔室的作用就如同高壓齒輪泵,物物料是完全依靠「正位移(Positive Displacement)」機構向前輸送,而非依賴摩擦拖曳力——這正是異向雙螺桿與單螺桿或同向雙螺桿在本質上最根本的差異。
徹底消除批次配方黏度變異的風險
這個原理上的根本差異,在連續生產現場會帶來直接的效益。由於正位移輸送機構建立模頭壓力的能力與螺桿轉速完全解耦(無關),即使您的配方黏度在不同批次原料間產生細微變異,模頭壓力的輸出依然能維持極高程度的穩定。
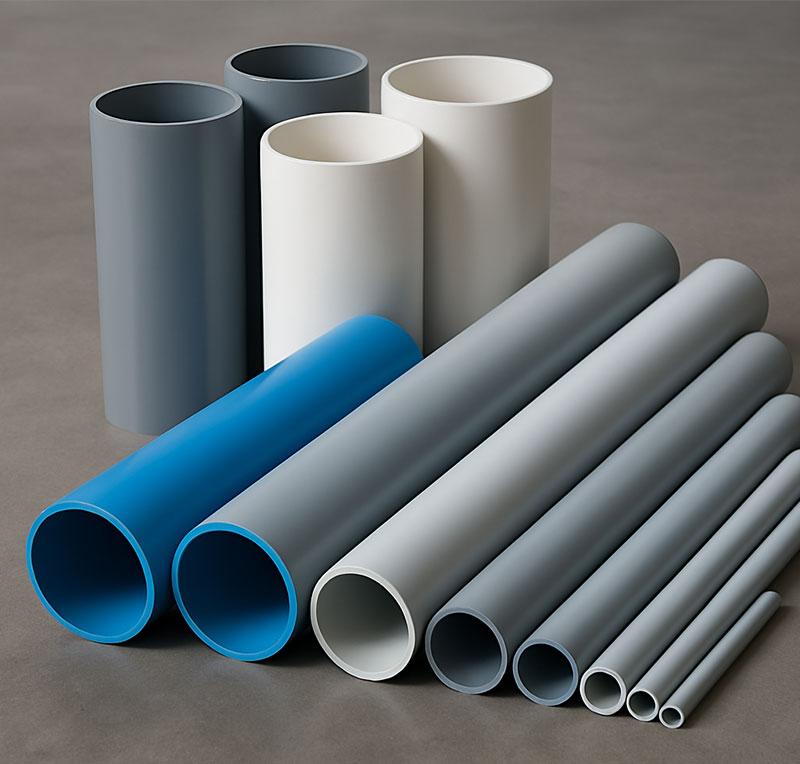
這種情況在含有高碳酸鈣(CaCO₃)填充的聚氯乙烯(PVC)配方中是常態。對於硬質 PVC 管材生產而言,管壁厚度的公差受到 ISO 4422 與 ASTM D1785 等國際標準的嚴格規範,而振法這種優異的壓力穩定性,正是維持整班生產規格、確保產品不超差的關鍵。
精準控制「剪切熱」,保護熱敏感 PVC 配方
第二個核心優勢是剪切力的精密控制。異向嚙合螺桿所產生的剪切力,顯著低於同等產能的同向雙螺桿押出機。
硬質 PVC 對過高的剪切熱極其敏感,其加工運轉溫度與降解起始點之間的「熱窗口(Thermal Window)」非常狹窄,熔膠溫度一旦超標,就會直接導致成品黃化、脆化,並造成衝擊強度大幅下降。振法的平行異向設計能將熔膠穩定控制在安全的加工窗口內,加工廠完全不需要額外增加昂貴的穩定劑用量,來補償押出過程本身產生的多餘熱輸入。這是我們的工程團隊在超過 1,200 台設備、40 多個國家的生產現場中,持續驗證並引以為傲的精工設計。
為什麼平行異向設計主導 PVC 建材加工應用?
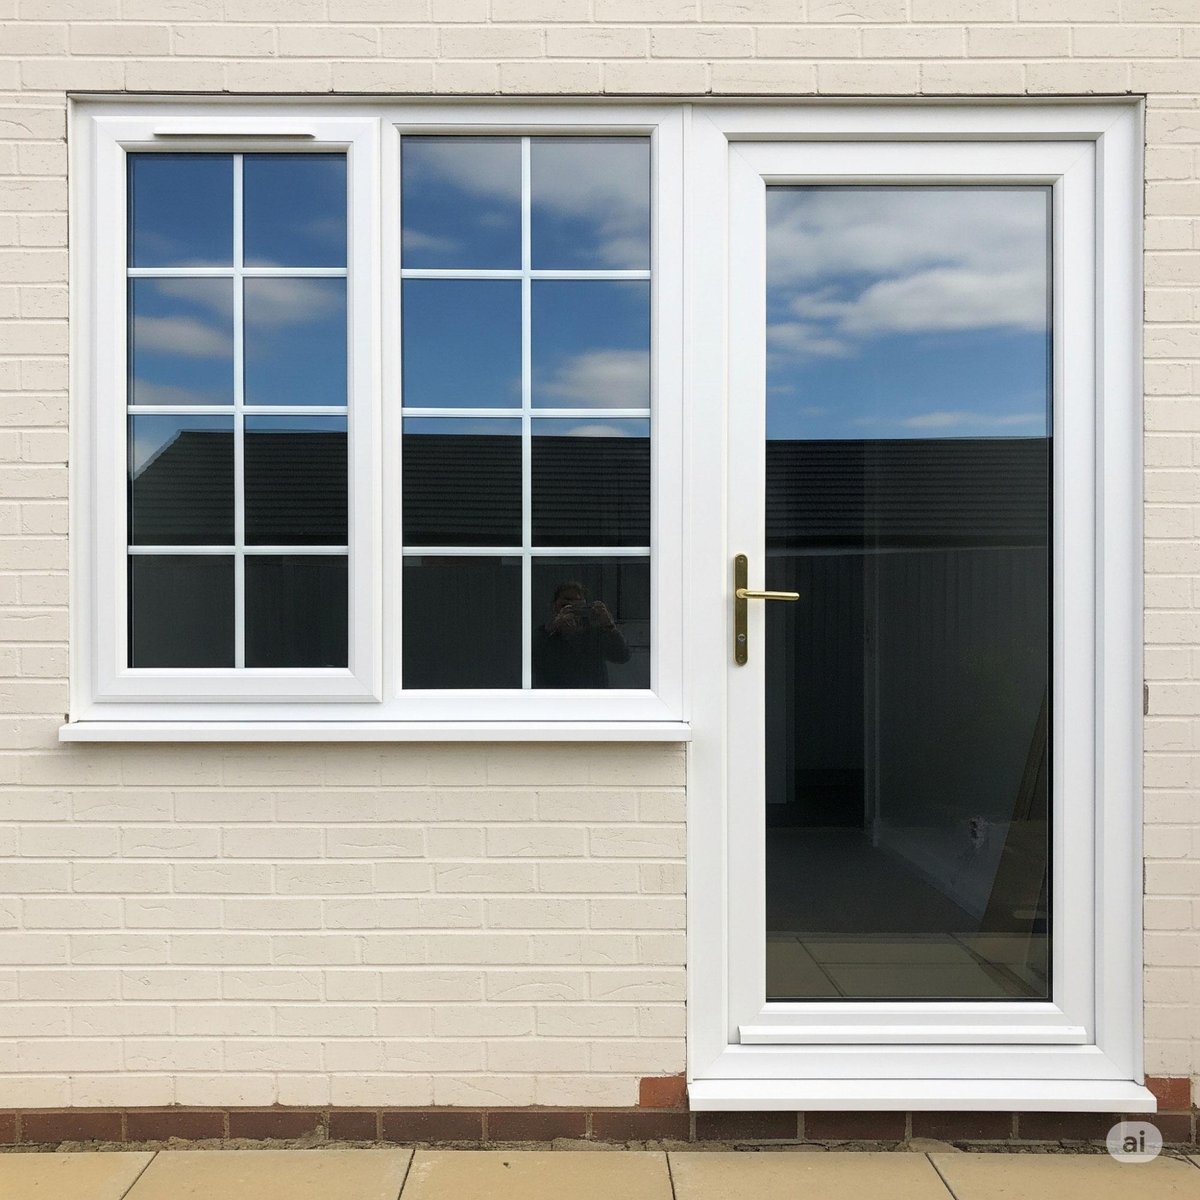
了解底層機制後,接下來我們從實際操作面來看三個核心原因——正是這三點,讓平行異向雙螺桿押出機成為全球 PVC 管材、窗框型材、門框及外牆板材的產線標配。
粉料直接直出成品,省下整條造粒線的投資成本
PVC 在混煉後通常以乾摻混粉料(Dry Blend)形式供料。平行異向押出機可直接將粉料加工成最終成品(管材或型材),完全不需要預先造粒工序。
直出製程省去了預造粒造成的重複加熱,能有效減少物料在到達模頭前累積的熱歷程(Thermal History),不僅能降低每公斤產品的電費能耗,更直接幫加工廠免除了獨立造粒線的龐大設備投資。在大產能的重工業操作中,這直接優化了每公尺成品的完整獲利計算。
連續高載重運轉下,展現極致的出料穩定性
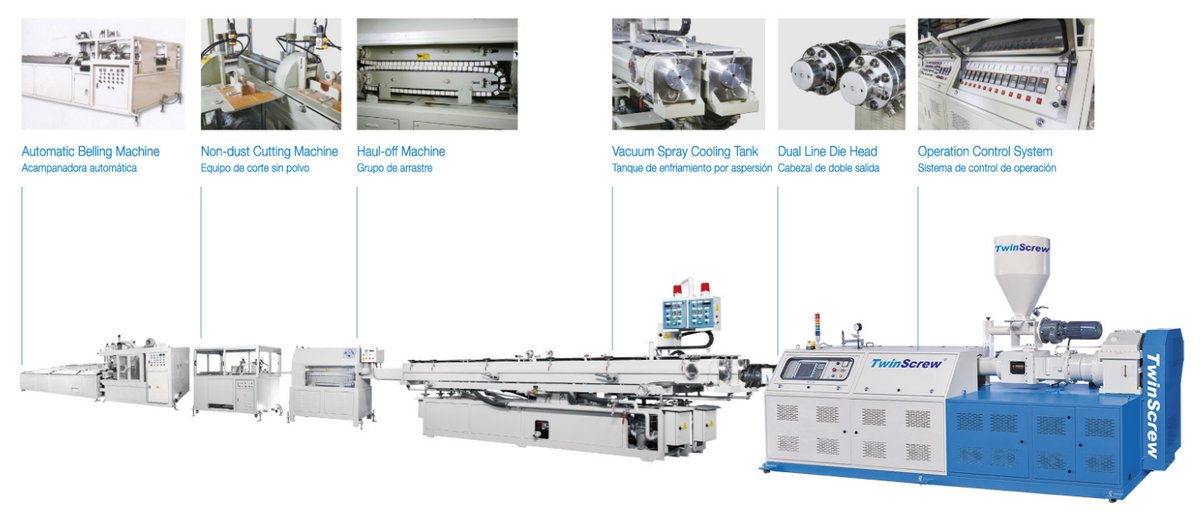
一條每天運轉 20 小時以上的管材或型材生產線,絕對無法承受因壓力波動造成的管壁厚度漂移。前述的正位移輸送機構,在面對持續高壓背壓負荷時維持產出穩定性的能力,是傳統依靠摩擦拖曳流(Drag-flow)的機型完全無法比擬的——這也是異向押出機在直接押出領域持續勝出的實際操作原因。
超高 CaCO₃ 填充耐受性,極大化配方的經濟效益
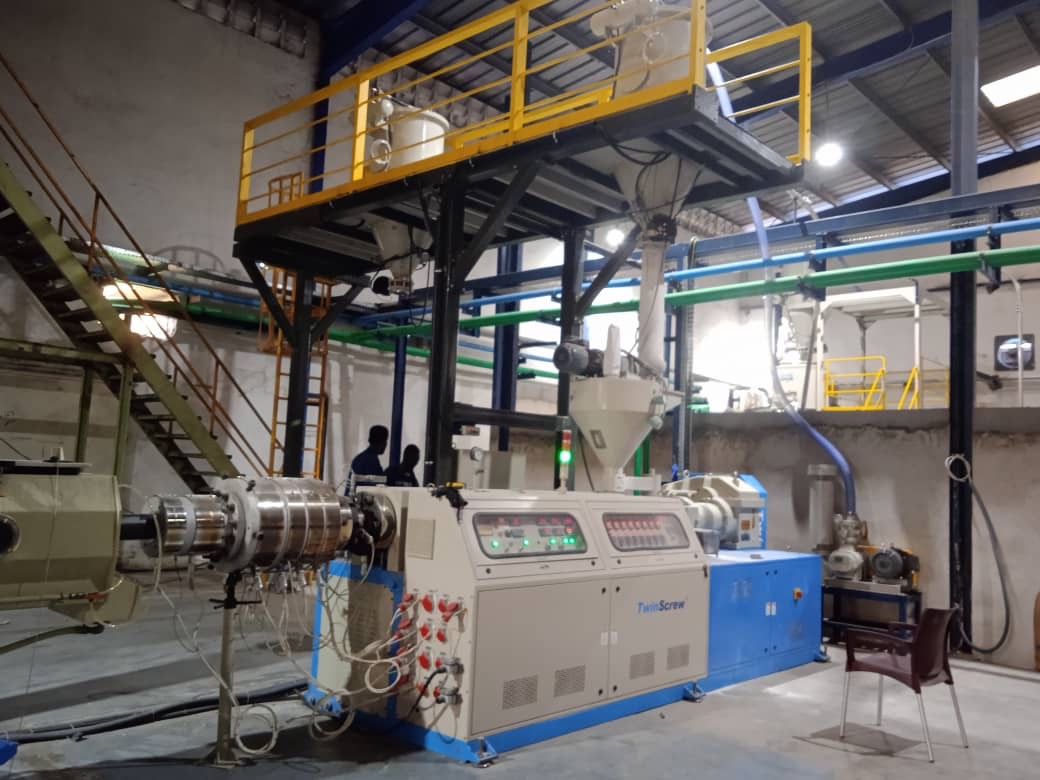
為了調節成本與增強剛性,PVC 管材與型材配方通常會加入大量 CaCO₃,填充量依成品需求從 30 phr 到高達 80 phr 以上不等。平行螺桿的芯部全長維持等徑,對 CaCO₃ 高填充料所帶來的耐磨耗抵抗力,遠優於錐形螺桿設計——因為錐形設計的螺桿尖端直徑最小,偏偏又位於機器內壓、模頭壓力最高的位置,磨耗風險極高。
押出機:平行異向 vs. 同向雙螺桿
平行異向雙螺桿押出機之所以成為 PVC 管材與型材的生產標準,有一個最直接的原因:它的運作機制,天生就是為 PVC 這類熱敏感材料設計的。
振法平行異向設計的螺桿轉速低,硬質 PVC 管材生產通常穩定控制在 20 至 60 rpm 之間運轉。物料透過封閉 C 型腔室以正位移方式強勁輸送,剪切輸入極低且可控,模頭壓力異常穩定,不受螺桿轉速微幅波動影響。這正是 PVC 加工完美的理想狀態:在不超出物料熱窗口的前提下,穩定地將粉料押出成高品質管材或型材。
相較之下,同向(Co-rotating)雙螺桿押出機的螺桿轉速極高,通常在 200 至 900 rpm 之間,透過 8 字型流路產生高剪切力。這種特性讓它在混煉造粒、母粒生產與反應押出上表現優異——但對直接押出 PVC 而言,過高的剪切力會在毫無熱緩衝空間的物料中激發過多剪切熱,直接導致成品黃化、脆化。
以下是兩種架構在常見應用上的適用性對照,幫助您進行精準選型:
| 應用場景(Application) | 振法平行異向雙螺桿押出機 | 同向雙螺桿押出機 |
|---|---|---|
| 硬質 PVC 管材(U-PVC 直接押出) | ✅ 業界標準首選 | ❌ 剪切過高,易造成材料降解劣化 |
| PVC 窗框與門框型材直接押出 | ✅ 業界標準首選 | ❌ 剪切過高,不適合 |
| WPC 木塑地板與複合建材板材 | ✅ 高度適合 | ❌ 易燒料,不適合 |
| PBAT / PBS 生物可降解塑料造粒 | ✅ 高度適合 | ✅ 適合 |
| 塑膠母粒與色母造粒 | ❌ 非本機型主要用途 | ✅ 業界標準首選 |
| 高分子反應押出與聚合物摻混 | ❌ 非本機型主要用途 | ✅ 業界標準首選 |
平行 vs. 錐形異向:如何根據產線需求選擇正確的螺桿幾何?
平行與錐形異向押出機都使用相同的反向旋轉原理,但兩者的螺桿幾何截然不同——在您確定設備採購規格之前,理解這個幾何差異對產能、填充耐受性與長期磨耗維護成本的實際影響,非常值得投資時間評估。
- 錐形異向雙螺桿機台: 螺桿從進料端的大直徑,一路漸縮至出料端的小直徑。這種錐形設計自然形成物料壓縮段,並簡化了齒輪箱的軸系排列,讓傳動設計較不複雜,初始設備成本較低。適合小中型型材與小口徑、適中產能需求的管材生產。
- 平行異向雙螺桿機台: 螺桿全長維持等徑,因此可以設定更長的長徑比(L/D Ratio)——硬質 U-PVC 管材的標準配置通常在 26:1 至 32:1 之間,高填充或氯化聚氯乙烯(CPVC)配方可能需要更長的比值。更長的加工長度代表物料有更充裕的時間進行均質化熔融與真空排氣脫氣,讓膠料在抵達模頭前得到最完美的塑化處理。
選型指南對照表:
| 選型關鍵考量指標 | 振法平行異向雙螺桿設計 | 傳統錐形異向雙螺桿設計 |
|---|---|---|
| 目標產能規模 | 產能極高——適合大口徑壓力管材與高產能型材線 | 產能較低——適合小中型型材與常規小口徑管材 |
| L/D 長徑比彈性 | 高——可透過料管與螺桿長度進行製程客製調整 | 低——受限於錐形幾何,長度與壓縮比相對固定 |
| CaCO₃ 填充量 > 60 phr | 極佳的耐磨耗壽命(出料端螺桿芯部粗壯) | 螺桿尖端直徑過小,在高壓區極易快速磨損變形 |
| 機台佔地空間 | 較長 | 結構較緊湊 |
| 建置初始成本 | 較高 | 較低 |
| 配方與配件彈性 | 較廣(可應對多元高難度配方加工) | 較窄 |
針對大口徑 PVC 壓力管材、高產能窗框型材生產線,或是高填充量的配方,平行設計無疑是更具長遠投資效益的規格選擇。如果您的產線規劃涵蓋大宗管材,建議延伸閱讀我們的【PVC 管材製造機與生產線指南】,獲取從單線到雙線高效生產的完整佈局規劃建議。
採購平行異向押出機前,必須嚴格確認的關鍵技術規格
當國際買主帶著明確的採購意向與振法的工程團隊討論規格時,我們發現事先釐清以下幾個核心參數,能讓選型過程最有效率,也能確保您在預算範圍內找到真正達標的產線配置:
- 螺桿直徑(Screw Diameter): 這是選定產能基線的首要依據。直徑與產量的關係並非線性,而是與直徑的平方成正比。因此,您的目標產能(kg/h)必須搭配配方的堆積密度(Bulk Density)與螺桿幾何的比產量(Specific Throughput),才能精準設定直桿直徑的規格下限。
- 長徑比(L/D Ratio): 決定了物料在料管內的停留時間與塑化品質。常規 u-PVC 管材多配置 26:1 至 32:1;高難度的 CPVC配方因溫控極嚴、熔融均質化時間更長,通常需要更大的 L/D 比;而添加大量木粉的 WPC(木塑複合材料)則高度受益於更長的螺桿混合段。
- 齒輪箱扭矩等級(Torque Rating)與轉速範圍: 這與您的配方黏度有著直接的物理因果關係。硬質 u-PVC 乾摻混料的正常運轉轉速在 20 至 40 rpm 之間。齒輪箱的扭矩額定等級,必須能完美覆蓋複雜模頭系統所產生的「最大瞬時背壓」,而非僅針對穩態的平均運轉負荷,如此才能徹底避免螺桿軸心介面發生疲勞破壞。
- 料管加熱區數與排氣口抽真空配置: 標準 rigid PVC 粉料通常只需一個常壓排氣口。但如果您的配方是木粉含量超過 40 phr 的 WPC、含有水分的回收 PVC 料流,或是生物可降解配方,則料管必須配置獨立排氣口並搭配高性能真空泵進行高效率脫氣排氣。
- 設計背壓上限(Die Pressure Range): 複雜的型材模頭(如多腔窗框模頭、發泡芯層管材模頭)施加給押出機的背壓,遠比單腔模頭更高且變動劇烈。螺桿尖端的幾何形狀與齒輪箱的扭矩等級,在購機商談初期就必須與原廠對齊最大背壓承受規格。
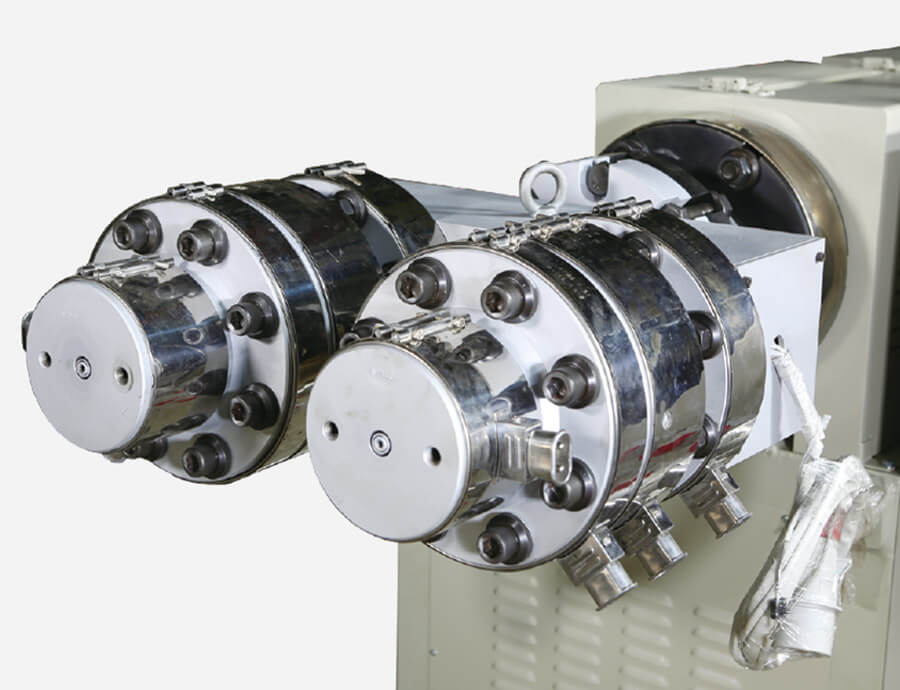
採購前,建議您向每一家供應商提出這三個核心問題:
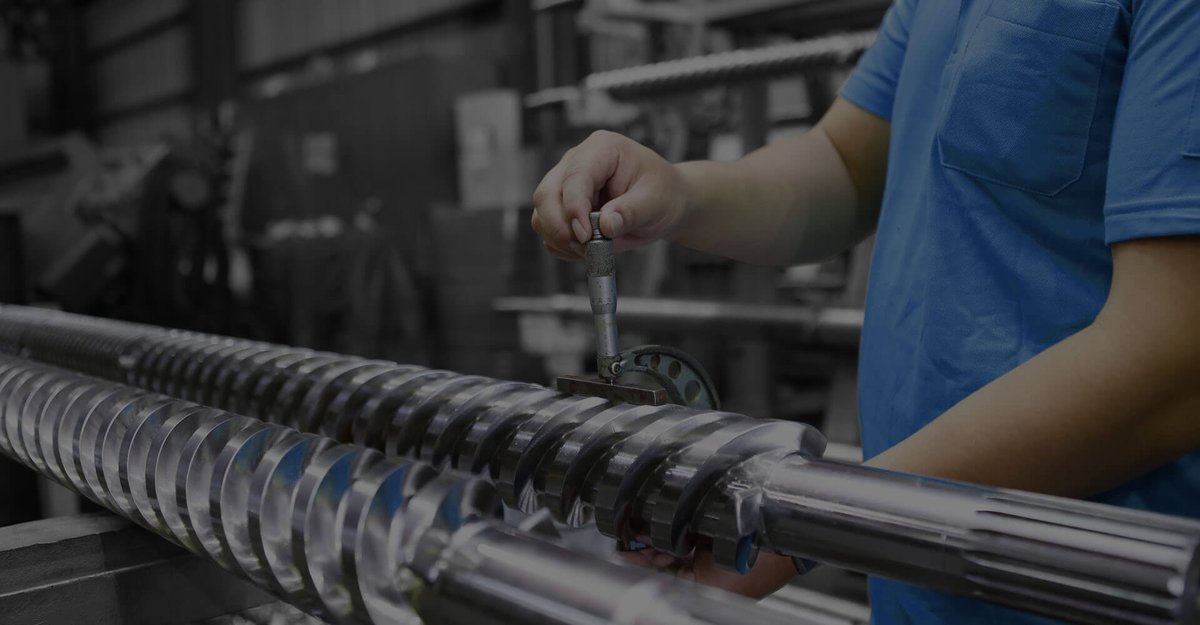
書面規格規格寫得再漂亮,最終決定產線壽命的仍是製造精度。請幫您的齒輪箱與料管做以下把關:
- 螺桿的幾何幾何公差是多少? 螺桿螺紋與料管內壁之間的間隙如果過大,連續運轉時會產生嚴重的「熔膠回流」,這會導致輸送效率低下、模頭壓力劇烈波動,並拉高熔膠溫度導致燒料。請務必確認製造商的公差是沿著「全螺桿長度維持一致」,還是僅在量測基準點上符合。
- 料管( 套筒)內襯是用什麼材質? 面對高碳酸鈣高填充配方,一般的氮化鋼內襯料管會在短時間內變磨耗殆盡。請確認原廠是否能提供雙金屬(Bimetallic)或碳化鎢強化合金內襯,並要求提供基於您目標配方下的螺桿有料管預期壽命評估。
- 齒輪箱是專門為「異向雙螺桿應用」獨立開發的嗎? 平行異向雙螺桿的轉動會對輸出軸施加週期性、非對稱的嚴苛強大反向應力,這是一般通用工業規格齒輪箱絕對無法承受的。請務必確認齒輪箱的專用工程設計,以確保長年運轉不發生斷軸或碎齒風險。
來自國際加工現場的 16 年長效驗證
上述嚴格的採購評估指標,描述的是購機前的科學依據;而一台真正符合這些精工標準的機器,時間會給出最誠實的答案。
巴西一家專業的 PVC 管材製造商,目前廠內仍有一台振法 2009 出廠的 TW-90 平行異向雙螺桿押出機在全速量產。這家大廠是在二手市場上購入這台機器,接手至今又連續操了十幾年。
直到 2025 年,他們主動聯繫了台灣振法總部,進行了創廠 16 年來的第一次原廠零件訂購——他們僅僅需要更換一組齒輪箱的軸承耗材,進行例行性的預防性保養。現任巴西製造商的老闆對振法設備給予了極高的震撼評價:
「這台押出機的性能表現長年以來都太優秀了,尤其是齒輪箱的結構剛性與耐用度,簡直超乎想像!」
這組 100% 符合原始數位圖面規格的原廠軸承已由台灣直送巴西。我們無比自豪,因為振法在創立之初,就完整保存了每一台設備的出廠原始圖面檔案。不論您的機台在世界上哪個角落運轉、歷經了幾手轉手,振法的專業後勤與原廠零件供應永遠不斷線,這正是台廠精工帶給全球製造業最強大的永續競爭力。
這個案例的完整記述——包括二手機台跨國零件供應的實際意義——請見:平行異向雙螺桿押出機使用 16 年:巴西 PVC 管材製造商的實際經驗
常見問題(FAQ)
為了幫助您在建廠與生產排程中快速排查技術疑難,振法的應用工程團隊整理了以下在 PVC 押出第一線最常遇到的核心問答:
Q1:異向雙螺桿押出機可以直接加工「回收 PVC(Recycled PVC)」嗎?
可以,但料管與螺桿配置必須經過客製化調整。 回收 PVC 料流(如粉碎回收料)通常伴隨著較高的含水量與大幅波動的堆積密度(Bulk Density)。因此,押出機在硬體上必須配置高效能的真空排氣脫氣系統以抽離水氣;螺桿的進料段幾何也需要重新設計,以適應較鬆散的回收料容積重。此外,由於回收 PVC 已累積了先前的熱歷程,配方中的穩定劑與潤滑劑配比必須重新評估,以防在二次加工中發生燒料。
Q2:在硬質 PVC(U-PVC)管材押出製程中,該如何鎖定最適當的 L/D 長徑比?
適當的長徑比取決於您的配方組成與產能目標,而非單純看管材口徑。
- L/D 26:1 至 28:1: 適合 CaCO₃ 填充量在 50 phr 以下的標準 U-PVC 壓力管材,此長度已足夠提供優良的塑化。
- L/D 30:1 至 36:1: 適合 CaCO₃ 高填充配方、極難控溫的 CPVC 配方,或是對均質化熔融時間要求極嚴的高階管材加工,較長的加工長度能確保膠料在抵達模頭前完全塑化。
Q3:生產現場出現 PVC 管壁厚度不均(公差超差),通常該從哪裡開始排查?
管壁厚度不均通常是由於模頭壓力不穩、螺桿轉速微幅波動,或熔膠溫度不均所引起。在機械層面上,最常見的元兇是螺桿與料管(套筒)間隙因長年磨耗而擴大,導致熔膠產生回流與壓力脈動。如果間隙正常,則應排查料管各加熱區的溫控是否精準,或確認當前的配方是否需要更長的加工長度來達到溫度均質化。
Q4:既然平行異向與錐形異向押出機都採用反向旋轉,兩者該如何精準選型?
核心差異在於「螺桿幾何」所決定的產能上限與耗損壽命。
- 平行異向設計: 螺桿全長等徑,能提供極高的產能,且螺桿芯部粗壯,在面對 60 phr 以上的 CaCO₃ 高填充配方時,擁有極佳的抗磨耗壽命,是大口徑管材與高產量型材線的標準首選。
- 錐形異向設計: 螺桿由大漸縮至小,限制了加工長度,且高壓的出料端偏偏是螺桿直徑最小、最易磨損之處;但其初始建置成本較低,適合中小產能的常規型材生產。
Q5:同向與異向雙螺桿押出機,在加工 PVC 時的表現有何本質上的不同?
這取決於材料是否具有「熱敏感性」。
- 同向雙螺桿: 轉速極高(通常 200–900 rpm),依靠強大剪切力來混煉膠料,是塑料造粒與母粒混煉的王者,但直接拿來押出 PVC 會因為過高的剪切熱導致物料直接降解焦化。
- 異向雙螺桿: 轉速極低(20–60 rpm),依靠封閉 C 型腔室的「正位移」機構強勁且溫和地推進物料,剪切熱極低且可控,能完美保護熱敏感的 PVC 粉料直出高品質成品。
想讓您的 PVC 生產線維持數十年的高效產出嗎?
無論你是在規劃新的 PVC 管材生產線、擴充現有產能,還是要汰換老舊設備,我們都很樂意協助你找到適合自身需求的最佳配置。振法機械自 1988 年起在台灣製造平行異向雙螺桿押出機,至今已有超過 3,000 台設備在 40 多個國家運轉。當你聯繫我們,我們會先從了解你的應用和現有設備開始——因為正確的機器規格來自對你實際生產需求的理解,而不是套用型錄上的標準選項。
歡迎透過信件告訴我們你的生產需求。如果你還在初步研究階段,也可以先瀏覽 TW 系列產品頁(PVC異向雙螺桿押出機)了解各型號的完整規格,我們期待與你進一步交流。
延伸閱讀:PVC 雙螺桿押出機三分鐘指南 | 雙螺桿押出機類型介紹 | PVC 管材生產線設備指南
相關消息


