Español
 Español


 Página principal
Tablero de espuma de PVC, Extrusión de tablero de falda
Una línea de extrusión de tableros de espuma de PVC produce PVC rígido con un núcleo expandido mediante gas, que puede cortarse en forma de tablero o extruirse directamente como perfil: zócalos, molduras de marco, perfiles para ventanas, paneles para armarios y hojas de puerta pueden producirse en la misma línea. La densidad es una característica fundamental del producto. Determina el peso, la capacidad de sujeción de los tornillos, la dureza superficial y el coste por metro, y se define en la matriz y durante la refrigeración, no únicamente mediante la formulación.
La espuma es uno de los pocos perfiles en los que una línea puede mantener todas las dimensiones dentro de tolerancia y, aun así, producir un producto que no sea comercializable. Un tablero con una densidad incorrecta puede no superar la prueba de clavado o tener un consumo de resina superior al coste que el mercado está dispuesto a aceptar, y ninguno de estos problemas puede detectarse con un calibre.
Indíquenos la densidad objetivo, la sección del perfil y si necesita una estructura de espuma libre, semipiel o Celuka. Estas tres respuestas determinan el diseño de la matriz y la longitud de la zona de refrigeración antes de especificar cualquier otro parámetro.
Espuma libre, semipiel y Celuka: tres estructuras, tres matrices
Los compradores suelen solicitar "tablero de espuma de PVC" cuando en realidad se refieren a uno de tres productos diferentes. La estructura determina la matriz, por lo que conviene definirla primero:
| Estructura | Superficie | Uso habitual |
|---|---|---|
| Espuma libre | Estructura celular uniforme, sin piel diferenciada | Rotulación, tabiques ligeros, paneles económicos |
| Semipiel | Superficie parcialmente densificada sobre un núcleo espumado | Paneles generales para construcción, paneles para muebles |
| Celuka (espuma con corteza) | Piel dura y densa sobre un núcleo ligero | Zócalos, molduras, paneles de armarios y puertas |
Celuka es la estructura predominante en los trabajos de perfiles, porque la piel dura permite que un zócalo soporte un clavo y que un panel de armario soporte el tornillo de una bisagra, mientras el núcleo se mantiene ligero. Para formar esta piel, es necesario enfriar el exterior de la sección antes de que el núcleo termine de expandirse, lo que depende de la matriz y de la secuencia de calibración y refrigeración, no solo de la formulación.
Qué produce una línea de espuma
Una sola línea puede cubrir una familia de productos de construcción, diferenciados principalmente mediante la matriz y no mediante la máquina:
- Zócalos y molduras de marco. Perfiles Celuka que sustituyen la madera pintada y permiten una fijación adecuada.
- Molduras para ventanas y puertas. Perfiles estrechos que se utilizan junto a sistemas de ventanas rígidas.
- Paneles para armarios y muebles. Secciones más anchas en las que la capacidad de sujeción de los tornillos y el acabado de los cantos determinan la aceptación del producto.
- Tableros y láminas de espuma. Material plano para rotulación, tabiques y acondicionamiento interior.
El acabado superficial puede realizarse en línea: nuestros equipos de impresión de vetas de madera sobre PVC y curado ultravioleta (UV) imprimen y curan un acabado de madera sobre la piel, convirtiendo un zócalo Celuka blanco en un producto capaz de competir visualmente con la madera pintada.
Cómo se fabrica el tablero de espuma de PVC
Una línea completa de producción de tableros de espuma de PVC cuenta con seis estaciones, cada una dimensionada según la densidad objetivo y no únicamente según la capacidad de producción:
- Preparación de la mezcla seca. Un mezclador de alta velocidad combina uniformemente la resina de PVC, el estabilizador, la carga, el auxiliar de proceso y el agente espumante. La espuma admite menos variaciones que el PVC rígido en esta etapa: una distribución irregular del agente espumante genera una distribución irregular de la densidad y ninguna estación posterior puede corregirla.
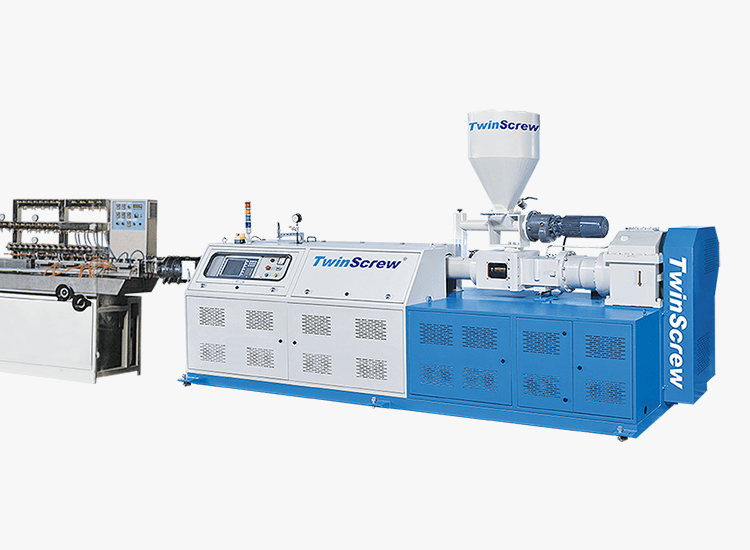
- Extrusora principal. La producción de espuma utiliza nuestra extrusora TwinScrew de doble husillo paralelo contrarrotante. Los husillos deben generar suficiente presión para mantener el agente espumante disuelto hasta que la masa fundida llegue a la matriz y después liberarlo de forma controlada. Por ello, el tiempo de residencia y el perfil de presión son más importantes aquí que el caudal máximo.
- Matriz de extrusión. Matrices de tipo segmentado con zonas de calentamiento independientes. En una sección Celuka, la matriz incorpora el mandril o inserto que forma la piel, por lo que la herramienta realiza dos funciones simultáneamente: dar forma a la sección y determinar dónde se densifica el material.
- Sistema de calibración. Calibración seccional sobre una placa base común, con conexiones independientes de vacío y agua de refrigeración. La espuma continúa expandiéndose después de salir de la matriz, por lo que el calibrador establece la dimensión final mientras la sección todavía está creciendo, lo contrario de lo que ocurre con un perfil rígido.
- Arrastre de orugas para perfiles. Tira de la sección a una velocidad sincronizada con la producción de la extrusora. En la espuma, la velocidad de arrastre también controla la densidad: una mayor velocidad estira la estructura celular y reduce la densidad, por lo que debe ajustarse según la especificación del producto y no solo según el equilibrio de la línea.
- Sierra. Corta el producto a la longitud especificada en línea y sincronizada con el arrastre.
Preguntas frecuentes
¿Qué es una línea de extrusión de tableros de espuma de PVC?
Una línea de extrusión de tableros de espuma de PVC funde una mezcla seca de PVC rígido que contiene un agente espumante y la conforma mediante una matriz en una sección o tablero expandido con gas; después fija las dimensiones mediante vacío mientras se enfría. Una línea completa cuenta con seis estaciones: preparación de la mezcla seca, extrusora, matriz, calibrador, arrastre y sierra.
¿Cuál es la diferencia entre un tablero de espuma libre, semipiel y Celuka?
La superficie. La espuma libre presenta una estructura celular uniforme sin una piel diferenciada; la semipiel presenta una superficie parcialmente densificada; y Celuka presenta una piel dura y densa sobre un núcleo ligero. Celuka se utiliza en zócalos, molduras y paneles de armarios porque la piel permite una fijación firme mientras el núcleo se mantiene ligero.
¿Qué controla la densidad de un tablero de espuma?
Principalmente la matriz y la refrigeración, más que la formulación. El agente espumante determina la cantidad de gas disponible; la geometría de la matriz y la velocidad de enfriamiento de la sección determinan cuánto de ese gas permanece como expansión y dónde se densifica el material. La velocidad de arrastre permite ajustar el resultado.
¿Por qué falla un perfil de espuma aunque las dimensiones sean correctas?
Porque la densidad no es una dimensión. Un zócalo con una densidad demasiado baja no retendrá un clavo, mientras que uno con una densidad demasiado alta tendrá un consumo de resina superior al coste que el mercado está dispuesto a aceptar. Ambos pueden superar una comprobación con calibre y, aun así, ser devueltos por el cliente.
¿Puede la misma línea producir zócalos y tableros planos de espuma?
El cambio de la matriz y del calibrador correspondiente permite cambiar la sección. Los perfiles y los materiales planos tienen diferentes requisitos de refrigeración, por lo que comprobamos toda la gama de productos antes de dimensionar la línea.
¿Qué necesitan para cotizar una línea de espuma?
Tres datos: la densidad objetivo, las dimensiones de la sección o del tablero y la estructura necesaria: espuma libre, semipiel o Celuka. Indíquenos si la superficie será impresa y especificaremos las estaciones posteriores junto con la línea.
Máquina relacionada