 繁體中文
 繁體中文


 首頁


PVC 門框型材押出機:大量生產策略指南
全球建築業正經歷一場無聲卻巨大的轉變。數百年來,木材一直是門框材料的不二之選;但過去十年間,市場已明顯轉向 PVC 與 WPC(木塑複合材料)。這不只是一時的市場潮流,而是由硬性性能需求所驅動的結構性轉變:防潮、防白蟻,以及日益升高的永續建築壓力。
如今, PVC 門框型材押出機已成為現代建材製造的核心設備。押出結構用門框型材,要求遠高於一般塑膠加工生產線。製造商必須生產厚重的寬幅型材,既要呈現木材質感,又要具備工程塑膠的耐久性。
在振法,我們不只是觀察這些變化,更是推動變化的一方。憑藉超過 30 年的大產量型材押出經驗,我們打造的系統能因應現代門框生產對扭力與混練的特定需求。對客戶而言,押出機不只是一台設備,而是支撐整個投資效益的核心引擎。
認識門框押出:技術流程
生產門框遠比押出簡單的管材或小型飾條複雜得多。門框屬於結構件,厚重、寬幅,且仰賴精密的內部筋板結構,才能在整個使用年限內維持尺寸穩定。
多段式生產線:環環相扣的同步系統
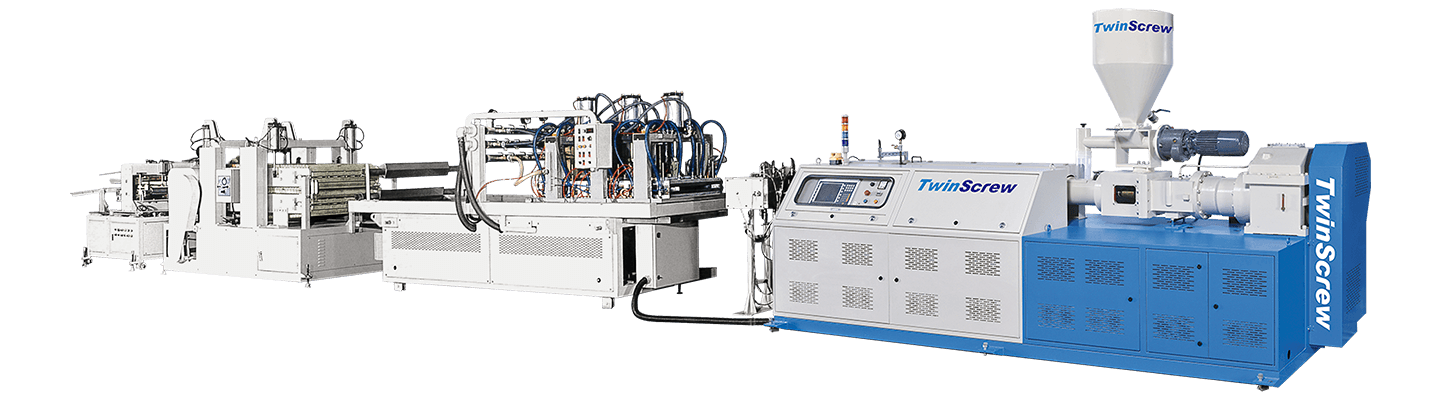
一條完整的門框押出生產線是一套高度同步的系統,每個環節都直接銜接下一段。流程從失重式喂料系統(選配,但建議採用)開始,以精確比例供應 PVC 樹脂與特殊功能性添加劑。原料接著進入押出機熔融並均質化,再被擠壓通過鍍鉻高壓模頭,隨即進入多段式真空定型台。型材在此經過強力冷卻而定型,接著由同步運轉的牽引機拉出,再由無屑式精密切割機切斷。
.jpg "完整門框押出生產線流程圖")
雙螺桿的優勢:駕馭高難度配方
三十年來,我們一再看到同樣的情況:用老舊單螺桿設備生產新型 WPC 或硬質 PVC 配方的製造商,最後都會碰壁——熱降解、結構不均,或兩者兼有。單螺桿機台根本缺乏這類敏感材料所需的內部容積與混練運動特性。
這正是平行雙螺桿押出機成為門框生產業界標準的原因,也是單螺桿機台在此應用中持續失去市場的原因。我們的嚙合式螺桿設計具備以下優點:
- 嚙合運動,均勻分散:確保木纖維與複雜的功能性添加劑完美分散於高分子基材中,消除成品型材的弱點。
- 低剪切熱控制:雙螺桿技術產生的摩擦熱比單螺桿設計更低,這在加工對熱敏感的硬質 PVC 時是關鍵優勢,因為即使短暫的溫度飆升,也會造成變色與結構劣化。對熱敏感的 PVC 而言,這點至關重要,可防止材料燒焦,並確保門框天然色澤的一致性。
- 高熔體壓力穩定性:雙螺桿的正位移輸送作用,確保熔體穩定流入模頭,這是維持門框精準組裝所需嚴格公差的唯一方法。
延伸閱讀: PVC 雙螺桿押出機:3 分鐘快速入門
大量生產門框的關鍵組件
鎖定大產量型材押出時,市售的標準組件往往撐不住。要把 300mm 寬的門框推擠通過模頭,所涉及的物理作用力極為龐大。
模頭設計與離模膨脹
大型門框型材最常遇到的技術難題之一是離模膨脹,也就是材料離開模頭瞬間自然膨脹的傾向。對大型門框型材而言,這可能導致尺寸不準。我們的工程團隊會依據您配方的特定流變行為量身設計模頭幾何形狀,讓型材在進入定型台的那一刻就維持預定尺寸。
我們的押出模頭採分段式不鏽鋼合金結構,並以精密控溫的加熱區進行調節。這種分段式架構可在整個模頭寬度上實現嚴密的溫度管理,對大幅面型材至關重要,因為斷面上即使只有些微溫差,也會造成不對稱膨脹與尺寸偏移。
押出機:高扭力性能
加工 WPC 或硬質 PVC 需要高扭力。齒輪箱若力道不足,機台就會悶車或出料波動,導致產量不穩定。振法採用高扭力齒輪箱,並自行製造客製化設計的螺桿。透過掌控螺桿幾何形狀,我們確保熔體壓力穩定,這對維持門框組裝所需的嚴格公差至關重要。
選對機型:TSE 系列押出機
每家門框型材廠的需求都不盡相同。為住宅市場生產標準 PVC 門框的製造商,與為商業建案大規模生產寬幅 WPC 門板的製造商,面對的產量需求截然不同。機型選小了,會處處受產能瓶頸牽制;不必要地選大了,則要背負多餘的設備投資與能源成本。
因此,振法 TSE 系列提供四種不同配置,讓製造商能依實際生產目標精準匹配機台產能。
| 規格 | TSE-75 | TSE-90 | TSE-110 | TSE-130 |
|---|---|---|---|---|
| 螺桿直徑 | Ø75 mm | Ø90 mm | Ø107 mm | Ø132 mm |
| L/D 比 | 25:1 | 25:1 | 25:1 | 25:1 |
| 驅動功率 | 40 HP | 75 HP | 100 HP | 125 HP |
| 螺桿轉速(RPM) | 42 | 42 | 48 | 48 |
| 料管加熱功率 | 27 KW | 37 KW | 48 KW | 78 KW |
| 總功率 | 64 KW | 90 KW | 130 KW | 205 KW |
| 最大產量 | 200–300 kg/hr | 300–500 kg/hr | 500–700 kg/hr | 950–1,200 kg/hr |
| 長×寬×高(mm) | 3,960×1,400×2,360 | 4,670×1,590×2,420 | 5,140×1,750×2,480 | 8,380×2,280×2,700 |
| 重量(kg) | 3,600 | 4,400 | 6,700 | 9,800 |
| 適用場合 | 入門級 PVC 門框 | 標準門框生產線 | 寬幅 WPC 門板 | 24/7 全天候大量生產 |
表中標示的 TSE-110 為寬幅 WPC 門板生產的建議配置。所有規格可能依產品、材料與產量需求調整。
依生產需求選擇合適機型
- TSE-75(Ø75mm · 200–300 kg/hr)是入門首選,適合從老舊單螺桿技術轉換、或新設 PVC 門框生產線且初期產量目標適中的製造商。機台占地精簡(3,960 × 1,400mm),適合空間有限的工廠。
- TSE-90(Ø90mm · 300–500 kg/hr)是標準門框生產中採用最廣的機型。它能提供大量 PVC 押出所需的產量穩定性,同時將總耗電控制在 90 KW,在產能與運轉成本之間取得務實的平衡。
- TSE-110(Ø107mm · 500–700 kg/hr)是生產寬幅 WPC 門板或使用複雜多模穴模具之製造商的建議配置。螺桿轉速提升至 48 RPM、總功率達 130 KW,即使加工高木纖維含量、對驅動系統負荷較大的 WPC 配方,也能確保熔體壓力穩定。
- TSE-130(Ø132mm · 950–1,200 kg/hr)專為以 24/7 連續產能為首要 KPI 的生產作業而設計。驅動功率 125 HP、機重 9,800 kg,是專為大量生產打造的平台,最適合供應大型建商、或以單台押出機帶動多條下游生產線的製造商。
四款機型皆採用一致的 25:1 L/D 比,並以平行異向雙螺桿為核心,搭配硬化處理的軸與齒輪。低比驅動能耗設計直接延長螺桿與料管的使用壽命,而這兩項組件正是任何型材押出作業中計畫性維護支出的大宗。
智慧製程控制:全機型標準配備
每台 TSE 系列押出機皆配備整合式 PC 塑膠機械控制器,具備以下功能:
- 可配置的 PID 溫度控制:標準為 12 區,最多可擴充至 24 區,以配合您特定型材幾何與配方的熱控複雜度。每一區皆支援獨立的油冷與風扇冷卻控制,溫區配置依您的製程需求量身規劃,而非受限於固定的硬體條件。
- PLC 階梯圖程式,完整記錄生產數據:每一筆警報事件、溫度偏差、馬達負載讀數與產量變異,都會加上時間戳記並儲存。這有三個實際用途:讓維修團隊以事實為依據排除故障,而不必仰賴操作人員的記憶;累積長期生產資料,讓製程工程師用來微調配方參數,逐批提升產量穩定性;當生產線需要切換至不同型材或配方時,可直接叫出已儲存的參數組,把原本需要反覆試誤的重新開機,變成可控、可重複的換線作業。
- 可自訂語言設定的多語介面:實務上,同一個生產現場可能同時有說越南語的機台操作員、日籍生產主管,以及英文的製程文件。介面語言可依現場實際的職務與國籍配置,不論是越南文、日文、英文、中文或多語並用,都能消除因語言隔閡而造成的設定錯誤與交接班溝通落差。
- 馬達連鎖保護功能:保護驅動系統免於過載,避免造成出料波動與尺寸不一。門框型材與 WPC 生產本身粉塵就多,木纖維微粒與 PVC 配料殘渣會在生產現場持續累積。控制箱與電氣元件皆經強化防塵設計,可在此環境中維持穩定性能,支援長時間連續運轉,不會像防護不足的系統那樣,在相同環境中隨時間出現控制性能衰退。
對於在東南亞擴展產能的製造商,TSE 系列控制系統從第一天起就依您的現場量身配置:從操作人員閱讀的語言、配方所需的溫區,到工程師長期優化所仰賴的生產紀錄,一應俱全。
定型系統:大型型材的精密冷卻
振法的定型系統安裝於共用底座上,採分段式定型方法,並配備充足的真空與冷卻水接口。此系統專為中空型材與發泡型材設計,這正是現代門框生產中兩大主要結構類型。分段定型在真空下從多個接觸點同時固定型材尺寸,防止不對稱收縮造成門框全長彎曲與翹曲。
查看完整技術規格: 大產量型材押出完整生產線(下載)
為何 WPC/PVC 勝過傳統木材與鋁材
這波市場轉變背後,是具體可量化的性能指標。每當我們與建商和建築師討論時,數據本身就說明了一切。
| 比較項目 | 傳統木材 | 鋁材 | PVC / WPC |
|---|---|---|---|
| 抗腐蝕/抗腐朽 | 低(易腐朽、易遭白蟻) | 高(仍可能腐蝕) | 極佳(防水) |
| 隔熱性 | 良好 | 差(會導熱) | 極佳(節能) |
| 維護成本 | 高(需上漆/封護) | 低 | 極低 |
| 初期成本 | 中至高 | 高 | 具競爭力 |
永續性
除了性能之外,WPC 門的生產也有可量化的永續效益。製造商能利用回收塑膠與木材副產品,減少掩埋量。現代押出生產線更進一步強化這點:與傳統電阻式加熱器配置相比,伺服馬達與最佳化的加熱區設計已降低每公斤產出的耗電量。
克服門框型材押出的生產挑戰
在這個領域深耕數十年,我們學到一個始終不變的道理:買到機器很容易,難的是圍繞它建立穩定、可重複的製程,而這正是多數製造商卡關的地方。
尺寸穩定性
翹曲是門框押出的頭號大敵。由於門框長且斷面不對稱,冷卻不均就會造成彎曲。我們透過加長型真空定型台與精準的水溫控制分區來解決這個問題,確保型材各面均勻冷卻。
表面品質與熔體破裂
新進製造商常見的困擾是鯊魚皮或熔體破裂,也就是熔體流動不穩所造成的粗糙表面。其根源通常在於螺桿設計不良或溫度設定不當,而解決之道在於垂直整合。由於振法自行製造螺桿與料管,我們能微調螺紋幾何與間隙公差,從根本消除流動不穩的成因,而不只是治標。成果是穩定一致的平滑高光澤表面,或完美的木紋質感。
如何選擇合適的 PVC 門框型材押出機
投資一條生產線是資本密集的決策。以下是我們建議的評估方式。
採購檢核清單
- 產量需求:別只看額定最高速度,要看穩定運轉的產量(kg/hr)。這台機器能連續 24 小時維持這樣的產能嗎?
- 材料彈性:押出機能否不更換螺桿,就同時處理硬質 PVC 與 WPC 配方?
- 自動化程度:生產線是否已具備工業 4.0 能力?能否遠端監控能耗與產量數據?
- 供應商支援:供應商是否自行製造備品?一旦齒輪箱故障,您不可能花上好幾週等第三方零件。
策略夥伴關係
我們的定位不只是機械供應商,更是您的工程夥伴。選擇振法,您就能取得我們 30 年來在全球數百條生產線上累積的配方技術與製程優化數據。
實際成功案例:大幅面型材生產產量提升 30%
一家東南亞製造商帶著常見的問題找上我們:WPC 門框報廢率居高不下,翹曲問題始終無法解決,追根究柢是舊式單螺桿生產線的先天限制。
解決方案
他們改用振法大產量型材押出生產線,搭載我們專門設計的平行雙螺桿押出機。
成果
產量提升:生產速度提高 30%。
報廢減少:尺寸不良率降至接近零。
表面品質:運用我們的共押出技術,成功推出高階木紋產品線,打入利潤更高的市場區隔。
讓工廠面向未來:投資競爭優勢
市場對高品質、耐用門框的需求並未放緩。製造商要維持競爭力,需要能兼顧穩定性、材料多樣性與持續高產量的設備。選對 PVC 門框型材押出機,是抵禦原料成本上漲與品質標準趨嚴的長期避險;當機台一班接一班在額定產量下穩定運轉,這項資本決策的效益就會持續累積。
我們誠摯建議您,別再把機械設備視為一般商品,而是開始將它當作競爭優勢。
準備好提升產能了嗎?立即聯絡振法,與我們的工程師討論專為您門框型材需求量身打造的客製化系統配置。
PVC 門框型材押出機常見問題
Q1:PVC 門框型材與 WPC 門框型材有何不同?
PVC 型材以硬質 PVC 樹脂製成,外觀簡潔現代,且具備優異的耐化學性。WPC(木塑複合材料)則是將高分子與木纖維混合,兼具天然木材的溫潤質感與塑膠的防潮性及耐久性。在大幅面應用中,這兩種材料都需要嚴密的製程控制,尤其是冷卻均勻度,才能防止翹曲,並在整支型材長度上維持尺寸穩定。
Q2:門框型材押出生產線的速度可以多快?
生產速度取決於壁厚與型材內部結構的複雜度。TSE 系列的穩定產量從 TSE-75 的 200 kg/hr 到 TSE-130 的 1,200 kg/hr 不等。我們重視的不只是速度,而是「線性穩定性」(Linear Stability):即使在產能高峰,也能一班接一班維持尺寸一致。
Q3:為什麼雙螺桿押出機更適合複雜配方與 WPC?
複雜配方,尤其是高木纖維含量的配方,對溫度敏感且需要強力混練。雙螺桿押出機利用嚙合式螺桿運動,在較低溫度下以機械剪切將熔體均質化。單螺桿機台仰賴摩擦與高溫,雙螺桿技術則能讓所有添加劑均勻分散,又不會造成 PVC 熱降解,進而生產出強度更高、尺寸更一致的門框。
Q4:在門框型材生產上,TSE-90 與 TSE-110 有什麼差別?
TSE-90(Ø90mm,300–500 kg/hr)是傳統硬質 PVC 門框配方的標準選擇。當以下兩項條件同時成立時,就適合升級到 TSE-110(Ø107mm,500–700 kg/hr):目標型材為寬幅(通常是斷面超過 200mm 的 WPC 門板),且配方的木纖維含量高(超過 30%),導致熔體黏度上升、對驅動系統的負荷加重。TSE-110 較高的螺桿轉速(48 RPM 對 42 RPM)與 130 KW 總功率,能在這些更嚴苛的條件下維持熔體壓力穩定。若不確定哪種配置適合您的型材幾何,我們的工程團隊可依據您的斷面圖與產量目標提供建議。
Q5:振法大產量型材押出生產線的最大產量是多少?
TSE-130 在使用硬質 PVC 或 WPC 配方的穩定生產條件下,最大產量可達 950–1,200 kg/hr。值得注意的是,業界公布的產量數據往往是以理想的實驗室條件為基準,並非實際生產班次中真正可靠的持續產能。振法的數據反映的是穩定運轉產量,這才是工廠實際規劃時唯一重要的數字。
Q6:同一台 TSE 押出機能否不更換螺桿,就同時處理硬質 PVC 與 WPC 配方?
可以。不需更換螺桿即可切換配方,正是 TSE 系列的核心設計優勢之一。平行異向雙螺桿的幾何設計,搭配 12 區 PID 溫度控制,讓操作人員能在同一台機器上針對硬質 PVC 與 WPC 配料調整加工參數。對於排程混合生產的製造商而言,這點非常實用。切換配方只需在控制系統中調整參數並更換模頭,兩者都能在標準的排定換線時間內完成。
Q7:TSE 系列的 PLC 控制系統如何支援 24/7 生產的可靠性?
TSE 系列控制系統專為連續工業生產打造,可在高溫、多粉塵的工廠環境中長時間運轉,並具備經實證的抗干擾能力,讓控制邏輯在實際生產現場條件下保持穩定。其中三項功能直接保障稼動時間。馬達連鎖保護功能可防止驅動系統在過載狀態下啟動,而過載正是大產量生產線非計畫性停機最常見的原因之一。生產紀錄功能會為每一筆警報事件、溫度偏差與產量變異加上時間戳記,提供維修團隊實際的診斷數據,在問題惡化成故障前找出規律,同時累積長期資料,供製程工程師逐步優化配方參數。PLC 參數儲存功能則讓工程師能為每項產品儲存並叫出已驗證的配方設定,切換型材時只需叫出參數即可,不必從頭手動重新設定。
與精密押出專家攜手合作
申請技術諮詢 | 客製化系統配置 | 取得投資報酬率分析
相關消息


