 繁體中文
 繁體中文


 首頁


押出機螺桿與套筒指南:類型、設計、材質與更換時機
押出機螺桿與套筒(料管)是押出機裡負責主要工作的一組零件。塑膠的輸送、熔融、混合,以及把熔膠推進模頭的壓力,都靠它們完成。這組零件表現好不好,關鍵在一個很小的尺寸,也就是螺牙與套筒內壁之間的間隙。
螺桿與套筒磨耗後,這個間隙會越來越大。熔膠開始從螺牙上方往回流,螺桿每轉的產量下降、熔膠溫度上升,而且往往在拆出螺桿之前就已經發生。所以一開始就要依原料選對配置、幾何與材質,並保留新品的檢測報告。之後每次檢查磨耗,都拿量測值和新品尺寸比較;比產出率下降、熔膠溫度上升,就是該停機量測的訊號。
押出機螺桿與套筒的作用
押出機的螺桿在加熱的套筒內旋轉,它把塑膠粒或粉料往前送,靠剪切與套筒加熱讓原料熔融、混合,再把熔膠送進模頭。
一般單螺桿把這些工作分成三段,螺槽一段比一段淺:
- 進料段:把固態塑膠粒或粉料從入料斗往前送。
- 壓縮段:螺槽變淺,把原料壓實並熔融。
- 計量段:以穩定的壓力把熔膠送進模頭。
輸送、熔融與建壓都由螺桿與套筒負責,所以有三件事是後段設備補救不了的:每轉產量、熔膠到模頭時的溫度與均勻度,以及這樣的表現能維持多久。磨耗會讓這三項一起變差。螺桿磨耗後螺牙外徑變小,套筒磨耗後內孔變大。兩者之間的間隙擴大,熔膠就從螺牙上方往後漏,而不是往前走。
我們自己製造螺桿與套筒,連驅動它們的齒輪箱也是自製。我們的押出機螺桿與套筒採用德國或日本進口的合金鋼加工。套筒內孔先以專用深孔加工機定位,再以電腦數值控制(CNC)車床精修,讓每一支螺桿都和自己的套筒精準配對。至於螺桿套筒怎麼製造、日後怎麼檢查,要先看一個問題:這台押出機用的是一支螺桿,還是兩支?
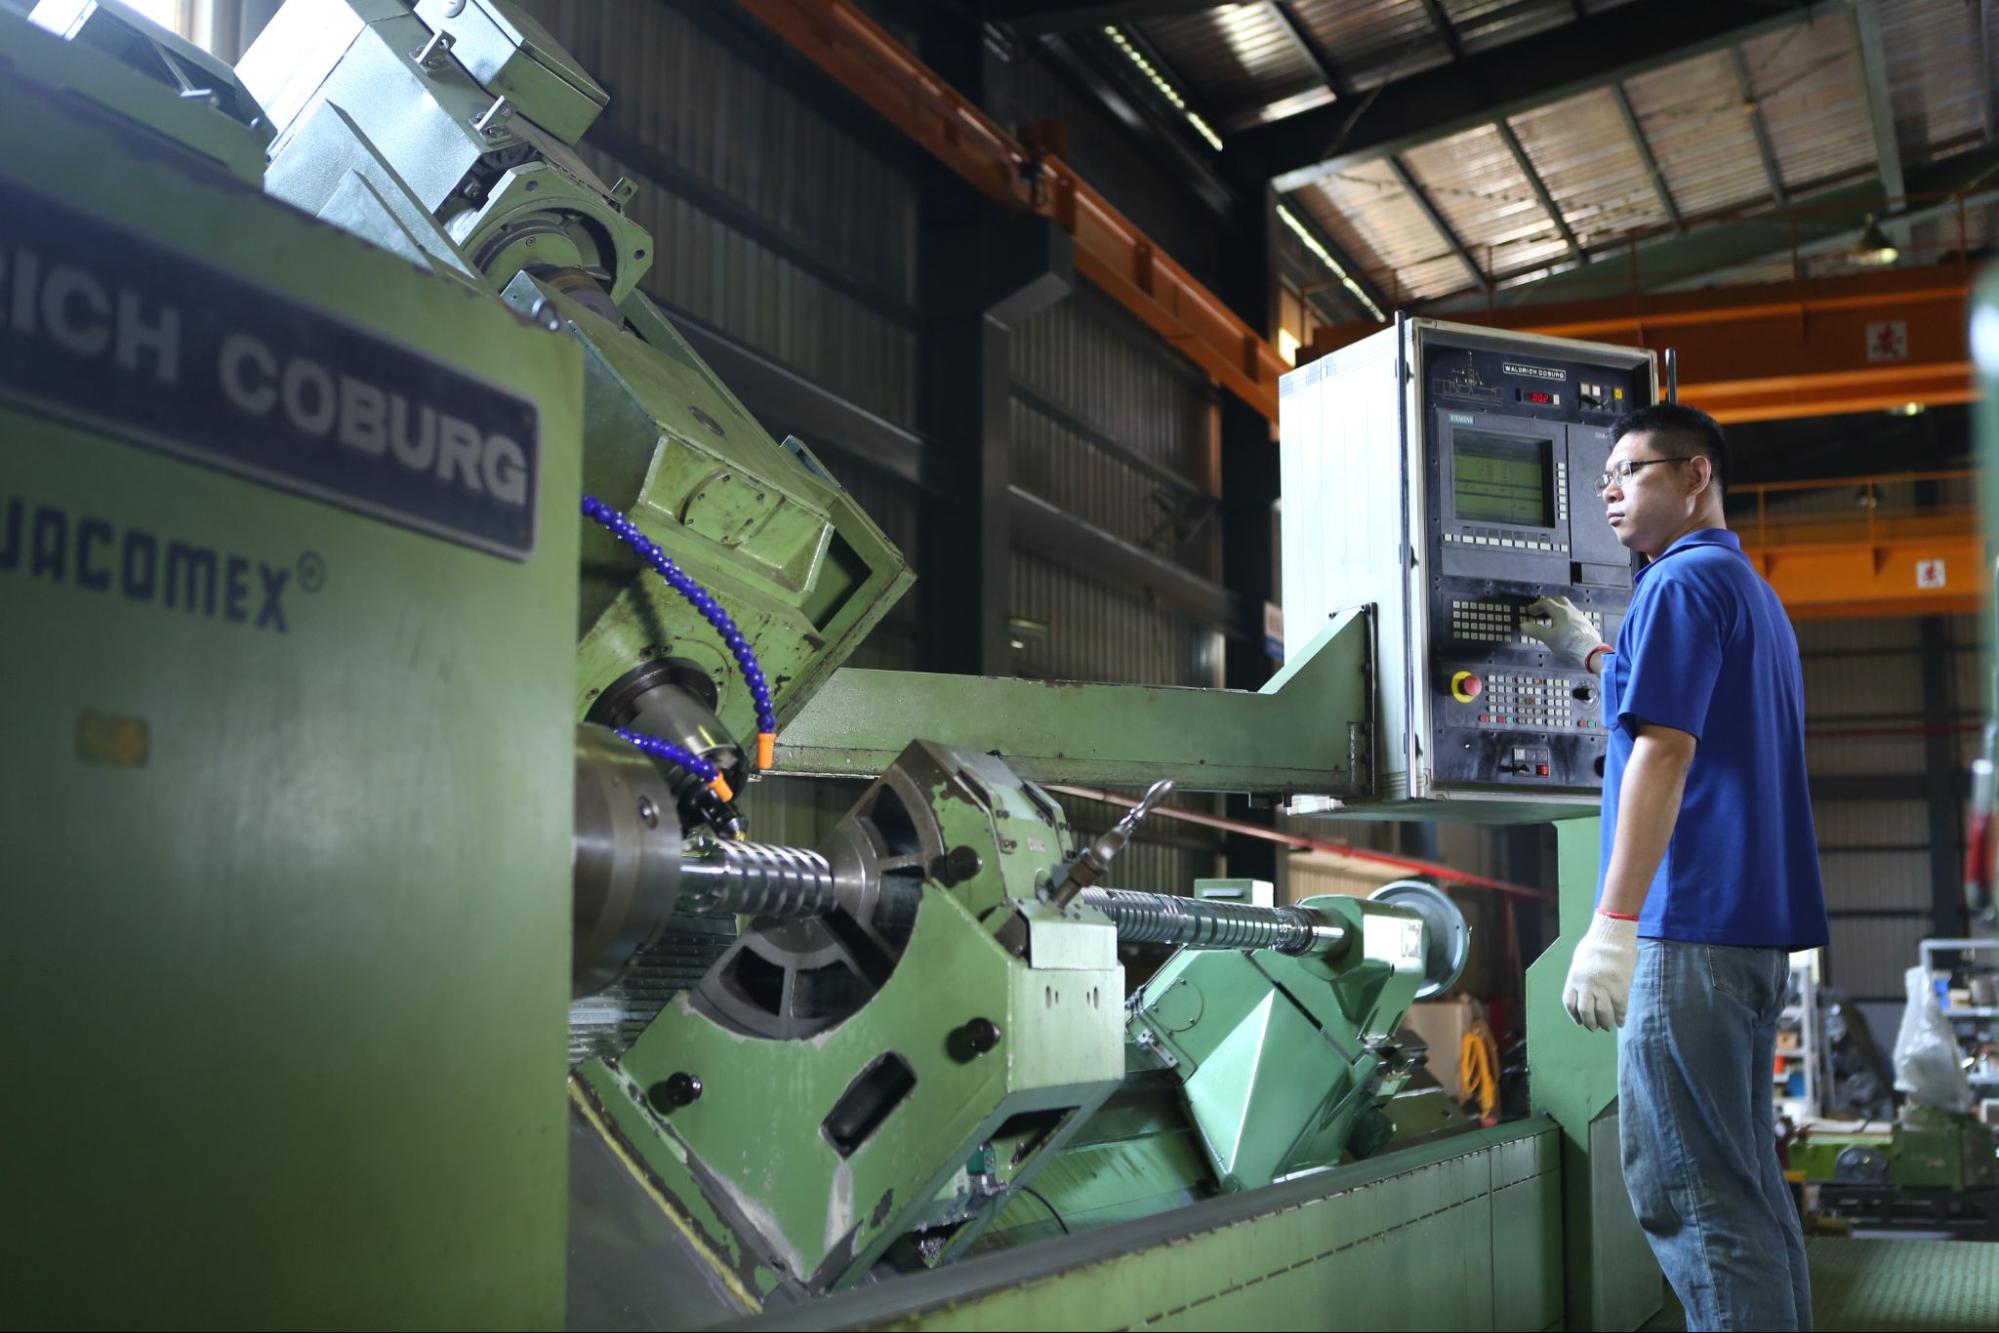
螺桿的螺牙在我們自己的廠內,以 CNC 螺桿銑牙機加工。
單螺桿與雙螺桿套筒一覽
單螺桿押出機是一支螺桿裝在圓形內孔的套筒裡;雙螺桿套筒則是 8 字形內孔,容納兩支相互嚙合的螺桿。內孔形狀不同,磨耗出現的位置就不同,要量幾個點才找得到磨耗也不一樣。
| 配置 | 套筒內孔 | 螺桿 | 適用設備 |
|---|---|---|---|
| 單螺桿 | 單一圓孔 | 一支螺桿 | 單螺桿押出機與製粒機 |
| 平行雙螺桿 | 雙孔,直徑固定 | 兩支平行螺桿,同向或異向旋轉 | 型材與管材連續生產 |
| 錐形雙螺桿 | 雙孔,漸縮 | 兩支由進料端往出料端漸縮的螺桿 | 利用錐度作為內建壓縮區的產線 |
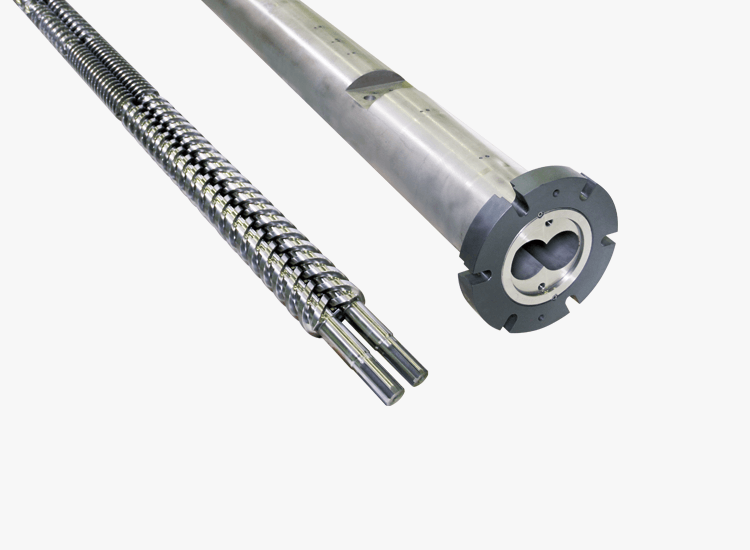
一組平行雙螺桿與它的雙孔套筒,8 字形內孔同時容納兩支螺桿。
雙螺桿還分旋轉方向:同向雙螺桿兩支朝同一方向轉,異向雙螺桿則朝相反方向轉。我們的平行異向雙螺桿押出機,專為硬質聚氯乙烯(Polyvinyl Chloride, PVC)型材、PVC 管材與木塑複合材料(Wood-Plastic Composite, WPC)板材設計。這幾種配置的差異遠不只內孔,詳細比較請見我們的雙螺桿押出機類型指南。不論哪一種配置,原料怎麼熔融,都取決於螺桿的幾何設計。
螺桿幾何:長徑比、壓縮比與槽深
押出機螺桿的表現取決於五個設計參數:直徑、長徑比(Length-to-Diameter Ratio, L/D)、壓縮比、槽深與螺距。每一項都會影響螺桿如何輸送、熔融與建壓:
- 直徑決定產量規模。螺桿越大,每轉送出的料越多。
- 長徑比是螺桿有螺牙部分的長度除以直徑。螺桿越長,原料到模頭前就有越長的距離可以熔融、混合與排氣。
- 壓縮比是進料段槽深與計量段槽深的比值。它只是比例,所以壓縮比相同的兩支螺桿,實際槽深與各段長度仍可能不同。
- 槽深是螺牙頂端到螺桿根部的距離。螺槽越淺,原料受到的剪切越大。在進料段,槽深也決定粉料能不能順利進料。我們的異向雙螺桿押出機,進料段槽深就是為了防止硬質 PVC 粉料架橋而設計。
- 螺距是相鄰兩道螺牙之間的距離。螺牙間隙則是螺牙頂端與套筒內孔之間的空隙,也就是磨耗會改變的那個尺寸。
從我們的 TSE 系列平行異向雙螺桿押出機可以看出,長徑比相同時,螺桿直徑越大,產量越高:
| 機型 | 螺桿直徑 | 長徑比 | 最大產量 |
|---|---|---|---|
| TSE-75 | 75 mm | 25:1 | 200–300 kg/h |
| TSE-90 | 90 mm | 25:1 | 300–500 kg/h |
| TSE-110 | 107 mm | 25:1 | 500–700 kg/h |
| TSE-130 | 132 mm | 25:1 | 950–1,200 kg/h |
我們會依原料與用途調整螺距、槽深、長徑比與壓縮比,並以自有的實驗工廠為特定製程建議螺桿幾何。不過幾何只是影響產出品質的因素之一,配方、套筒溫度設定與進料速率也同樣重要,詳見〈影響 PVC 押出機產出品質的因素〉。在異向雙螺桿上,幾何設計還會影響螺桿對套筒與齒輪箱施加的力。
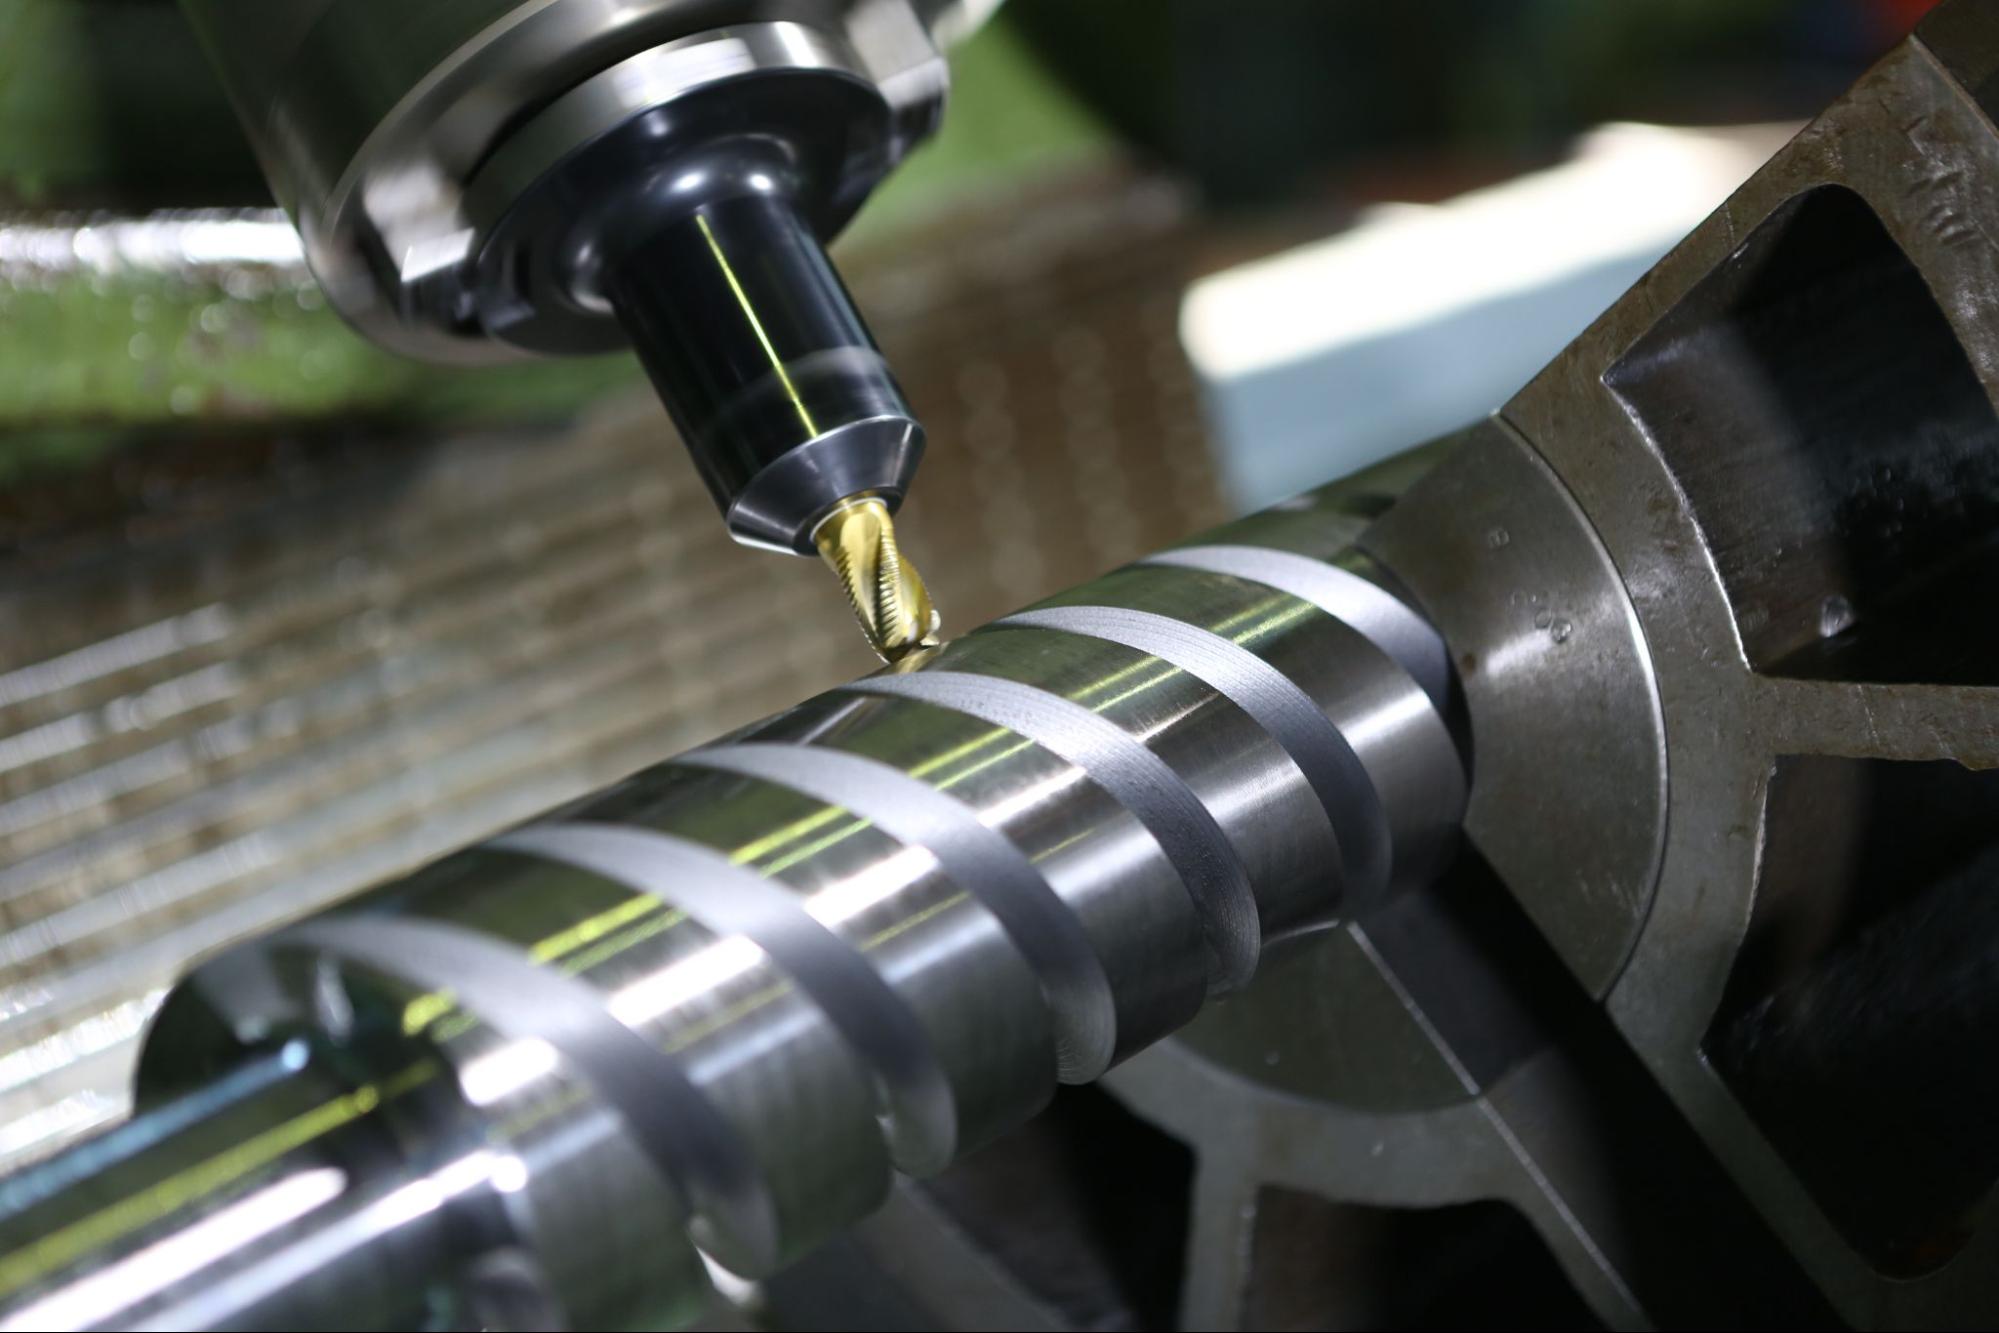
螺距、槽深與牙型,依每種配方指定的幾何加工。
異向雙螺桿:受力與磨耗位置
異向雙螺桿押出機運轉時,熔膠被擠進兩支螺桿之間的壓延間隙(Calender Gap),產生很大的分離力,把螺桿推向套筒內壁。因此套筒不是平均磨耗,而是集中在固定的位置。加工硬質 PVC 的套筒,最嚴重的磨耗通常出現在每個內孔距垂直方向 30° 到 60° 處,大約是 10 點鐘與 2 點鐘方向。大型押出機的螺桿較重,這條磨耗帶可能再往外偏一些。
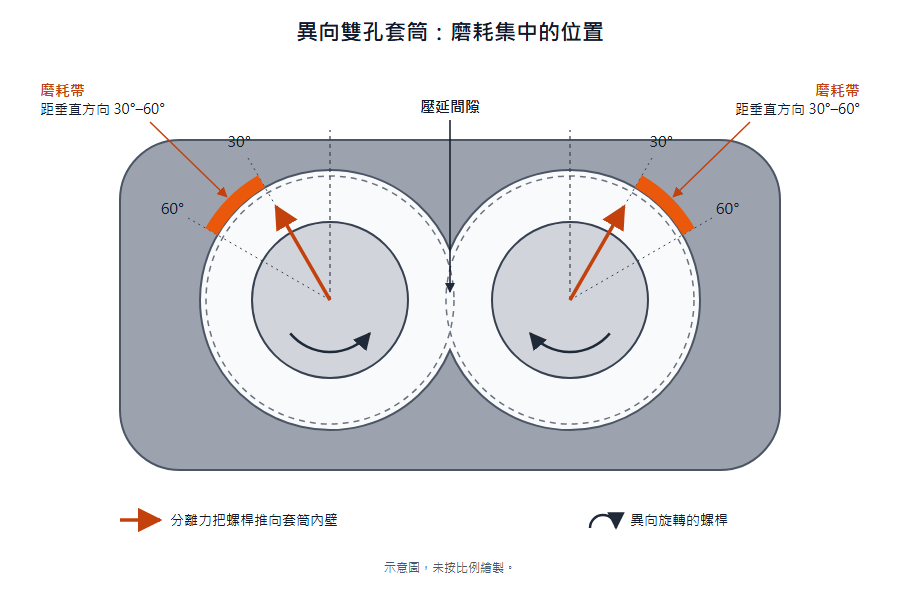
異向雙孔套筒的磨耗帶位於每個內孔距垂直方向 30° 到 60° 處,只量內孔頂部與底部可能會漏掉它。
同樣的熔膠壓力也會把螺桿往後推,這股力量由齒輪箱輸出軸上的推力軸承承受。雙螺桿押出機兩軸靠得很近,留給軸承的空間有限;異向雙螺桿轉速低,也讓軸承的工作條件更吃緊。
我們的平行異向雙螺桿押出機,螺桿、套筒與齒輪箱都是自製,齒輪箱採用 INA 推力軸承。每一組都由資深工程師在廠內加工與調校。受力決定磨耗發生在哪裡,材質則決定磨耗來得多快。
螺桿與套筒材質:氮化、雙金屬與表面塗層
押出機螺桿與套筒的材質和表面處理,決定它們能維持間隙多久。該怎麼選,要看造成損傷的是腐蝕、磨耗,還是兩者都有。大多數情況可以從以下四種做法中選擇:
| 做法 | 內容 | 主要防護 |
|---|---|---|
| 氮化 | 擴散進合金鋼表面的硬化層 | 一般用途的高硬度耐磨表面 |
| 鍍硬鉻 | 電鍍在螺桿上的鉻層 | 耐腐蝕 |
| 碳化鎢塗層 | 施作在螺牙上的碳化物層 | 螺牙頂端耐磨耗 |
| 雙金屬襯套或結構 | 與基材鋼結合的耐磨、耐腐蝕合金 | 同時防磨耗與腐蝕,適合嚴苛配方 |
我們的標準氮化螺桿與套筒,依照以下公開規格製造:
- 鋼材:符合日本工業標準(Japanese Industrial Standards, JIS)SACM 645 或德國標準化學會(Deutsches Institut für Normung, DIN)34CrAlNi7 的氮化鋼。
- 處理:長時間氣體氮化或離子氮化。
- 表面硬度:洛氏硬度(Rockwell C Hardness, HRC)65 以上,相當於維氏硬度(Vickers Hardness, HV)900 以上。
- 硬化深度:0.6 mm 以上。
- 表面粗度(Ra):螺桿 0.8 µm 以下,套筒內孔 0.4 µm 以下。
- 真直度:0.05 mm 以下。
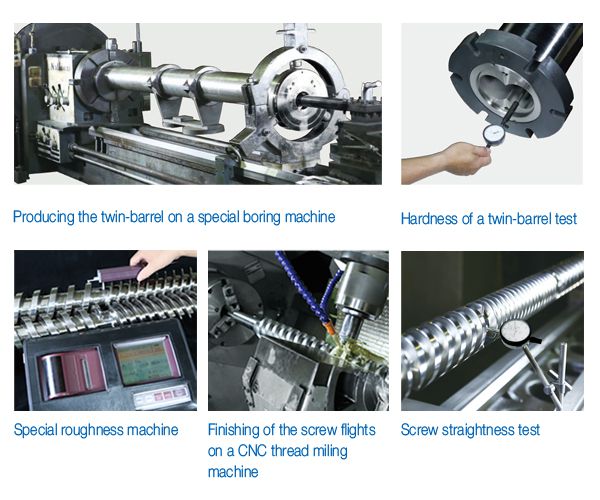
上方規格背後的搪孔、硬度、粗度與真直度檢查。
工況更嚴苛時,我們也製作雙金屬螺桿與套筒,以鎳基或鎢鉻基合金結合在基材鋼上。依我們的數據,壽命可延長 2 到 3 倍,加工玻纖強化或填充配方時效果尤其明顯。哪一種最適合您的產線,取決於您加工的原料。
依加工材料選擇螺桿與套筒材質:PVC、填充料、WPC 與回收料
選材時,先找出配方中最主要的損傷來源。硬質 PVC 是典型的腐蝕問題,因為 PVC 裂解時會釋出氯化氫(Hydrogen Chloride, HCl)。填充料與玻纖則會磨損螺牙與內孔。
| 加工原料 | 主要損傷 | 一般選擇 |
|---|---|---|
| 無填充的一般樹脂 | 中度磨耗 | 氮化鋼 |
| 硬質 PVC | HCl 腐蝕 | 耐腐蝕表面,例如鍍硬鉻或雙金屬襯套 |
| 碳酸鈣填充 PVC | 腐蝕與磨耗並存 | 雙金屬結構與襯套 |
| 以 PVC 為基材的 WPC | 填充料磨耗加上 PVC 腐蝕 | 雙金屬結構與襯套 |
| 玻纖強化配方 | 磨耗 | 雙金屬結構,或螺牙施作碳化鎢 |
| 含雜質的回收料 | 異物造成的磨耗 | 耐磨螺牙搭配雙金屬套筒 |
如果配方的填充比例很高,選材前請先告訴供應商填充料的種類與比例,這會影響哪一種做法才合適。想進一步了解雙螺桿押出機如何加工 PVC,請參考〈PVC 雙螺桿押出機入門〉。即使選對材質,螺桿與套筒終究會磨耗,接下來的問題是:怎麼判斷它們已經到了極限?
押出機螺桿與套筒的更換時機
螺桿與套筒該不該修補或更換,要先拿新品尺寸比較磨耗程度。磨耗造成的產量與品質損失一旦高過修補成本,就該處理。沒有一個數字適用所有產線,但有兩個製程訊號會提醒你該量測了。
磨耗的初期徵兆是比產出率下降、出料溫度上升。比產出率(Specific Rate)是押出機產量除以螺桿轉速。在怪罪螺桿之前,先排除症狀相同的其他原因:換了原料批次或配方、加熱圈故障,或進料不穩定。
量測需要兩種量具。螺桿部分,以外徑棒式分厘卡逐道量測螺牙外徑(Outside Diameter, OD)。沿螺桿放一條捲尺,讓每筆讀數都對得上位置。量測前請用黃銅工具與銅絲網清潔螺牙,並等螺桿降到室溫。
套筒部分,以裝在滑座上的電子量測儀讀取內徑(Inside Diameter, ID),通常沿內孔每隔一個 L/D 量一次。雙孔套筒的兩個內孔要分開量;異向雙螺桿套筒還要量到前面提到的 30° 至 60° 磨耗帶。
每一筆讀數,都要與檢測報告或原始圖面上的新品尺寸比較。常見的判斷依據如下:
| 零件 | 量測項目 | 何時處理 |
|---|---|---|
| 螺桿 | 螺牙間隙與新品比較 | 間隙變大到影響產量或品質 |
| 螺桿 | 螺牙頂端的硬面層 | 完全磨光 |
| 螺桿 | 產量損失與出料溫度上升 | 達到不符經濟效益的程度 |
| 套筒 | 內孔內徑 | 磨耗到換上新螺桿仍然太鬆 |
門檻要訂在哪裡,取決於用途。波紋管這類非關鍵產品,即使螺桿磨耗嚴重,仍可能做出合格品;醫療製程則可能磨耗不多就得換新。螺桿在設計上也比套筒磨得快,因為螺桿比較容易更換。
達到門檻,不一定就要買新零件。磨耗的螺桿通常可以重新堆焊硬面層修補,但同一支螺桿最多翻修三次。每次重新焊接都會讓基材劣化,也會提高硬面層剝落的風險。磨耗的套筒則通常可以更換襯套。
手邊備一支螺桿,修補期間產線就不必停機。我們為客戶保有螺桿組庫存,可省下約兩個月的交期;維修服務也涵蓋重新研磨、更換襯套與翻修。
螺桿與套筒能用多久,取決於加工什麼。我們為電纜線槽生產打造的一條 TW-90 型材押出線,前後經歷兩任機主,已運轉約 28 年。這段期間,螺桿與套筒只換過一次。2023 年磨耗開始影響產品品質,現任機主回頭向我們訂購一組新的螺桿套筒與一組備品,詳見這個服務案例。
這類案例說明了新品尺寸為什麼重要:少了它,沒有人能判斷螺桿套筒磨耗了多少,也不知道新品該照什麼尺寸做。
如何挑選螺桿套筒供應商
購買押出機或替換螺桿套筒時,最重要的兩個問題是:螺桿、套筒與齒輪箱由誰製造?對方多快能供應配對好的備品?
買押出機前該問的 6 件事
比價之前,先問供應商這六個問題。答案會決定這台押出機日後要花多少錢維持運轉:
- 螺桿、套筒與齒輪箱由誰製造?三者都自己加工的廠商,才能掌握它們的配合精度,多年後也能供應相符的替換件。
- 有哪些材質與表面處理可選?要看到明確的硬度、氮化深度與雙金屬選項,而不只是一句「耐磨」。
- 螺桿幾何能否依您的配方調整?為某種配方設計的螺桿,用在另一種配方上可能表現不佳。
- 每一組螺桿與套筒出貨時,是否附檢測報告?這份尺寸與同心度紀錄,就是日後每次磨耗檢查的新品基準。
- 是否有備用螺桿組庫存?交期多久?架上有沒有備品,決定了換件是按計畫進行,還是產線被迫停擺。
- 舊機型還買得到零件嗎?押出機常常比第一任機主用得更久,零件也要跟得上。
訂製替換螺桿套筒要準備的資料
替換用的螺桿與套筒,資料齊全才做得對。詢價前請準備以下資料:
- 機台:押出機的廠牌、型號與年份。
- 配置:單螺桿或雙螺桿;雙螺桿請註明平行或錐形、同向或異向。
- 尺寸:螺桿直徑與長徑比。
- 原料:加工的樹脂,以及填充料的種類與含量。
- 參考依據:原始圖面;沒有圖面的話,提供磨耗的舊螺桿。
- 磨耗數據:最近一次量測的螺牙外徑與內孔內徑。
- 製程數據:目前的產量、螺桿轉速與熔膠溫度,以及新品時的數據。
有了這些資料,供應商就能確認尺寸、建議材質,並告訴您能不能修補。我們依訂單製作單螺桿與雙螺桿押出機的螺桿與套筒,每一組出貨都附檢測報告。有幾個問題幾乎每張訂單都會遇到,以下整理最常見的幾題。
螺桿套筒常見問題
以下是採購與保養人員最常問的押出機螺桿與套筒問題:
Q1:押出機的套筒是什麼?
押出機套筒是包覆螺桿的加熱鋼製圓筒。它配置加熱區、承受熔膠壓力,並和螺桿的螺牙一起形成間隙,這個間隙決定押出機的輸送效率。
Q2:押出機螺桿有哪些類型?
押出機螺桿分為單螺桿與雙螺桿。雙螺桿有平行與錐形兩種配置,旋轉方向分為同向與異向。套筒內孔依螺桿配置而定:單螺桿是圓形內孔,雙螺桿是 8 字形內孔。
Q3:螺桿套筒的主要用途是什麼?
螺桿套筒在塑膠或橡膠進入模頭之前,負責輸送、熔融、混合與建壓。我們的螺桿與套筒應用於塑膠押出、混煉、射出成型與橡膠加工。
Q4:押出機螺桿的長徑比是什麼意思?
押出機螺桿的長徑比(L/D)是螺桿有螺牙部分的長度除以直徑。長徑比越高,原料就有越長的距離可以熔融、混合與排氣。我們 TSE 系列平行異向雙螺桿押出機的四個機型都採用 25:1。
Q5:押出機螺桿與套筒能用多久?
只要兩者的間隙還在製程可容許的範圍內,押出機螺桿與套筒就能繼續使用。使用壽命取決於加工的原料、填充含量與表面處理。我們的一條 TW-90 型材押出線,用了約 28 年只換過一次螺桿與套筒。
Q6:磨耗的押出機螺桿可以修補嗎?
只要基材狀況良好,磨耗的押出機螺桿通常可以重新堆焊螺牙上的硬面層來修補,同一支螺桿最多翻修三次。磨耗的套筒通常也可以更換襯套,不必整支換新。
為您的產線選對螺桿與套筒
適合的螺桿與套筒,取決於一般指南看不到的細節:您加工的配方、需要的產量,以及既有產線的螺桿套筒已經磨耗到什麼程度。如果是新產線,請告訴我們產品、配方與目標產量,我們會建議螺桿幾何與材質。
如果是替換,請透過聯絡表單提供上方清單中的資料。在留言欄寫下機台廠牌與型號、螺桿直徑與長徑比、加工原料與填充含量,以及手上已有的螺牙與內孔量測數據。我們的工程師會告訴您適合修補、更換襯套還是換新,以及該怎麼訂規格。
相關消息


