 繁體中文
 繁體中文


 首頁


高精度型材押出指南:打造現代化生產的穩定性、品質控制與投資報酬率
對追求穩定生產、更嚴格品質控制與可量化投資報酬率(ROI)的製造商而言,型材押出已成為關鍵能力。這套製程看似簡單,但要穩定產出高精度型材,必須協調控制熔融、模頭流動、真空定型、冷卻與後段設備。隨著市場要求更低的廢料率、更高的產量與更好的尺寸精度,越來越多工廠開始重新檢視押出工程如何直接影響日常生產的穩定性與長期獲利。
本指南彙整現代型材押出背後的核心工程原理,並說明實際製造商如何透過更好的製程控制,提升品質與投資報酬率。
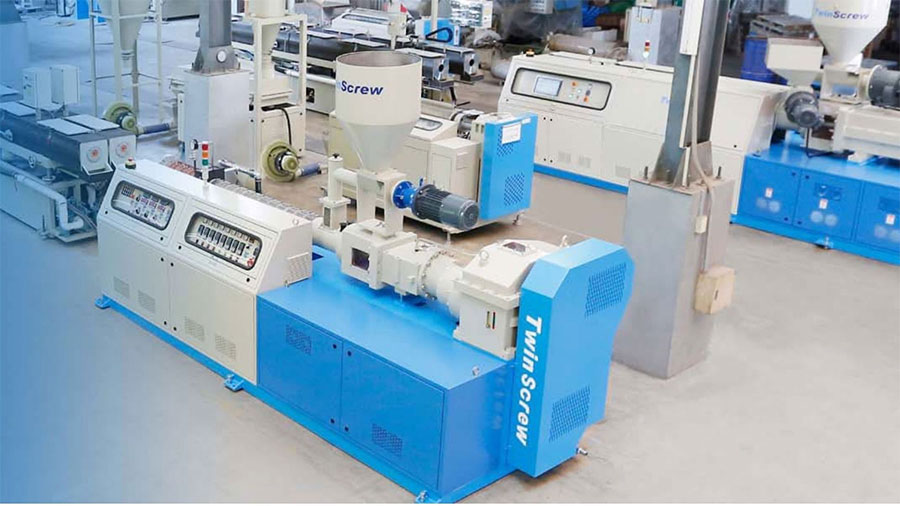
為什麼高精度型材押出如此重要
型材押出廣泛應用於建築、汽車、家具與一般製造等產業。隨著產品要求日益嚴格,工廠必須做到:
- 尺寸與外觀穩定
- 更低的不良率
- 可使用回收料或高填充材料
- 節能運轉
- 長期運轉表現可預期
舊式押出機往往難以達到這些要求,加工熱敏性或高填充材料時尤其明顯。精密押出已不只是一種生產方式,更是一項策略性能力,對計畫擴產或優化 PVC 型材押出生產線的製造商而言更是如此。
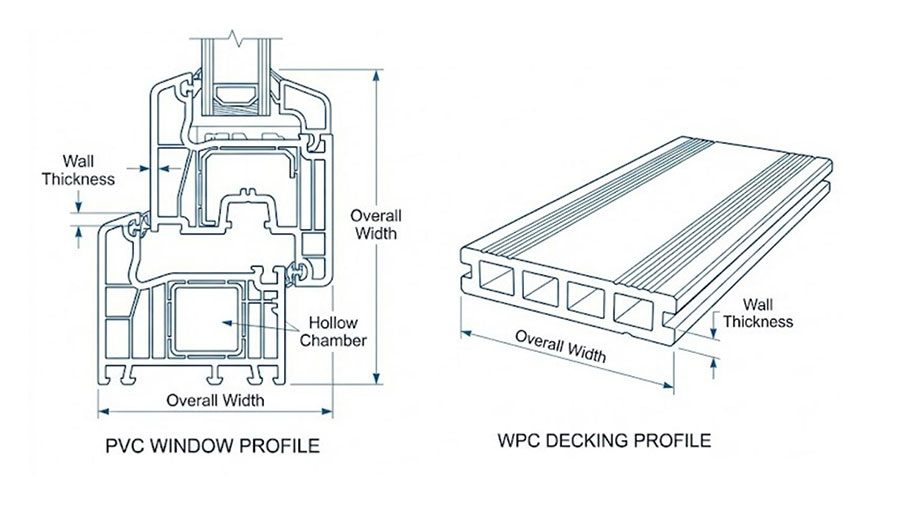
確保穩定性的核心工程技術
每一條高效能型材押出生產線背後,都有一套相互配合的工程技術,確保產出穩定、尺寸一致與長期可靠。以下核心系統構成現代押出效能的骨幹,也決定一條生產線是順暢運轉,還是需要操作人員不斷介入。
雙螺桿熔融與混合
現今的材料,如 PVC、PP、WPC 與生物可分解混合料,都需要可控的剪切與均勻塑化。雙螺桿押出機可提供:
- 優異的混合與均質化效果
- 更好的溫度控制
- 穩定的出料壓力
- 對填料與回收料的高耐受度
想深入了解技術比較的讀者,可參考我們介紹影響雙螺桿押出品質的因素的文章,其中對熔體行為與剪切動態有更詳細的說明。
精準型材的模頭工程
高品質模頭可確保:
- 熔體流動平衡
- 型材細節清晰銳利
- 減少彎曲、扭曲與翹曲
真空定型與冷卻
熔體離開模頭時,型材仍柔軟且不穩定。現代定型系統可以:
- 固定幾何形狀
- 維持平直度
- 防止收縮與表面缺陷
後段設備同步
穩定的製程需要以下設備協調運作:
- 牽引機
- 冷卻系統
- 切割與堆疊
這些技術相互配合,確保生產穩定一致。
型材押出常見問題與實證解決方案
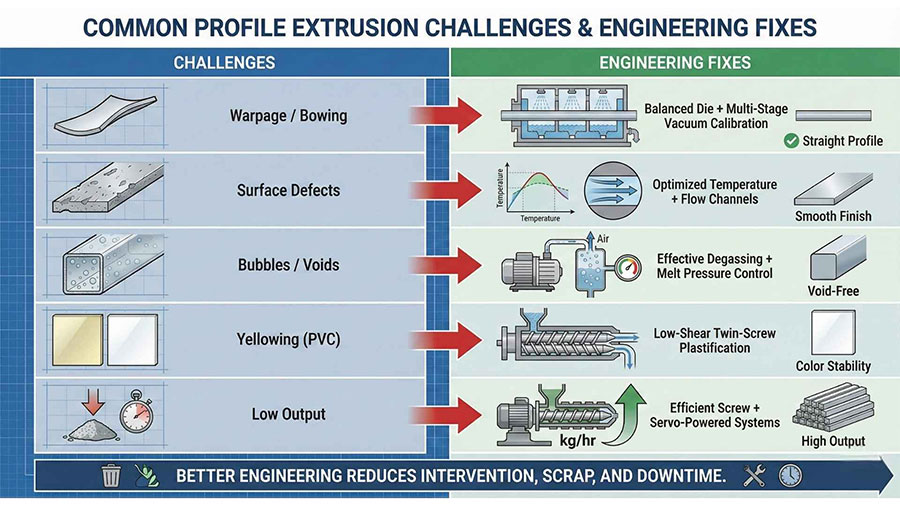
即使是設計良好的押出生產線,也會反覆遇到技術問題。高效能工廠與生產不穩定工廠的差別,在於能否有效診斷這些問題,並從工程面加以根除。以下是最常見的問題點,以及經實證能消除這些問題的解決方案。
| 問題 | 工程解決方案 |
|---|---|
| 翹曲/彎曲 | 平衡式模頭 + 多段真空定型 |
| 表面缺陷 | 優化溫度 + 流道設計 |
| 氣泡/空洞 | 有效排氣 + 熔體壓力控制 |
| 黃變(PVC) | 低剪切雙螺桿塑化 |
| 產量偏低 | 高效螺桿 + 伺服驅動系統 |
更好的工程設計,可減少操作人員介入、廢料與停機時間。
實際案例:工程品質為何關鍵
理論說明了押出應如何運作,但工廠面對的是現實:輪班、操作人員、原料變異與不斷變動的生產目標。以下實際案例說明,工程決策如何直接影響日常營運中的穩定性、產品品質與投資報酬率。
案例 1:PVC 裝飾型材 – 穩定產出
一家東南亞工廠面臨表面品質不穩定與廢料率偏高的問題。升級設備後:
- 表面外觀更均勻
- 廢料大幅減少
- 能耗降低 25%
生產從被動應變轉為可預期。
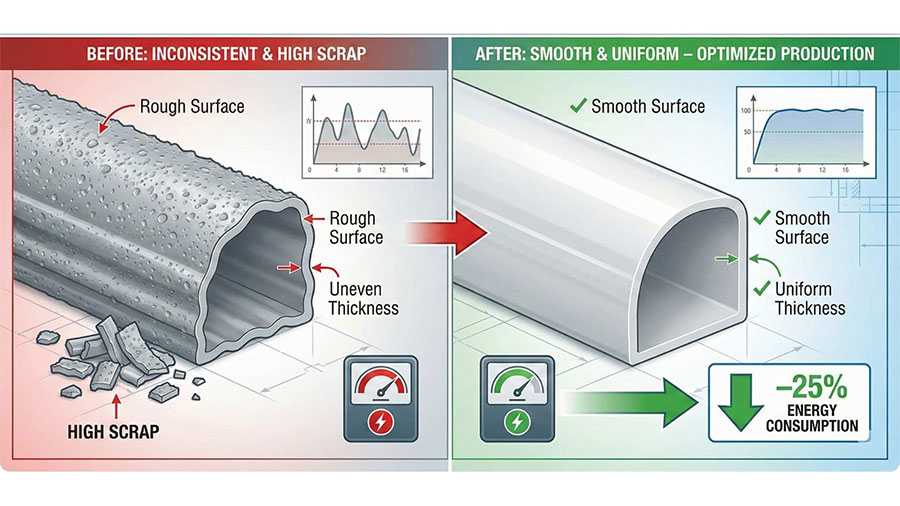
* 實際成效依設備配置、材料與現場生產條件而異,實際效能提升須經技術評估後確認。
案例 2:PVC 天花板 – 消除黃變
一家使用單螺桿押出機的製造商,因熱降解而出現黃變問題。改用雙螺桿後:
- 熔體溫度趨於穩定
- 黃變問題消失
- 尺寸精度提升
想了解天花板生產的讀者,可參考我們的 PVC 天花板機器指南,取得更詳細的製程說明。
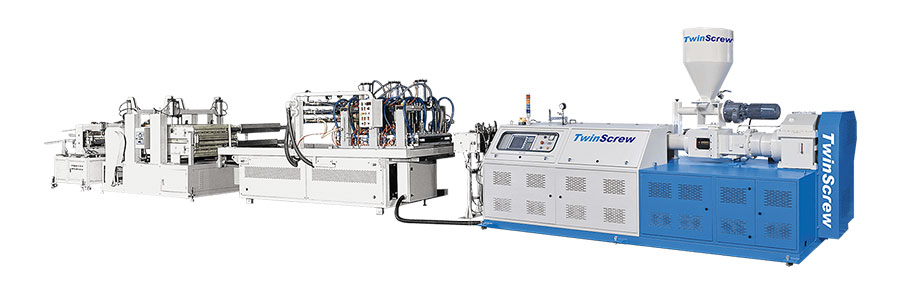
技術概覽:現代型材生產線的配置
常見配置包括:
- 押出機:75 / 90 / 110 / 130 mm 雙螺桿
- 產量:150–1,200 kg/hr
- 材料:PVC、WPC、PP、ASA、PMMA、回收混合料
- 核心元件:ABB/B&R、Schneider、Fuji
振法整合螺桿幾何、模頭工程、真空控制邏輯與後段設備同步,實現長期穩定的押出生產。
正在比較設備配置的買家,也可參考我們的延伸指南:如何選擇最適合的 PVC 押出生產線,找出符合自身生產需求的方案。
* 所有配置細節、產量範圍與元件選用皆可彈性調整,並可能依產品幾何、目標產能、材料配方與各地區生產標準而有所不同。最終規格須經技術審查您的需求後才能確認。
塑膠型材押出常見問題
在進入最後的建議之前,先為買家評估押出設備時最常提出的問題,提供簡要解答。
Q1. 型材押出品質穩定的關鍵是什麼?
穩定的熔體壓力。少了它,尺寸就會偏移或翹曲。雙螺桿系統維持壓力的穩定度高出許多。
Q2. 如何防止彎曲或翹曲?
翹曲多半來自冷卻不均或定型模具未對正。
Q3. 一條生產線能生產多種型材產品嗎?
可以,包括天花板、飾條、門窗型材、WPC 板材、汽車飾條等。
Q4. PVC 為什麼會黃變?
剪切熱過高。採用低剪切的雙螺桿加工即可解決此問題。
Q5. 可以達到多高的精度?
PVC 型材可達 ±0.15–0.30 mm;汽車應用可達更嚴格的公差。
Q6. 現代生產線可以節省多少能源?
依配置不同,通常可節省 8–15%。
Q7. 支援哪些材料?
PVC、WPC、PP、生物可分解混合料及回收料配方。
Q8. 一般多久可以回收投資?
許多工廠在數個月內即可回收投資,特別是在降低廢料與能耗之後。
Q9. 是否提供安裝與訓練?
有,我們提供完整的安裝、試車與現場訓練。
Q10. 押出生產線可以客製化嗎?
當然可以,可依產品幾何、壁厚、產量、冷卻需求與應用進行客製。
本指南中提及的所有性能數據、節能比例、產量範圍、公差數值與投資回收時間,皆為依一般產業情境所得的參考估計值。實際結果可能因材料配方、設備配置、模具設計、操作人員經驗與現場生產條件而有所不同。
最終規格、效能與成本計算,須經技術討論並審查您的專案需求後才能確認。
歡迎各國買家與我們聯絡,取得個人化的工程評估與配置建議。
以穩定押出打造競爭優勢
型材押出是講求精度的製程,工程品質決定獲利能力。導入現代雙螺桿押出系統的工廠,普遍能獲得:
- 更高、更穩定的產量
- 更少的廢料與停機
- 更好的表面品質與尺寸控制
- 更低的營運成本
- 更快回收投資
無論您是要升級現有生產線,還是投資新產線,正確的工程基礎都將決定您的長期競爭力。如需依您的型材設計、材料或產量目標提供技術建議,振法隨時樂意協助。如果您希望獲得個人化的工程指導或配置建議,歡迎隨時與我們聯絡。
相關消息


