 Español
 Español


 Página principal


Guía de husillo y barril de extrusora: tipos, diseño, materiales y cuándo reemplazarlos
- Qué hacen el husillo y el barril de una extrusora, y por qué importan
- Barriles de husillo simple y de doble husillo de un vistazo
- Geometría del husillo: relación L/D, relación de compresión y profundidad del canal
- Doble husillo contrarrotante: hacia dónde van las fuerzas y el desgaste
- Materiales de husillo y barril: nitrurados, bimetálicos y con recubrimiento
- Cuándo reemplazar el husillo y el barril de una extrusora
- Preguntas para hacer a un proveedor de husillos y barriles
- Husillo y barril: preguntas frecuentes
- Obtenga el husillo y el barril adecuados para su línea
El husillo y el barril de una extrusora forman el par ajustado que realiza la mayor parte del trabajo dentro de la máquina. Juntos transportan el plástico, lo funden, lo mezclan y generan la presión que lo empuja a través del dado. Qué tan bien cumplen esa tarea depende de una dimensión pequeña: la holgura entre los filetes del husillo y la pared del barril.
A medida que el husillo y el barril se desgastan, esa holgura aumenta. La masa fundida empieza a retroceder por encima de los filetes, la producción por vuelta del husillo baja y la temperatura de la masa fundida sube, a menudo mucho antes de que alguien piense en sacar el husillo. Por eso conviene elegir desde el principio la configuración, la geometría y el material adecuados para su compuesto, y conservar el informe de inspección que acompaña a cada juego nuevo. Cada control de desgaste posterior compara sus mediciones con esas dimensiones originales. Una caída en la producción por vuelta del husillo o un aumento en la temperatura de la masa fundida es la señal para detenerse y medir.
Qué hacen el husillo y el barril de una extrusora, y por qué importan
El husillo de una extrusora gira dentro de un barril calentado. Transporta los pellets o el polvo hacia adelante, los funde mediante el cizallamiento y el calor del barril, mezcla la masa fundida y la bombea hacia el dado.
En un husillo simple estándar, este trabajo se realiza en tres secciones, y el canal se vuelve menos profundo de una a la siguiente:
- Sección de alimentación: aleja de la tolva los pellets sólidos o el polvo.
- Sección de compresión: el canal menos profundo compacta el material y lo funde.
- Sección de dosificación: entrega la masa fundida al dado a una presión constante.
El husillo y el barril se encargan del transporte, la fusión y la presurización, por lo que controlan tres aspectos que nada aguas abajo puede corregir: la producción por vuelta del husillo, la temperatura y la uniformidad de la masa fundida en el dado, y cuánto tiempo se mantiene ese rendimiento. El desgaste afecta a los tres a la vez. A medida que el husillo se desgasta, sus filetes se reducen mientras el orificio del barril se agranda. La holgura entre ambos aumenta y la masa fundida se fuga hacia atrás por encima de los filetes en lugar de avanzar.
Fabricamos en nuestra planta tanto los husillos como los barriles, junto con las cajas de engranajes que los accionan. Nuestros husillos y barriles para extrusoras se mecanizan en acero aleado importado de Alemania o Japón. Posicionamos los orificios de los barriles en mandriladoras especiales y los terminamos en tornos de control numérico computarizado (CNC), de modo que cada husillo queda ajustado a su propio barril. La forma en que se fabrican y, más adelante, se inspeccionan un husillo y un barril depende ante todo de una pregunta: ¿la extrusora trabaja con uno o con dos husillos?
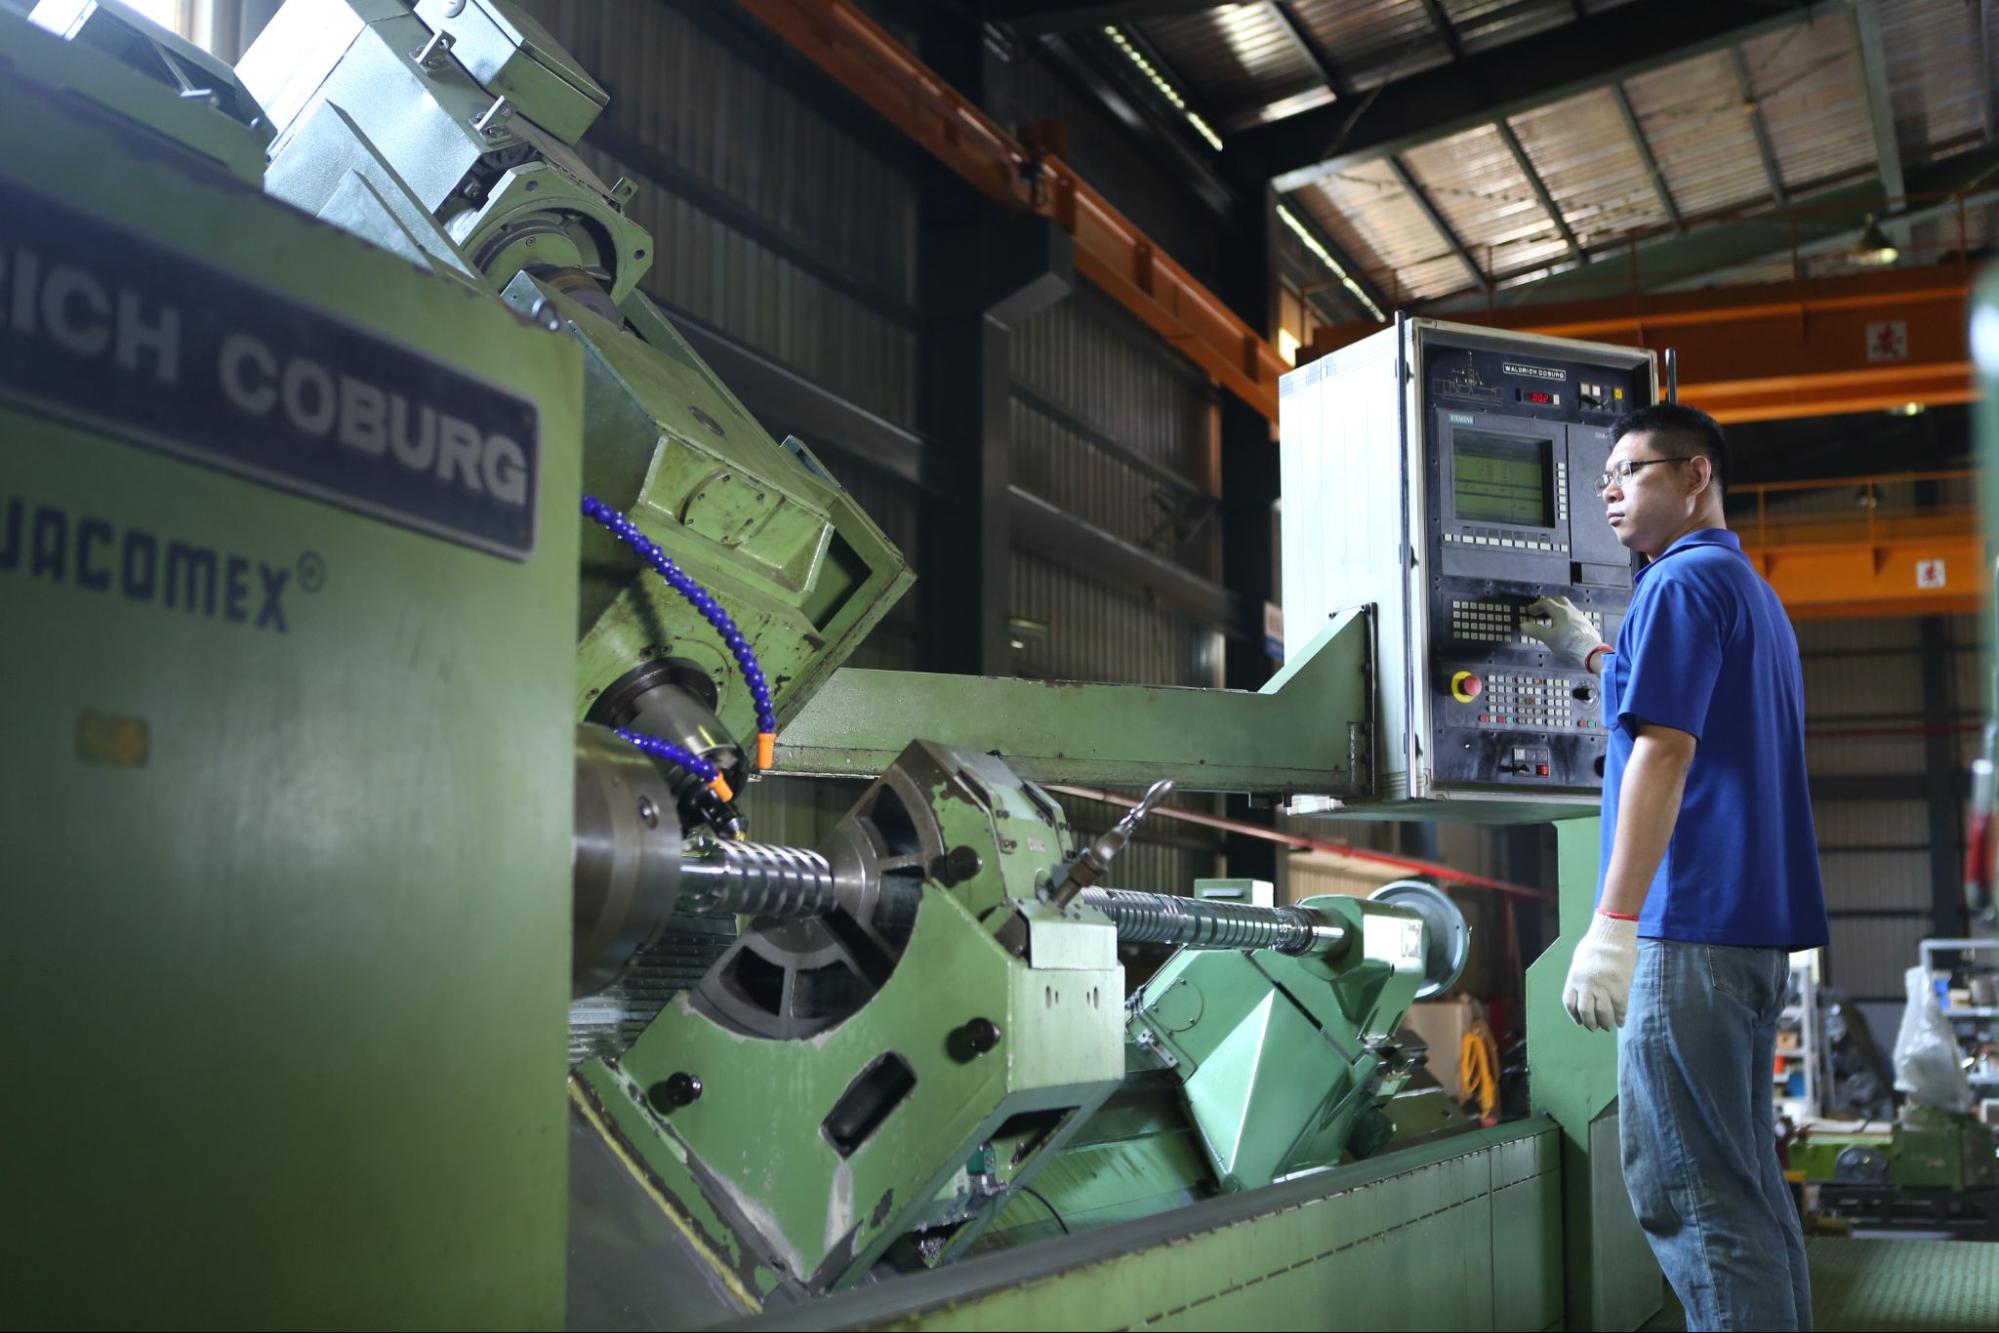
Los filetes de los husillos se cortan en fresadoras CNC de roscas en nuestra propia fábrica.
Barriles de husillo simple y de doble husillo de un vistazo
Una extrusora de husillo simple trabaja con un husillo dentro de un orificio redondo del barril. Un barril de doble husillo tiene un orificio en forma de ocho que aloja dos husillos entrelazados. La forma del orificio influye en dónde aparece el desgaste y en cuántas mediciones se necesitan para detectarlo.
| Configuración | Orificio del barril | Husillos | Aplicación |
|---|---|---|---|
| Husillo simple | Orificio redondo simple | Un husillo | Extrusoras de husillo simple y peletizadoras |
| Doble husillo paralelo | Doble orificio, diámetro constante | Dos husillos paralelos, corrotantes o contrarrotantes | Producción continua de perfiles y tubos |
| Doble husillo cónico | Doble orificio, cónico | Dos husillos que se estrechan desde el extremo de alimentación hacia el extremo de descarga | Líneas que aprovechan la conicidad como zona de compresión integrada |
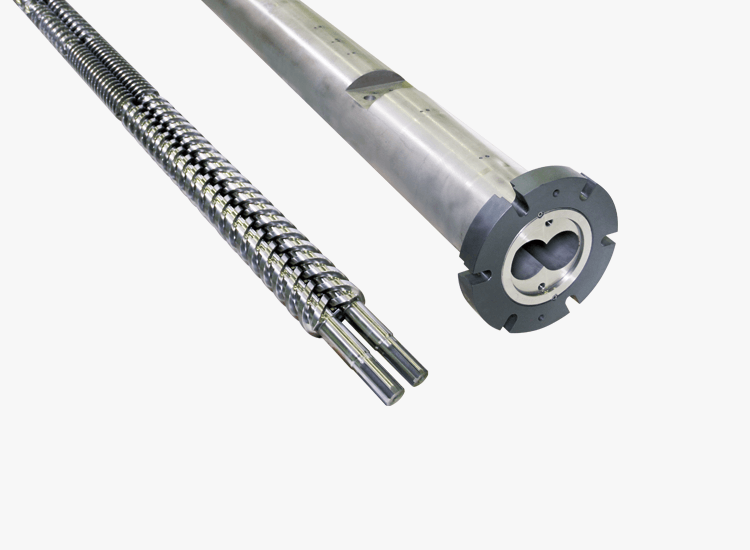
Un juego de doble husillo paralelo y su barril de doble orificio. El orificio en forma de ocho aloja ambos husillos.
Los husillos dobles también se diferencian por su sentido de giro. Los husillos corrotantes giran en el mismo sentido, y los contrarrotantes giran en sentidos opuestos. Nuestras extrusoras de doble husillo contrarrotante paralela están diseñadas para perfiles de policloruro de vinilo (PVC) rígido, tubería de PVC y tableros de WPC (compuesto de madera y plástico). Las diferencias entre estas configuraciones van mucho más allá del orificio, y nuestra guía sobre los tipos de extrusoras de doble husillo las explica en detalle. Sea cual sea la configuración, la geometría del husillo determina cómo se funde el material.
Geometría del husillo: relación L/D, relación de compresión y profundidad del canal
Cinco parámetros de diseño definen el rendimiento de un husillo de extrusora: el diámetro, la relación longitud/diámetro (L/D), la relación de compresión, la profundidad del canal y el paso del filete. Cada uno cambia la forma en que el husillo transporta, funde y presuriza el material:
- El diámetro determina cuánto puede producir el husillo. Un husillo más grande mueve más material en cada vuelta.
- La relación L/D es la longitud con filetes del husillo dividida entre su diámetro. Un husillo más largo le da al material más recorrido para fundirse, mezclarse y desgasificarse antes de llegar al dado.
- La relación de compresión compara la profundidad del canal en la sección de alimentación con la de la sección de dosificación. Es solo una relación, por lo que dos husillos con la misma relación de compresión pueden tener distintas profundidades de canal y longitudes de sección.
- La profundidad del canal es la distancia desde la cresta del filete hasta la raíz del husillo. Un canal menos profundo aplica más cizallamiento al material. En la sección de alimentación, la profundidad también determina si el polvo se alimenta de forma fluida. En nuestras extrusoras contrarrotantes, la profundidad de la zona de alimentación se elige para evitar que el polvo de PVC rígido forme puentes.
- El paso del filete es la distancia entre un filete y el siguiente. La holgura del filete es el espacio entre las crestas de los filetes y el orificio del barril, y es la dimensión que el desgaste modifica.
Nuestra serie TSE de extrusoras de doble husillo contrarrotante paralela muestra cómo aumenta la producción con el diámetro del husillo cuando la relación L/D se mantiene igual:
| Modelo | Diámetro del husillo | Relación L/D | Producción máxima |
|---|---|---|---|
| TSE-75 | 75 mm | 25:1 | 200–300 kg/h |
| TSE-90 | 90 mm | 25:1 | 300–500 kg/h |
| TSE-110 | 107 mm | 25:1 | 500–700 kg/h |
| TSE-130 | 132 mm | 25:1 | 950–1200 kg/h |
Ajustamos el paso, la profundidad del canal, la relación L/D y la relación de compresión según cada materia prima y aplicación, y usamos nuestra planta de pruebas para recomendar la geometría del husillo para cada proceso. La geometría es solo uno de los factores de la calidad de producción. La formulación, el perfil de temperatura del barril y la tasa de alimentación también influyen, como explica nuestro artículo sobre los factores que afectan la calidad de producción de una extrusora de PVC. En un doble husillo contrarrotante, la geometría también influye en las fuerzas que los husillos ejercen sobre el barril y la caja de engranajes.
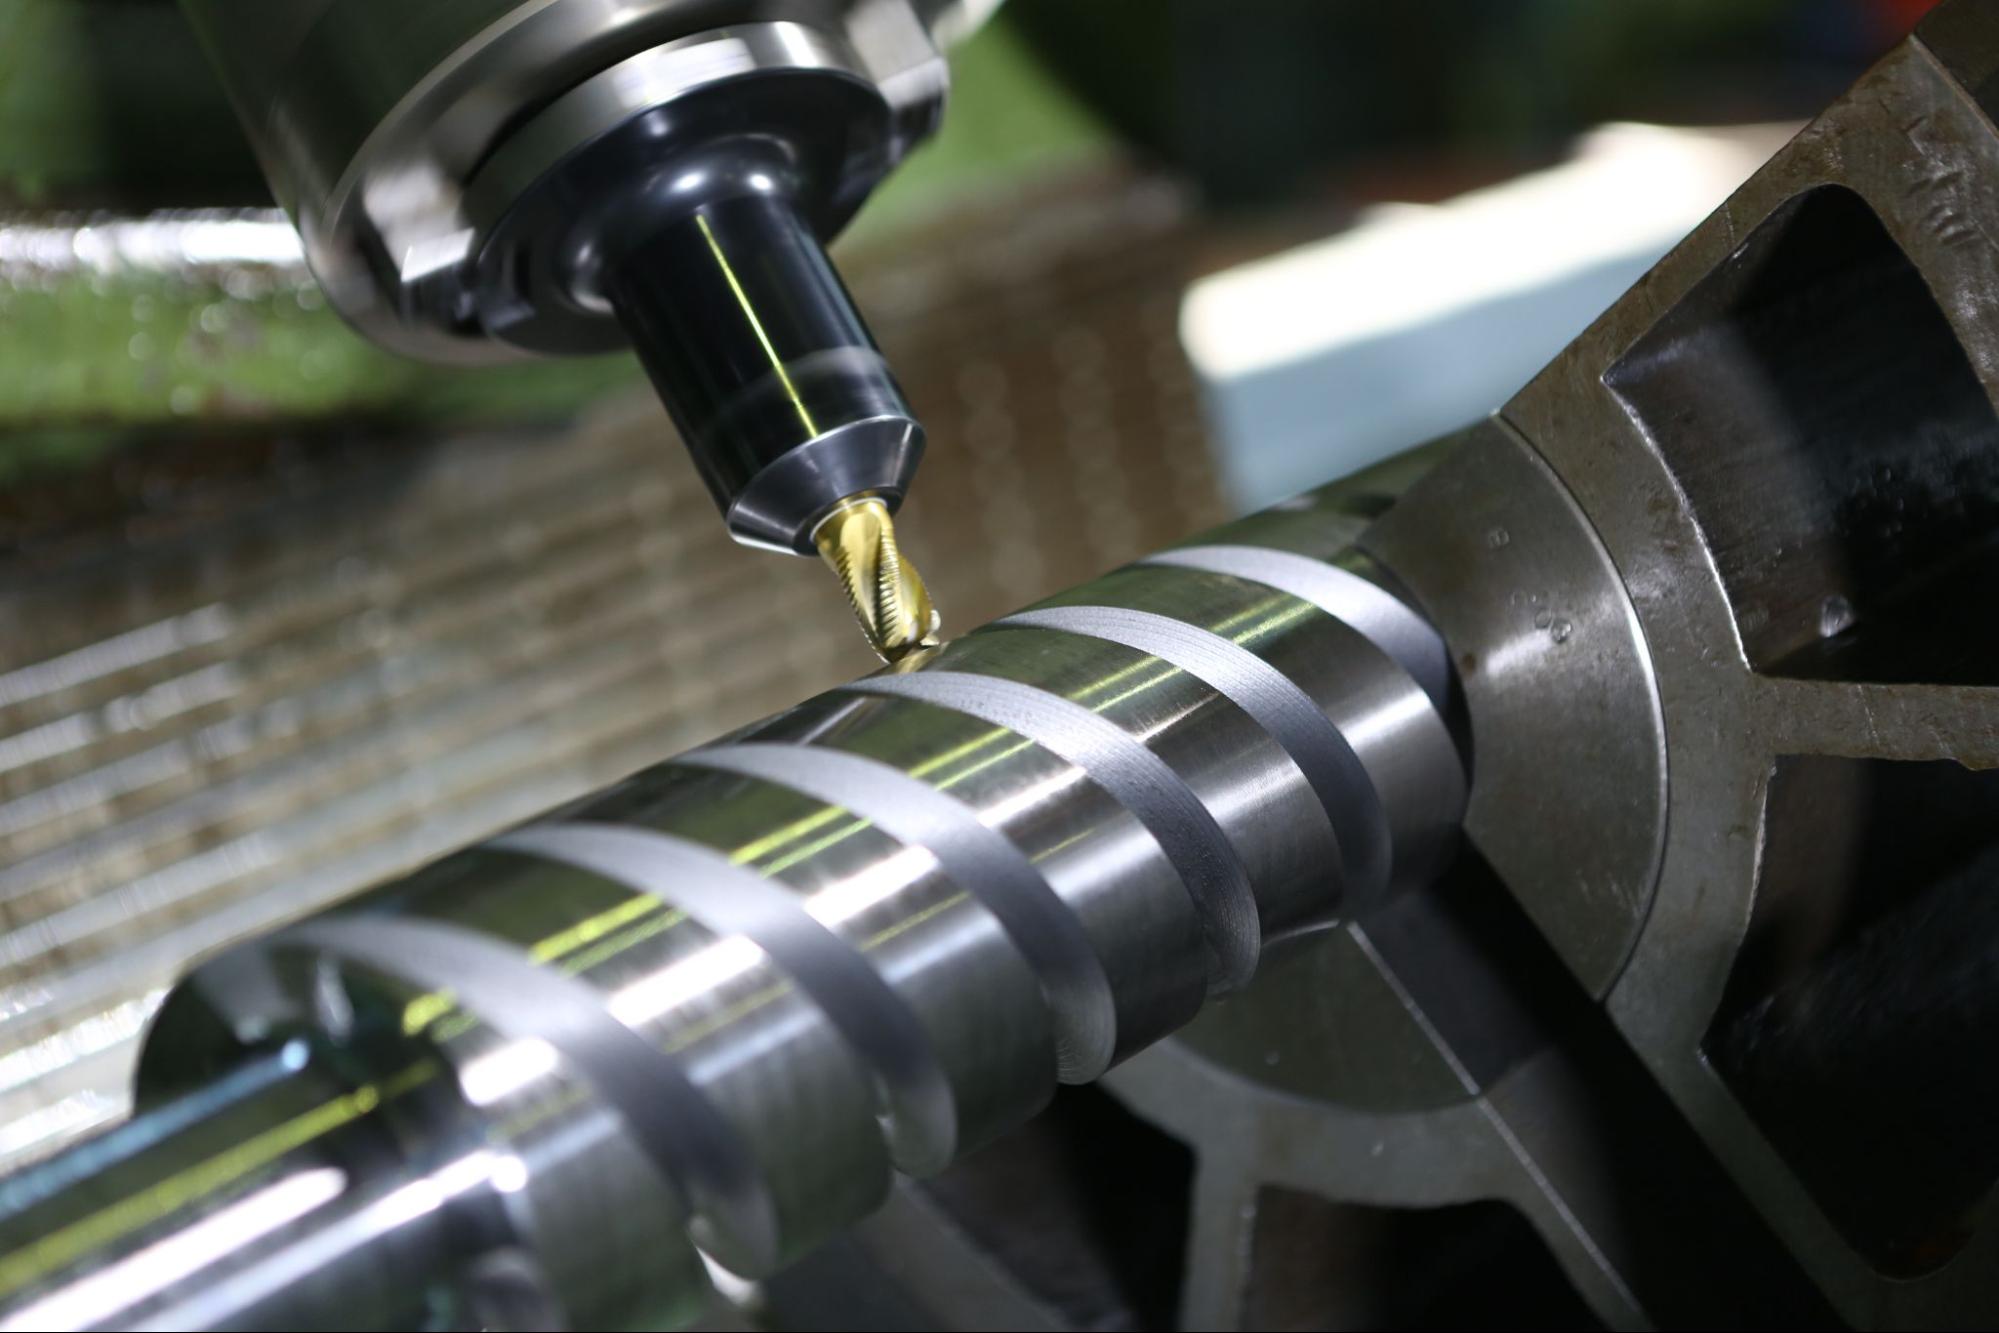
El paso, la profundidad del canal y el perfil del filete se mecanizan según la geometría definida para cada compuesto.
Doble husillo contrarrotante: hacia dónde van las fuerzas y el desgaste
En una extrusora de doble husillo contrarrotante, la masa fundida se comprime a través del espacio de calandrado entre los dos husillos. Esto genera fuertes fuerzas de separación que empujan los husillos hacia la pared del barril, de modo que el barril se desgasta en una franja predecible y no de manera uniforme. En los barriles que procesan PVC rígido, el mayor desgaste suele aparecer entre 30° y 60° respecto a la vertical en cada orificio, alrededor de las posiciones de las 10 y las 2 del reloj. En las extrusoras más grandes, el peso de los husillos puede desplazar esta franja un poco más hacia afuera.
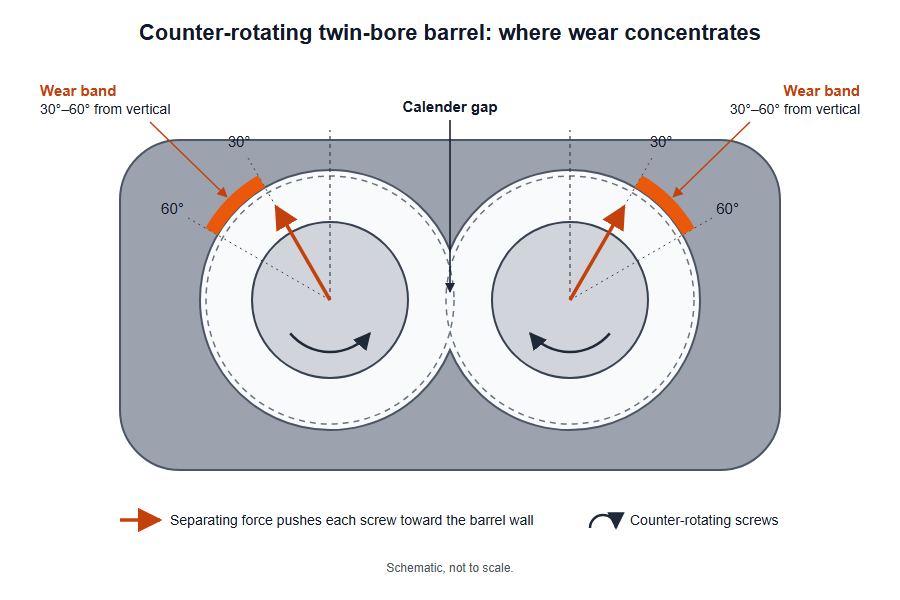
En un barril contrarrotante de doble orificio, la franja de desgaste se ubica entre 30° y 60° respecto a la vertical en cada orificio, por lo que las lecturas tomadas solo en la parte superior e inferior del orificio pueden no detectarla.
La misma presión de la masa fundida también empuja los husillos hacia atrás, y los rodamientos de empuje de los ejes de salida de la caja de engranajes soportan esa carga. En una extrusora de doble husillo, los dos ejes están muy próximos, lo que deja poco espacio para esos rodamientos. Las bajas velocidades de husillo de una extrusora contrarrotante hacen su trabajo aún más exigente.
Fabricamos en nuestra planta los husillos, los barriles y las cajas de engranajes de nuestras extrusoras de doble husillo contrarrotante paralela, y nuestras cajas de engranajes usan rodamientos de empuje INA. Nuestros ingenieros sénior mecanizan y ajustan cada juego de husillos, barril y caja de engranajes en nuestra propia fábrica. Las fuerzas deciden dónde se produce el desgaste. Los materiales deciden a qué velocidad avanza.
Materiales de husillo y barril: nitrurados, bimetálicos y con recubrimiento
El material y el tratamiento superficial determinan cuánto tiempo conservan su holgura el husillo y el barril de una extrusora. La elección correcta depende de la causa del daño: corrosión, abrasión o ambas. Cuatro opciones cubren la mayoría de los casos:
| Opción | Qué es | Protección principal |
|---|---|---|
| Nitruración | Una capa superficial endurecida por difusión en acero aleado | Una superficie dura y resistente al desgaste para uso general |
| Cromado duro | Una capa de cromo depositada sobre el husillo | Resistencia a la corrosión |
| Recubrimiento de carburo de tungsteno | Una capa de carburo aplicada sobre los filetes | Resistencia a la abrasión en las crestas de los filetes |
| Revestimiento o estructura bimetálica | Una aleación resistente al desgaste y a la corrosión unida al acero base | Desgaste y corrosión a la vez, para compuestos exigentes |
Nuestros husillos y barriles nitrurados estándar cumplen estas especificaciones publicadas:
- Acero: acero de nitruración según las Normas Industriales Japonesas (JIS) SACM 645 o el Deutsches Institut für Normung (DIN) 34CrAlNi7.
- Tratamiento: nitruración gaseosa de larga duración o nitruración iónica.
- Dureza superficial: dureza Rockwell C (HRC) de 65 o más, equivalente a dureza Vickers (HV) de 900 o más.
- Profundidad de endurecimiento: 0,6 mm o más.
- Rugosidad superficial (Ra): 0,8 µm o menos en el husillo, 0,4 µm o menos en el orificio del barril.
- Rectitud: 0,05 mm o menos.
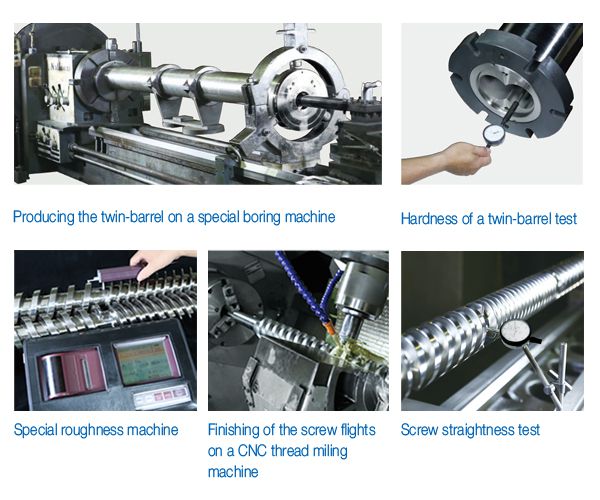
Controles de mandrilado, dureza, rugosidad y rectitud que respaldan las especificaciones anteriores.
Para aplicaciones más exigentes, también fabricamos husillos y barriles bimetálicos, con aleaciones a base de níquel o de tungsteno-cromo unidas al acero base. Según nuestros datos, duran de dos a tres veces más, sobre todo con compuestos reforzados con fibra de vidrio o con cargas. La mejor opción para su línea depende de lo que procese en ella.
Cómo elegir el material del husillo y el barril para PVC, compuestos con carga, WPC y material reciclado
Empiece por la mayor amenaza de su compuesto. El PVC rígido es el caso clásico de corrosión, porque libera cloruro de hidrógeno (HCl) al degradarse. Las cargas y la fibra de vidrio, en cambio, desgastan los filetes y el orificio.
| Qué procesa | Amenaza principal | Orientación habitual |
|---|---|---|
| Resinas de uso general sin carga | Desgaste moderado | Acero nitrurado |
| PVC rígido | Corrosión por HCl | Una superficie resistente a la corrosión, como cromo duro o un revestimiento bimetálico |
| PVC con carga de carbonato de calcio | Corrosión y abrasión a la vez | Estructuras y revestimientos bimetálicos |
| WPC con matriz de PVC | Desgaste por la carga más corrosión por el PVC | Estructuras y revestimientos bimetálicos |
| Compuestos reforzados con fibra de vidrio | Abrasión | Estructuras bimetálicas o carburo de tungsteno en los filetes |
| Material reciclado con contaminación | Abrasión por partículas extrañas | Filetes resistentes al desgaste y un barril bimetálico |
Si su compuesto tiene un alto contenido de carga, indique a su proveedor el tipo y el porcentaje de carga antes de elegir el material, porque eso cambia qué opción conviene. Para saber más sobre cómo las extrusoras de doble husillo procesan el PVC, consulte nuestros fundamentos de la extrusora de doble husillo para PVC. Incluso el material correcto termina por desgastarse, así que la siguiente pregunta es cómo saber cuándo un husillo y un barril han llegado a su límite.
Cuándo reemplazar el husillo y el barril de una extrusora
El husillo y el barril de una extrusora deben reconstruirse o reemplazarse cuando el desgaste, medido frente a sus dimensiones originales, cuesta más en producción y calidad de lo que costaría una reparación. Ningún valor único sirve para todas las líneas, pero dos señales del proceso le indican cuándo es momento de medir.
Las primeras señales de desgaste son una caída de la tasa específica y un aumento de la temperatura de descarga. La tasa específica es la producción de la extrusora dividida entre la velocidad del husillo. Antes de culpar al husillo, descarte otras causas con síntomas similares: un nuevo lote o formulación de resina, una resistencia de banda averiada o una alimentación irregular.
Para medir se necesitan dos herramientas. Para el husillo, mida el diámetro exterior (OD) de los filetes, filete por filete, con un micrómetro de barra para OD. Coloque una cinta métrica a lo largo del husillo para que cada lectura quede asociada a una posición. Limpie los filetes con herramientas de latón y malla de cobre, y deje primero que el husillo se enfríe a temperatura ambiente.
Para el barril, lea el diámetro interior (ID) con un micrómetro electrónico montado sobre un carro, normalmente desplazándolo un L/D cada vez a lo largo del orificio. Mida por separado cada orificio de un barril doble y, en un barril contrarrotante, tome lecturas dentro de la franja de 30° a 60° descrita arriba.
Compare cada lectura con las dimensiones originales del informe de inspección o del plano original. Estas son las señales habituales de que un husillo o un barril requiere intervención:
| Pieza | Qué medir | Cuándo actuar |
|---|---|---|
| Husillo | Holgura del filete frente a la original | Ha aumentado lo suficiente para afectar la producción o la calidad del producto |
| Husillo | Recubrimiento duro en las crestas de los filetes | Desgastado por completo |
| Husillo | Pérdida de tasa y aumento de la temperatura de descarga | Alcanza un nivel antieconómico |
| Barril | Diámetro interior del orificio | Tan desgastado que incluso un husillo nuevo quedaría holgado |
El umbral adecuado depende del trabajo. Un producto no crítico, como el tubo corrugado, puede seguir saliendo bien con un husillo muy desgastado, mientras que un proceso médico puede requerir un husillo nuevo con mucho menos desgaste. Además, los husillos se diseñan para desgastarse más rápido que los barriles, porque el husillo es la pieza más fácil de reemplazar.
Alcanzar un umbral no siempre significa comprar piezas nuevas. Un husillo desgastado a menudo puede reconstruirse con un nuevo recubrimiento duro, pero ningún husillo debe reacondicionarse más de tres veces. Cada nueva soldadura debilita el metal base y aumenta el riesgo de que el recubrimiento duro se desprenda. Un barril desgastado a menudo puede reencamisarse.
Tener un husillo de repuesto a mano evita que la línea quede parada durante una reconstrucción. Mantenemos juegos de husillos en stock para nuestros clientes, lo que ahorra unos dos meses de plazo de entrega, y nuestros servicios de reparación incluyen rectificado, reencamisado y reacondicionamiento.
La vida útil de un husillo y un barril depende de lo que procesan. Una línea de extrusión de perfiles TW-90 que fabricamos para canaletas de cables lleva unos 28 años en funcionamiento con dos propietarios. En ese tiempo, su husillo y su barril se han reemplazado solo una vez. Cuando el desgaste empezó a afectar la calidad del producto en 2023, el propietario actual volvió a nosotros para pedir un juego nuevo y uno de repuesto, como se describe en este caso de servicio.
Casos como este muestran por qué importan las dimensiones originales. Sin ellas, nadie puede saber cuánto se han desgastado un husillo y un barril, ni con qué medidas debe coincidir el reemplazo.
Preguntas para hacer a un proveedor de husillos y barriles
Cuando compre una extrusora, o un husillo y un barril de reemplazo, hay dos preguntas clave: ¿quién fabrica el husillo, el barril y la caja de engranajes, y con qué rapidez puede suministrar un repuesto ajustado?
Preguntas para hacer al comprar una extrusora
Haga estas seis preguntas antes de comparar precios. Las respuestas determinan cuánto costará mantener la extrusora en funcionamiento:
- ¿Quién fabrica el husillo, el barril y la caja de engranajes? Un fabricante que mecaniza los tres controla qué tan bien encajan entre sí y puede suministrar reemplazos compatibles años después.
- ¿Qué materiales y tratamientos superficiales ofrece? Busque valores declarados de dureza, profundidad de nitruración y opciones bimetálicas, no una promesa genérica de resistencia al desgaste.
- ¿Se puede adaptar la geometría del husillo a su formulación? Un husillo diseñado para un compuesto puede rendir menos con otro.
- ¿Cada husillo y barril se entrega con un informe de inspección? Esos registros de dimensiones y concentricidad se convierten en su referencia para cada control de desgaste futuro.
- ¿Mantiene juegos de husillos de repuesto en stock y cuál es el plazo de entrega? Un repuesto en el almacén marca la diferencia entre un cambio planificado y una línea detenida.
- ¿El fabricante todavía puede suministrar piezas para modelos antiguos? Las extrusoras suelen durar más que sus primeros propietarios, y sus piezas también deben seguir disponibles.
Qué enviar para un husillo y un barril de reemplazo
Un husillo y un barril de reemplazo solo pueden fabricarse correctamente con información completa. Antes de solicitar una cotización, reúna lo siguiente:
- Máquina: marca, modelo y año de la extrusora.
- Configuración: husillo simple o doble; para doble husillo, paralelo o cónico, y corrotante o contrarrotante.
- Tamaño: diámetro del husillo y relación L/D.
- Material: la resina que procesa, más el tipo y el contenido de carga.
- Referencia: el plano original o, si no hay plano, el husillo desgastado.
- Datos de desgaste: sus lecturas más recientes del OD de los filetes y del ID del orificio.
- Datos del proceso: producción actual, velocidad del husillo y temperatura de la masa fundida, comparadas con los valores de cuando el husillo y el barril eran nuevos.
Con esta información, un proveedor puede confirmar el ajuste, recomendar un material y decirle si es posible una reconstrucción. Fabricamos husillos y barriles para extrusoras a pedido para extrusoras de husillo simple y de doble husillo, y cada juego se entrega con un informe de inspección. Algunas preguntas surgen en casi todos los pedidos; a continuación respondemos las más comunes.
Husillo y barril: preguntas frecuentes
Estas son las preguntas que los compradores y los equipos de mantenimiento hacen con más frecuencia sobre los husillos y barriles de extrusora:
Q1: ¿Qué es el barril de una extrusora?
El barril de una extrusora es el cilindro de acero calentado que rodea al husillo. Aloja las zonas de calentamiento, contiene la presión de la masa fundida y, junto con los filetes del husillo, define la holgura que controla la eficiencia de bombeo de la extrusora.
Q2: ¿Cuáles son los distintos tipos de husillos de extrusora?
Los husillos de extrusora son simples o dobles. Los husillos dobles tienen configuración paralela o cónica y giran en el mismo sentido (corrotantes) o en sentidos opuestos (contrarrotantes). El orificio del barril corresponde a la configuración: redondo para un husillo simple y en forma de ocho para un doble husillo.
Q3: ¿Cuáles son los principales usos de un husillo y barril?
Un husillo y barril transporta, funde, mezcla y presuriza el plástico o el caucho antes de que llegue al dado. Nuestros husillos y barriles se utilizan en extrusión de plásticos, preparación de compuestos, moldeo por inyección y procesamiento de caucho.
Q4: ¿Qué significa la relación L/D en un husillo de extrusora?
La relación L/D de un husillo de extrusora es su longitud con filetes dividida entre su diámetro. Una relación L/D mayor le da al material más recorrido para fundirse, mezclarse y desgasificarse. Los cuatro modelos de nuestra serie TSE de extrusoras de doble husillo contrarrotante paralela usan 25:1.
Q5: ¿Cuánto duran el husillo y el barril de una extrusora?
El husillo y el barril de una extrusora duran mientras la holgura entre ambos se mantenga dentro de lo que su proceso puede tolerar. La vida útil depende del material que procesa, su contenido de carga y el tratamiento superficial. Una de nuestras líneas de perfiles TW-90 solo ha necesitado un reemplazo de husillo y barril en unos 28 años.
Q6: ¿Se puede reparar un husillo de extrusora desgastado?
Un husillo de extrusora desgastado a menudo puede repararse restaurando el recubrimiento duro de sus filetes, siempre que el metal base esté en buen estado. Un husillo puede reacondicionarse hasta tres veces, y un barril desgastado a menudo puede reencamisarse en lugar de reemplazarse.
Obtenga el husillo y el barril adecuados para su línea
El husillo y el barril adecuados dependen de detalles que ninguna guía general puede cubrir: el compuesto que procesa, la producción que necesita y, en una línea existente, cuánto se ha desgastado el juego actual. Para una línea nueva, indíquenos el producto, la formulación y su producción objetivo, y le recomendaremos una geometría y un material para el husillo.
Para un reemplazo, envíenos los datos de la lista de verificación anterior mediante nuestro formulario de contacto. En el campo de mensaje, incluya la marca y el modelo de la máquina, el diámetro del husillo y la relación L/D, el material y el contenido de carga que procesa, y cualquier medición de los filetes y del orificio que tenga. Nuestros ingenieros le dirán si conviene una reconstrucción, un reencamisado o un juego nuevo, y qué especificar.
Máquinas relacionadas


