 Việt Ngữ
 Việt Ngữ


 Trang chủ


Hướng dẫn về trục vít và nòng máy đùn: Phân loại, thiết kế, vật liệu và thời điểm thay thế
- Trục vít và nòng máy đùn làm gì, và vì sao điều đó quan trọng
- Tổng quan về nòng trục vít đơn và nòng trục vít đôi
- Hình học trục vít: tỷ lệ L/D, tỷ số nén và độ sâu rãnh vít
- Trục vít đôi quay ngược chiều: lực tác dụng và vị trí mòn
- Vật liệu trục vít và nòng: thấm nitơ, lưỡng kim và phủ lớp
- Khi nào cần thay trục vít và nòng máy đùn
- Những câu hỏi nên đặt ra cho nhà cung cấp trục vít và nòng
- Trục vít và nòng: Câu hỏi thường gặp
- Chọn đúng trục vít và nòng cho dây chuyền của bạn
Trục vít và nòng (xi lanh) máy đùn là cặp chi tiết được ghép đôi, đảm nhận phần lớn công việc bên trong máy đùn. Cùng nhau, chúng vận chuyển nhựa, làm nóng chảy, trộn đều và tạo áp suất đẩy nhựa qua khuôn. Chúng làm tốt việc đó đến đâu phụ thuộc vào một kích thước nhỏ: khe hở giữa cánh vít và thành nòng.
Khi trục vít và nòng bị mòn, khe hở đó tăng lên. Nhựa nóng chảy bắt đầu trượt ngược qua cánh vít, sản lượng trên mỗi vòng quay trục vít giảm và nhiệt độ nhựa nóng chảy tăng, thường là từ rất lâu trước khi có ai nghĩ đến việc tháo trục vít ra. Vì vậy, ngay từ đầu nên chọn đúng cấu hình, hình học và vật liệu phù hợp với hỗn hợp nhựa của bạn, đồng thời lưu giữ biên bản kiểm tra đi kèm bộ trục vít và nòng mới. Mọi lần kiểm tra độ mòn về sau đều so sánh số đo của bạn với các kích thước ban đầu đó. Khi sản lượng trên mỗi vòng quay trục vít giảm hoặc nhiệt độ nhựa nóng chảy tăng, đó là tín hiệu để bạn dừng lại và tiến hành đo.
Trục vít và nòng máy đùn làm gì, và vì sao điều đó quan trọng
Trục vít máy đùn quay bên trong một nòng được gia nhiệt. Trục vít đưa hạt nhựa hoặc bột nhựa về phía trước, làm nóng chảy chúng nhờ lực cắt và nhiệt từ nòng, trộn đều nhựa nóng chảy rồi bơm đến khuôn.
Trên một trục vít đơn tiêu chuẩn, công việc này diễn ra trong ba đoạn, và rãnh vít nông dần từ đoạn này sang đoạn kế tiếp:
- Đoạn cấp liệu: đưa hạt nhựa hoặc bột nhựa ở dạng rắn ra khỏi phễu nạp liệu.
- Đoạn nén: rãnh vít nông hơn ép chặt vật liệu và làm vật liệu nóng chảy.
- Đoạn định lượng: đưa nhựa nóng chảy đến khuôn với áp suất ổn định.
Trục vít và nòng đảm nhận việc vận chuyển, làm nóng chảy và tạo áp suất, nên chúng quyết định ba yếu tố mà không công đoạn nào phía sau có thể khắc phục: sản lượng trên mỗi vòng quay trục vít, nhiệt độ và độ đồng đều của nhựa nóng chảy tại khuôn, và thời gian duy trì được hiệu suất đó. Mòn làm suy giảm cả ba yếu tố cùng lúc. Khi trục vít mòn, cánh vít nhỏ đi trong khi lòng nòng rộng ra. Khe hở giữa chúng lớn dần, và nhựa nóng chảy rò ngược qua cánh vít thay vì tiến về phía trước.
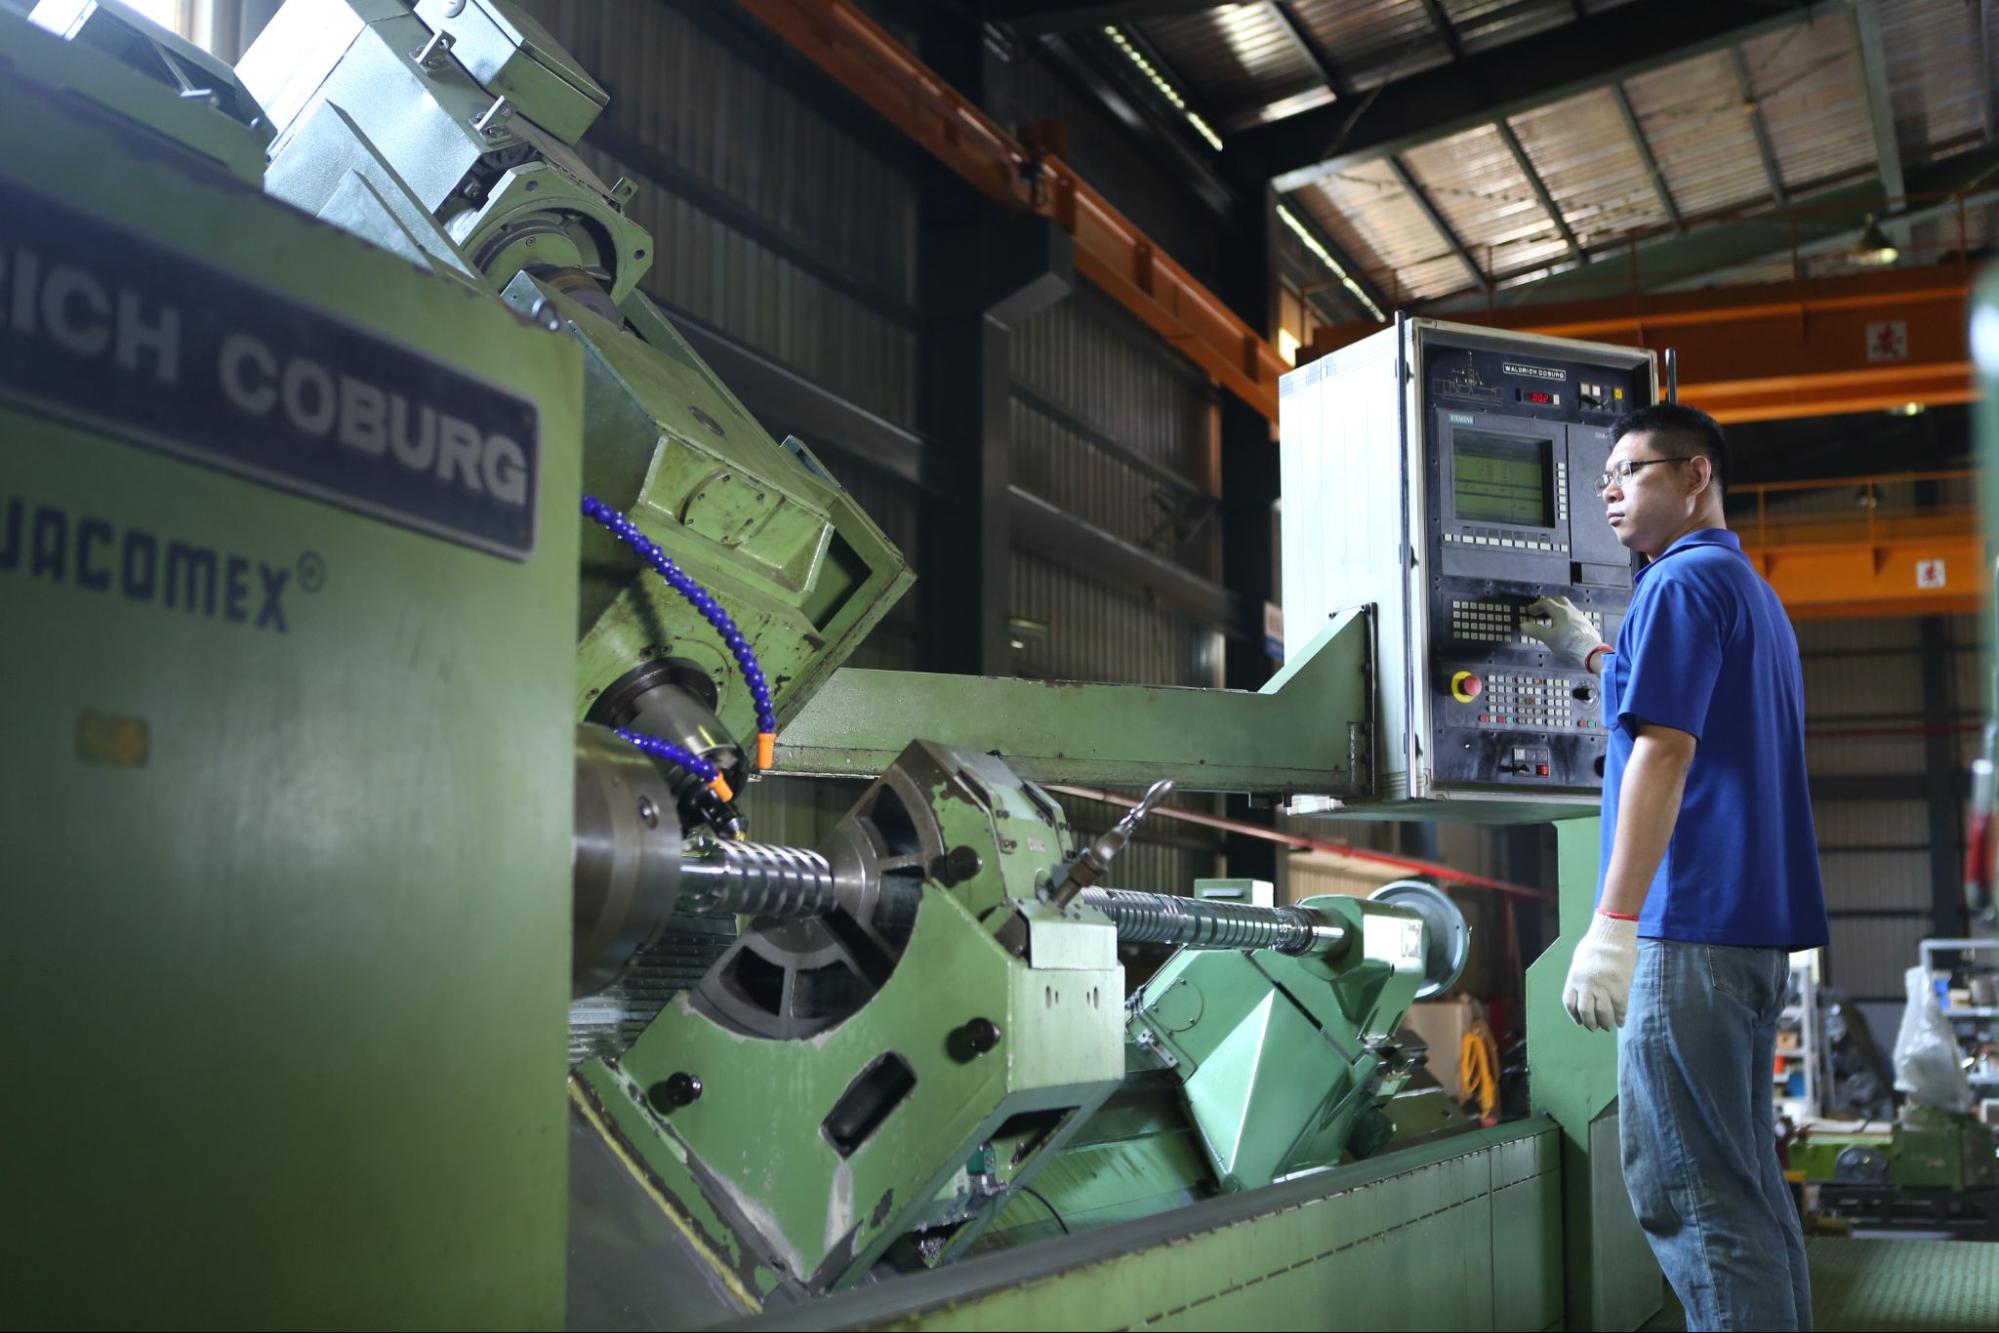
Chúng tôi tự sản xuất cả trục vít lẫn nòng, cùng với hộp số dẫn động chúng. Trục vít và nòng máy đùn của chúng tôi được gia công từ thép hợp kim nhập khẩu từ Đức hoặc Nhật Bản. Chúng tôi định vị lòng nòng trên máy doa chuyên dụng và hoàn thiện trên máy tiện điều khiển số bằng máy tính (CNC), nhờ đó mỗi trục vít đều được ghép đôi với chính nòng của nó. Cách chế tạo và kiểm tra trục vít và nòng về sau trước hết phụ thuộc vào một câu hỏi: máy đùn chạy một trục vít hay hai trục vít?
Cánh vít được cắt trên máy phay ren CNC tại nhà máy của chính chúng tôi.
Tổng quan về nòng trục vít đơn và nòng trục vít đôi
Máy đùn trục vít đơn chạy một trục vít trong lòng nòng tròn. Nòng trục vít đôi có lòng nòng hình số tám chứa hai trục vít ăn khớp với nhau. Hình dạng lòng nòng ảnh hưởng đến vị trí xuất hiện mòn và số điểm đo cần thiết để phát hiện mòn.
| Cấu hình | Lòng nòng | Trục vít | Phạm vi ứng dụng |
|---|---|---|---|
| Trục vít đơn | Một lòng nòng tròn | Một trục vít | Máy đùn trục vít đơn và máy tạo hạt |
| Trục vít đôi song song | Lòng nòng đôi, đường kính không đổi | Hai trục vít song song, quay cùng chiều hoặc quay ngược chiều | Sản xuất liên tục thanh profile và ống |
| Trục vít đôi côn | Lòng nòng đôi, dạng côn | Hai trục vít thu nhỏ dần từ đầu cấp liệu về phía đầu ra | Dây chuyền tận dụng độ côn làm vùng nén tích hợp sẵn |
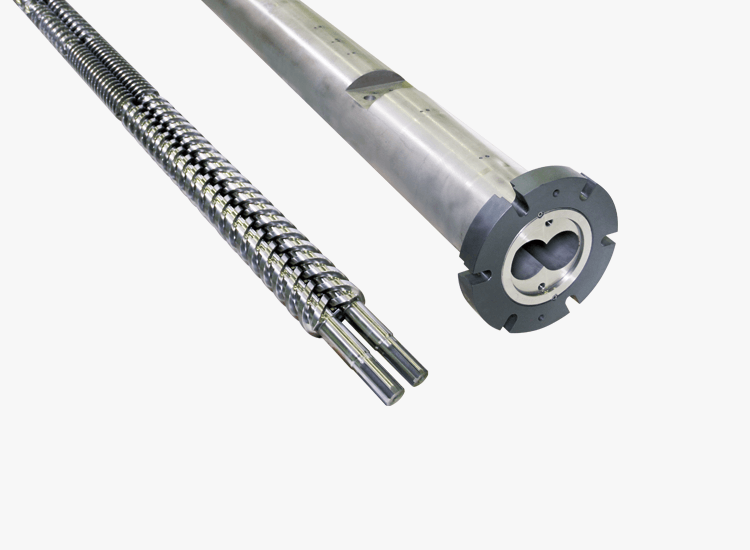
Một bộ trục vít đôi song song và nòng đôi tương ứng. Lòng nòng hình số tám chứa cả hai trục vít.
Trục vít đôi còn khác nhau ở chiều quay. Trục vít quay cùng chiều quay theo cùng một hướng, còn trục vít quay ngược chiều quay theo hai hướng ngược nhau. Máy đùn trục vít đôi song song quay ngược chiều của chúng tôi được chế tạo cho thanh profile polyvinyl clorua (PVC) cứng, ống PVC và tấm composite gỗ nhựa (WPC). Sự khác biệt giữa các cấu hình này không chỉ nằm ở lòng nòng, và bài viết của chúng tôi về các loại máy đùn trục vít đôi trình bày chi tiết về chúng. Dù là cấu hình nào, hình học của trục vít quyết định cách vật liệu nóng chảy.
Hình học trục vít: tỷ lệ L/D, tỷ số nén và độ sâu rãnh vít
Năm thông số thiết kế định hình hiệu suất của trục vít máy đùn: đường kính, tỷ lệ chiều dài trên đường kính (L/D), tỷ số nén, độ sâu rãnh vít và bước ren vít. Mỗi thông số làm thay đổi cách trục vít vận chuyển, làm nóng chảy và tạo áp suất cho vật liệu:
- Đường kính quyết định năng lực sản xuất của trục vít. Trục vít lớn hơn vận chuyển được nhiều vật liệu hơn trong mỗi vòng quay.
- Tỷ lệ L/D là chiều dài phần có cánh vít của trục vít chia cho đường kính. Trục vít dài hơn cho vật liệu thêm quãng đường để nóng chảy, trộn đều và thoát khí trước khi đến khuôn.
- Tỷ số nén so sánh độ sâu rãnh vít ở đoạn cấp liệu với độ sâu ở đoạn định lượng. Đây chỉ là một tỷ số, nên hai trục vít có cùng tỷ số nén vẫn có thể khác nhau về độ sâu rãnh vít và chiều dài các đoạn.
- Độ sâu rãnh vít là khoảng cách từ đỉnh cánh vít đến chân ren của trục vít. Rãnh vít càng nông thì lực cắt tác động vào vật liệu càng lớn. Ở đoạn cấp liệu, độ sâu còn quyết định bột nhựa có được cấp vào trơn tru hay không. Trên các máy đùn quay ngược chiều của chúng tôi, độ sâu vùng cấp liệu được chọn để ngăn bột PVC cứng bị bắc cầu.
- Bước ren vít là khoảng cách từ cánh vít này đến cánh vít kế tiếp. Khe hở cánh vít là khoảng hở giữa đỉnh cánh vít và lòng nòng, và đây chính là kích thước bị thay đổi do mòn.
Dòng máy đùn trục vít đôi song song quay ngược chiều TSE của chúng tôi cho thấy sản lượng tăng theo đường kính trục vít như thế nào khi tỷ lệ L/D giữ nguyên:
| Model | Đường kính trục vít | Tỷ lệ L/D | Sản lượng tối đa |
|---|---|---|---|
| TSE-75 | 75 mm | 25:1 | 200–300 kg/h |
| TSE-90 | 90 mm | 25:1 | 300–500 kg/h |
| TSE-110 | 107 mm | 25:1 | 500–700 kg/h |
| TSE-130 | 132 mm | 25:1 | 950–1,200 kg/h |
Chúng tôi điều chỉnh bước ren, độ sâu rãnh vít, tỷ lệ L/D và tỷ số nén cho phù hợp với từng loại nguyên liệu và ứng dụng, đồng thời sử dụng xưởng thử nghiệm của mình để đề xuất hình học trục vít cho từng quy trình cụ thể. Hình học chỉ là một trong những yếu tố quyết định chất lượng sản phẩm đầu ra. Công thức phối liệu, biên dạng nhiệt độ của nòng và tốc độ cấp liệu cũng quan trọng, như bài viết của chúng tôi về các yếu tố ảnh hưởng đến chất lượng đầu ra của máy đùn PVC đã giải thích. Trên máy đùn trục vít đôi quay ngược chiều, hình học còn ảnh hưởng đến lực mà các trục vít tác dụng lên nòng và hộp số.
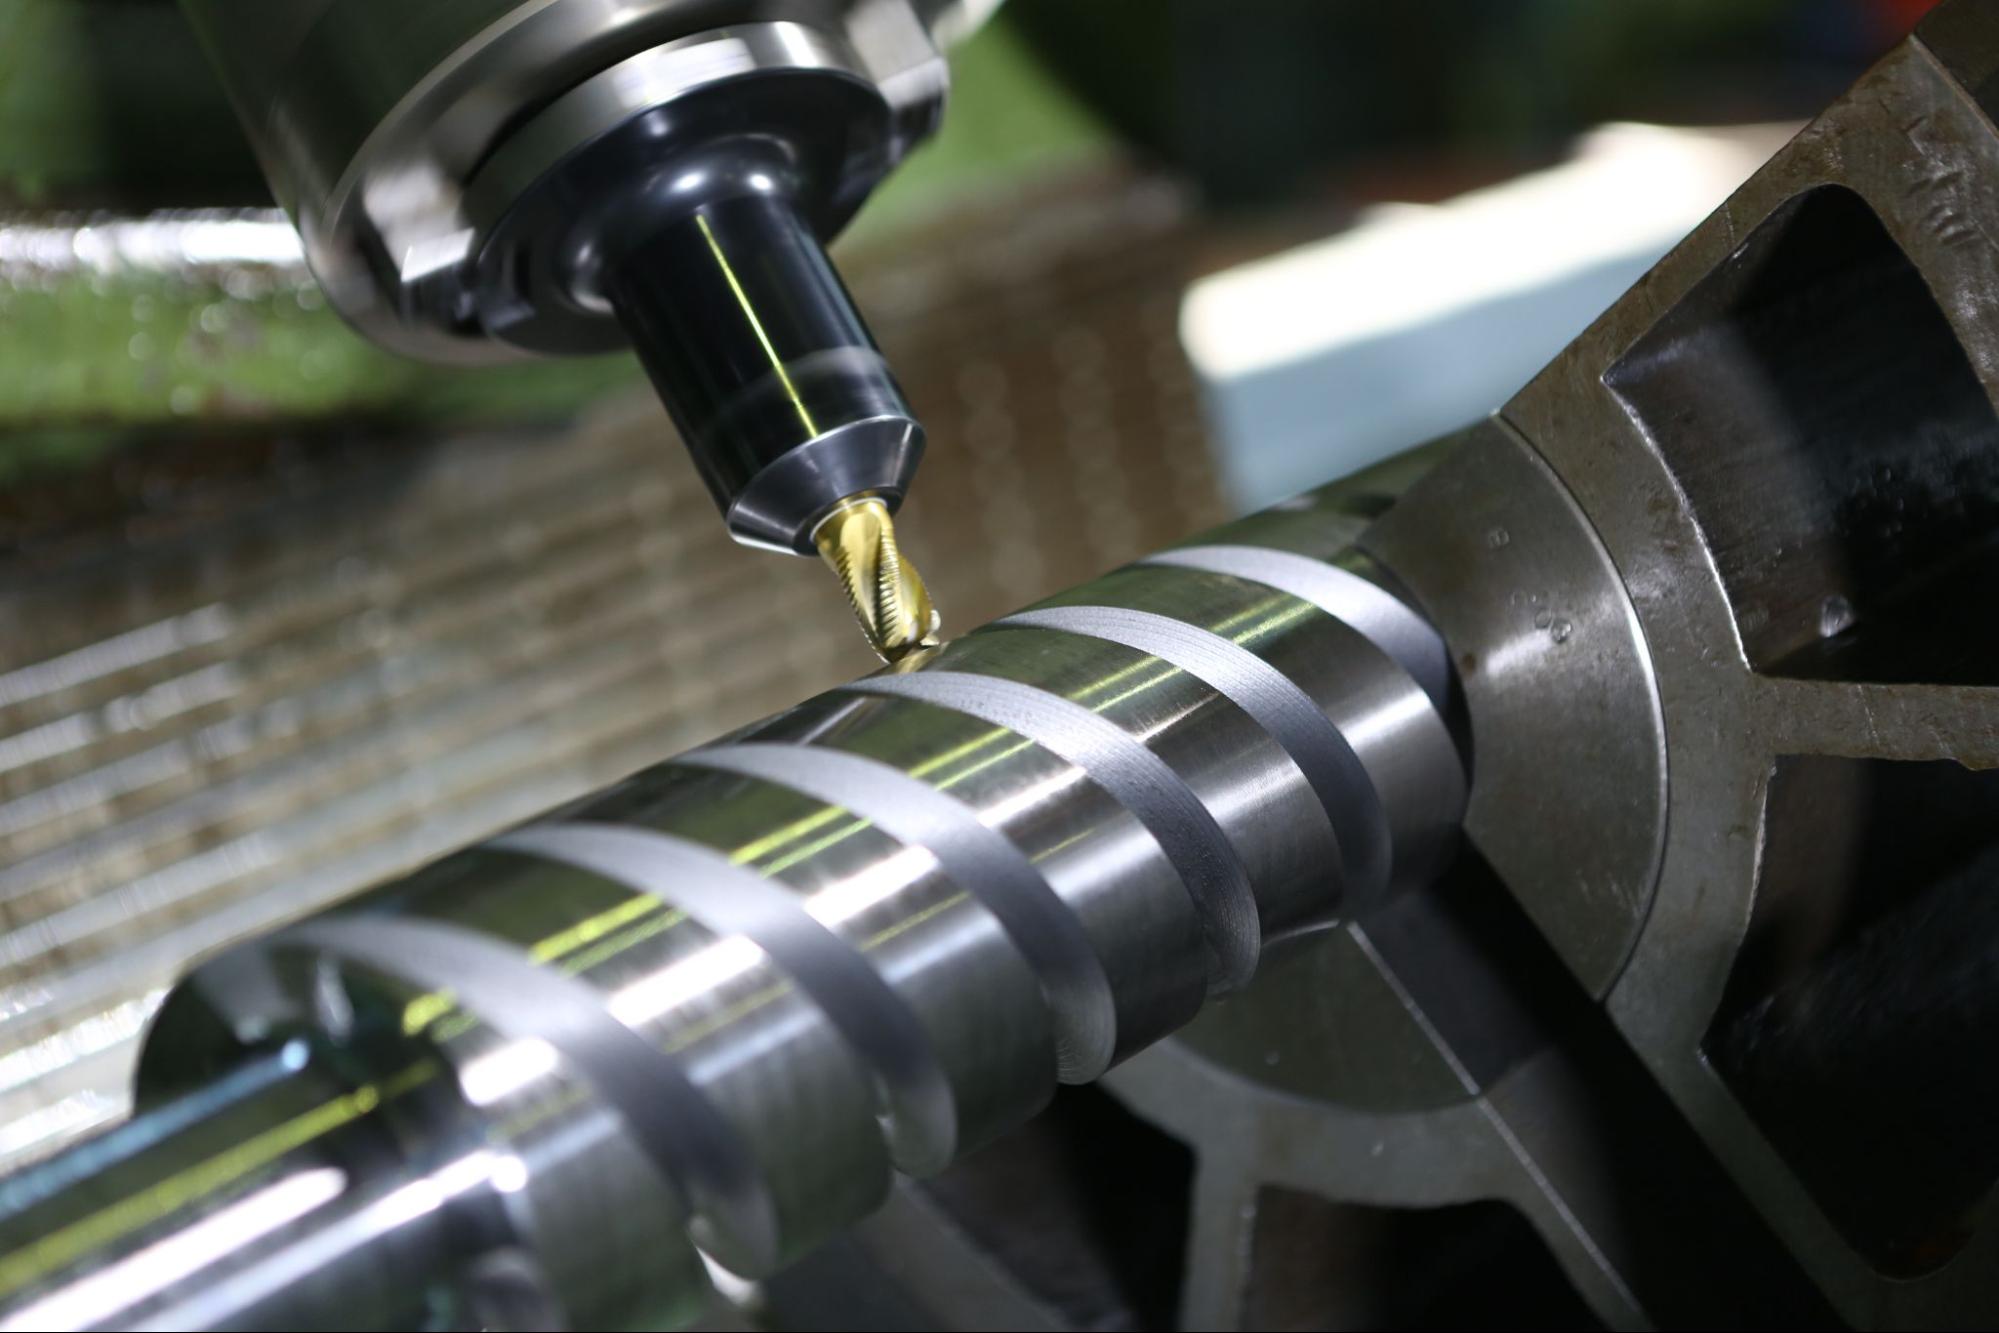
Bước ren, độ sâu rãnh vít và biên dạng cánh vít được gia công theo hình học thiết lập cho từng hỗn hợp nhựa.
Trục vít đôi quay ngược chiều: lực tác dụng và vị trí mòn
Trong máy đùn trục vít đôi quay ngược chiều, nhựa nóng chảy bị ép qua khe cán (calender gap) giữa hai trục vít. Điều này tạo ra lực tách lớn đẩy các trục vít về phía thành nòng, nên nòng bị mòn theo một dải có thể dự đoán được thay vì mòn đều. Trên nòng gia công PVC cứng, vùng mòn nặng nhất thường xuất hiện ở góc 30° đến 60° so với phương thẳng đứng trên mỗi lòng nòng, quanh vị trí 10 giờ và 2 giờ. Trên các máy đùn cỡ lớn hơn, trọng lượng của trục vít có thể khiến dải mòn này dịch ra xa thêm một chút.
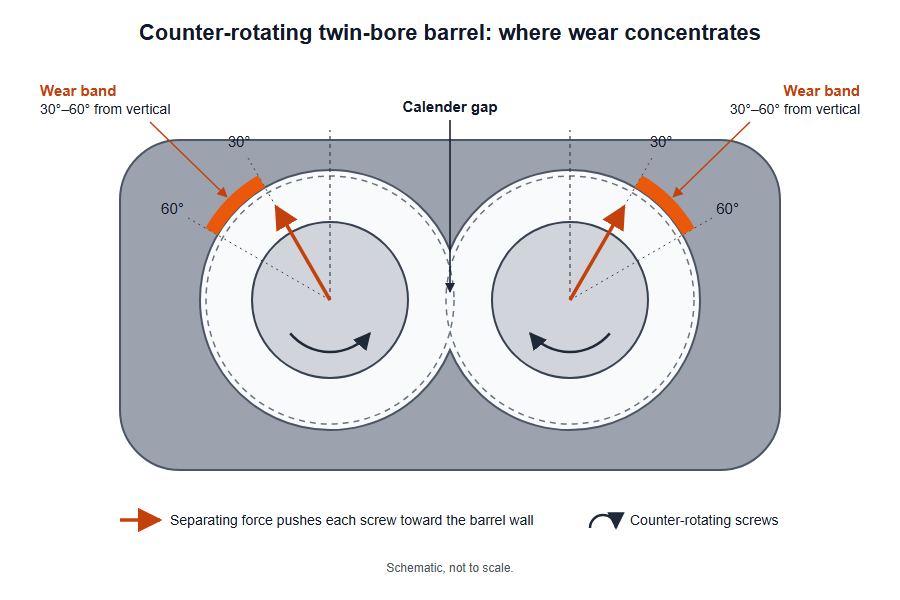
Trên nòng đôi của máy quay ngược chiều, dải mòn nằm ở góc 30° đến 60° so với phương thẳng đứng trên mỗi lòng nòng, nên số đo chỉ lấy ở đỉnh và đáy lòng nòng có thể bỏ sót dải mòn này.
Cũng chính áp suất nhựa nóng chảy đó đẩy các trục vít về phía sau, và ổ chặn trên các trục đầu ra của hộp số chịu tải trọng này. Trong máy đùn trục vít đôi, hai trục nằm sát nhau, nên còn rất ít không gian cho các ổ chặn đó. Tốc độ trục vít thấp của máy đùn quay ngược chiều càng khiến nhiệm vụ của chúng khó khăn hơn.
Chúng tôi tự chế tạo trục vít, nòng và hộp số của máy đùn trục vít đôi song song quay ngược chiều, và hộp số của chúng tôi sử dụng ổ chặn INA. Các kỹ sư lâu năm của chúng tôi gia công và tinh chỉnh từng bộ trục vít, nòng và hộp số ngay tại nhà máy của chúng tôi. Lực tác dụng quyết định mòn xảy ra ở đâu. Vật liệu quyết định mòn diễn ra nhanh đến mức nào.
Vật liệu trục vít và nòng: thấm nitơ, lưỡng kim và phủ lớp
Vật liệu và phương pháp xử lý bề mặt quyết định trục vít và nòng máy đùn giữ được khe hở trong bao lâu. Lựa chọn phù hợp tùy thuộc vào nguyên nhân gây hư hại: ăn mòn hóa học, mài mòn, hoặc cả hai. Bốn phương án sau đáp ứng hầu hết các trường hợp:
| Phương án | Bản chất | Khả năng bảo vệ chính |
|---|---|---|
| Thấm nitơ | Lớp bề mặt tôi cứng được khuếch tán vào thép hợp kim | Bề mặt cứng, chống mài mòn cho điều kiện làm việc thông thường |
| Mạ crom cứng | Lớp crom được mạ lên trục vít | Chống ăn mòn |
| Phủ cacbua vonfram | Lớp cacbua được phủ lên cánh vít | Chống mài mòn tại đỉnh cánh vít |
| Lớp lót hoặc kết cấu lưỡng kim | Hợp kim chống mài mòn và chống ăn mòn được liên kết với thép nền | Chống cả mài mòn lẫn ăn mòn, cho các hỗn hợp nhựa khắt khe |
Trục vít và nòng thấm nitơ tiêu chuẩn của chúng tôi đáp ứng các thông số kỹ thuật đã công bố sau:
- Thép: thép thấm nitơ theo Tiêu chuẩn Công nghiệp Nhật Bản (JIS) SACM 645 hoặc theo Viện Tiêu chuẩn hóa Đức (DIN) 34CrAlNi7.
- Xử lý: thấm nitơ thể khí thời gian dài hoặc thấm nitơ ion.
- Độ cứng bề mặt: độ cứng Rockwell C (HRC) từ 65 trở lên, tương đương độ cứng Vickers (HV) từ 900 trở lên.
- Chiều sâu lớp tôi cứng: từ 0.6 mm trở lên.
- Độ nhám bề mặt (Ra): không quá 0.8 µm trên trục vít, không quá 0.4 µm trên lòng nòng.
- Độ thẳng: không quá 0.05 mm.
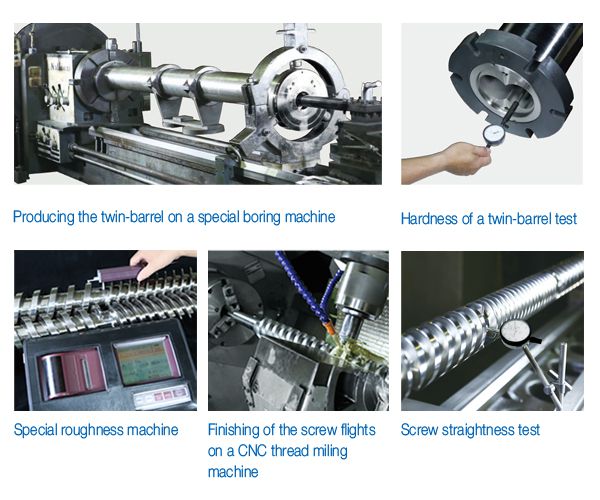
Các bước doa, kiểm tra độ cứng, độ nhám và độ thẳng làm cơ sở cho các thông số kỹ thuật nêu trên.
Với các ứng dụng khắc nghiệt hơn, chúng tôi cũng chế tạo trục vít và nòng lưỡng kim, với hợp kim gốc niken hoặc gốc vonfram-crom được liên kết với thép nền. Theo số liệu của chúng tôi, chúng có tuổi thọ dài gấp hai đến ba lần, đặc biệt với các hỗn hợp nhựa gia cường sợi thủy tinh hoặc có chất độn. Phương án tốt nhất cho dây chuyền của bạn tùy thuộc vào loại vật liệu bạn gia công.
Chọn vật liệu trục vít và nòng phù hợp với PVC, hỗn hợp có chất độn, WPC và nhựa tái chế
Hãy bắt đầu từ mối đe dọa lớn nhất trong hỗn hợp nhựa của bạn. PVC cứng là trường hợp ăn mòn điển hình, vì khi phân hủy nó giải phóng hydro clorua (HCl). Ngược lại, chất độn và sợi thủy tinh lại mài mòn cánh vít và lòng nòng.
| Vật liệu gia công | Mối đe dọa chính | Hướng lựa chọn thông thường |
|---|---|---|
| Nhựa đa dụng không chất độn | Mài mòn ở mức trung bình | Thép thấm nitơ |
| PVC cứng | Ăn mòn do HCl | Bề mặt chống ăn mòn, như mạ crom cứng hoặc lớp lót lưỡng kim |
| PVC độn canxi cacbonat | Vừa ăn mòn vừa mài mòn | Kết cấu và lớp lót lưỡng kim |
| WPC nền PVC | Mài mòn do chất độn cộng với ăn mòn từ PVC | Kết cấu và lớp lót lưỡng kim |
| Hỗn hợp gia cường sợi thủy tinh | Mài mòn | Kết cấu lưỡng kim hoặc cacbua vonfram trên cánh vít |
| Vật liệu tái chế lẫn tạp chất | Mài mòn do hạt tạp chất | Cánh vít chống mài mòn và nòng lưỡng kim |
Nếu hỗn hợp nhựa của bạn chứa nhiều chất độn, hãy cho nhà cung cấp biết loại và tỷ lệ phần trăm chất độn trước khi chọn vật liệu, vì điều đó quyết định phương án nào là hợp lý. Để tìm hiểu thêm về cách máy đùn trục vít đôi gia công PVC, hãy xem bài viết kiến thức cơ bản về máy đùn trục vít đôi PVC của chúng tôi. Ngay cả vật liệu phù hợp rồi cũng sẽ mòn, nên câu hỏi tiếp theo là làm sao biết khi nào trục vít và nòng đã đến giới hạn.
Khi nào cần thay trục vít và nòng máy đùn
Trục vít và nòng máy đùn cần được phục hồi hoặc thay thế khi mức mòn, đo so với kích thước ban đầu lúc còn mới, gây thiệt hại về sản lượng và chất lượng lớn hơn chi phí sửa chữa. Không có con số chung nào phù hợp với mọi dây chuyền, nhưng có hai tín hiệu trong quá trình sản xuất cho bạn biết khi nào cần tiến hành đo.
Dấu hiệu mòn đầu tiên là năng suất riêng giảm và nhiệt độ nhựa ở đầu ra tăng. Năng suất riêng là sản lượng của máy đùn chia cho tốc độ trục vít. Trước khi đổ lỗi cho trục vít, hãy loại trừ các nguyên nhân khác có biểu hiện tương tự: lô nhựa hoặc công thức phối liệu mới, vòng gia nhiệt bị hỏng, hoặc cấp liệu không đều.
Việc đo cần hai dụng cụ. Với trục vít, đo đường kính ngoài (OD) của cánh vít lần lượt từng vòng cánh bằng panme đo OD dạng thanh. Đặt một thước dây dọc theo trục vít để mỗi số đo gắn với một vị trí. Làm sạch cánh vít bằng dụng cụ bằng đồng thau và lưới đồng, và để trục vít nguội đến nhiệt độ phòng trước khi đo.
Với nòng, đọc đường kính trong (ID) bằng panme điện tử gắn trên xe trượt, thường dịch chuyển mỗi bước một L/D dọc theo lòng nòng. Đo riêng từng lòng của nòng đôi, và trên nòng quay ngược chiều, hãy lấy số đo trong dải 30° đến 60° đã mô tả ở trên.
So sánh từng số đo với kích thước ban đầu trong biên bản kiểm tra hoặc bản vẽ gốc. Sau đây là các dấu hiệu phổ biến cho thấy trục vít hoặc nòng đã đến lúc cần xử lý:
| Chi tiết | Cần đo gì | Khi nào cần xử lý |
|---|---|---|
| Trục vít | Khe hở cánh vít so với lúc còn mới | Tăng đến mức ảnh hưởng đến sản lượng hoặc chất lượng sản phẩm |
| Trục vít | Lớp hàn cứng bề mặt trên đỉnh cánh vít | Đã mòn hết hoàn toàn |
| Trục vít | Mức sụt giảm năng suất và mức tăng nhiệt độ đầu ra | Đến mức không còn kinh tế |
| Nòng | Đường kính trong của lòng nòng | Mòn đến mức ngay cả trục vít mới vẫn bị lỏng |
Ngưỡng phù hợp tùy thuộc vào từng công việc. Một sản phẩm không quá khắt khe như ống gân vẫn có thể đạt yêu cầu khi chạy bằng trục vít đã mòn nhiều, trong khi một quy trình sản xuất y tế có thể cần trục vít mới dù mức mòn ít hơn nhiều. Trục vít cũng được thiết kế để mòn nhanh hơn nòng, vì trục vít là chi tiết dễ thay thế hơn.
Đạt đến ngưỡng không phải lúc nào cũng có nghĩa là phải mua chi tiết mới. Trục vít bị mòn thường có thể được phục hồi bằng lớp hàn cứng bề mặt mới, nhưng không nên tân trang một trục vít quá ba lần. Mỗi lần hàn mới đều làm yếu kim loại nền và làm tăng nguy cơ lớp hàn cứng bề mặt bị bong tróc. Nòng bị mòn thường có thể được thay lớp lót.
Có sẵn một trục vít dự phòng giúp dây chuyền không phải dừng chờ trong thời gian phục hồi. Chúng tôi luôn dự trữ sẵn các bộ trục vít cho khách hàng, giúp tiết kiệm khoảng hai tháng thời gian chờ giao hàng, và dịch vụ sửa chữa của chúng tôi bao gồm mài lại, thay lớp lót và tân trang.
Tuổi thọ của trục vít và nòng phụ thuộc vào vật liệu chúng gia công. Một dây chuyền đùn profile TW-90 mà chúng tôi chế tạo để sản xuất máng luồn dây điện đã vận hành khoảng 28 năm qua hai đời chủ sở hữu. Trong thời gian đó, trục vít và nòng của dây chuyền này chỉ được thay một lần. Khi mòn bắt đầu ảnh hưởng đến chất lượng sản phẩm vào năm 2023, chủ sở hữu hiện tại đã quay lại tìm chúng tôi để đặt một bộ mới và một bộ dự phòng, như được mô tả trong trường hợp dịch vụ này.
Những trường hợp như vậy cho thấy vì sao kích thước ban đầu lại quan trọng. Không có chúng, không ai có thể biết trục vít và nòng đã mòn đến đâu, hoặc bộ thay thế cần khớp với thông số nào.
Những câu hỏi nên đặt ra cho nhà cung cấp trục vít và nòng
Khi mua máy đùn, hoặc mua trục vít và nòng thay thế, có hai câu hỏi quan trọng nhất: ai sản xuất trục vít, nòng và hộp số, và họ có thể cung cấp một bộ dự phòng đồng bộ nhanh đến mức nào?
Những câu hỏi nên đặt ra khi mua máy đùn
Hãy đặt sáu câu hỏi này trước khi so sánh giá. Câu trả lời sẽ quyết định chi phí để duy trì máy đùn vận hành:
- Ai sản xuất trục vít, nòng và hộp số? Nhà sản xuất tự gia công cả ba chi tiết sẽ kiểm soát được mức độ ăn khớp giữa chúng, và có thể cung cấp chi tiết thay thế đồng bộ nhiều năm sau.
- Có những vật liệu và phương pháp xử lý bề mặt nào? Hãy tìm các thông số được công bố cụ thể về độ cứng, chiều sâu thấm nitơ và các phương án lưỡng kim, chứ không phải một lời hứa chung chung về khả năng chống mài mòn.
- Hình học trục vít có thể được thiết kế riêng cho công thức phối liệu của bạn không? Trục vít được thiết kế cho một hỗn hợp nhựa có thể hoạt động kém hiệu quả với hỗn hợp khác.
- Mỗi trục vít và nòng có được giao kèm biên bản kiểm tra không? Các hồ sơ về kích thước và độ đồng tâm đó sẽ trở thành mốc tham chiếu cho mọi lần kiểm tra độ mòn sau này.
- Có dự trữ sẵn bộ trục vít dự phòng không, và thời gian giao hàng là bao lâu? Một bộ dự phòng có sẵn trong kho tạo nên khác biệt giữa một lần thay thế theo kế hoạch và một dây chuyền phải dừng hoạt động.
- Nhà sản xuất có còn cung cấp được phụ tùng cho các model cũ không? Máy đùn thường hoạt động lâu hơn thời gian sở hữu của chủ đầu tiên, và phụ tùng của chúng cũng cần như vậy.
Cần gửi những gì khi đặt trục vít và nòng thay thế
Trục vít và nòng thay thế chỉ có thể được chế tạo đúng khi có đầy đủ thông tin. Trước khi yêu cầu báo giá, hãy chuẩn bị các thông tin sau:
- Máy: hãng sản xuất, model và năm sản xuất của máy đùn.
- Cấu hình: trục vít đơn hay trục vít đôi; với trục vít đôi, là loại song song hay côn, quay cùng chiều hay quay ngược chiều.
- Kích thước: đường kính trục vít và tỷ lệ L/D.
- Vật liệu: loại nhựa bạn đang chạy, cùng loại và hàm lượng chất độn.
- Tài liệu tham chiếu: bản vẽ gốc, hoặc trục vít đã mòn nếu không có bản vẽ.
- Dữ liệu mòn: số đo OD cánh vít và ID lòng nòng gần nhất của bạn.
- Dữ liệu quy trình: sản lượng, tốc độ trục vít và nhiệt độ nhựa nóng chảy hiện tại, so với số liệu khi trục vít và nòng còn mới.
Với những thông tin này, nhà cung cấp có thể xác nhận độ lắp khớp, đề xuất vật liệu và cho bạn biết có thể phục hồi được hay không. Chúng tôi chế tạo trục vít và nòng máy đùn theo đơn đặt hàng cho máy đùn trục vít đơn và trục vít đôi, và mỗi bộ đều được giao kèm biên bản kiểm tra. Có một vài câu hỏi xuất hiện trong hầu hết mọi đơn hàng, và những câu hỏi phổ biến nhất được giải đáp dưới đây.
Trục vít và nòng: Câu hỏi thường gặp
Đây là những câu hỏi mà người mua và đội ngũ bảo trì thường đặt ra nhất về trục vít và nòng máy đùn:
Q1: Nòng trong máy đùn là gì?
Nòng máy đùn là xi lanh thép được gia nhiệt bao quanh trục vít. Nòng chứa các vùng gia nhiệt, chịu áp suất của nhựa nóng chảy và, cùng với cánh vít, tạo nên khe hở quyết định hiệu quả bơm của máy đùn.
Q2: Có những loại trục vít máy đùn nào?
Trục vít máy đùn gồm trục vít đơn và trục vít đôi. Trục vít đôi có cấu hình song song hoặc côn, và quay theo cùng một hướng (quay cùng chiều) hoặc theo hai hướng ngược nhau (quay ngược chiều). Lòng nòng tương ứng với cấu hình: tròn cho trục vít đơn, hình số tám cho trục vít đôi.
Q3: Công dụng chính của trục vít và nòng là gì?
Trục vít và nòng vận chuyển, làm nóng chảy, trộn và tạo áp suất cho nhựa hoặc cao su trước khi vật liệu đến khuôn. Trục vít và nòng của chúng tôi được sử dụng trong đùn nhựa, phối trộn (compounding), ép phun và gia công cao su.
Q4: Tỷ lệ L/D có ý nghĩa gì đối với trục vít máy đùn?
Tỷ lệ L/D của trục vít máy đùn là chiều dài phần có cánh vít chia cho đường kính. Tỷ lệ L/D càng cao thì vật liệu càng có thêm quãng đường để nóng chảy, trộn đều và thoát khí. Cả bốn model trong dòng máy đùn trục vít đôi song song quay ngược chiều TSE của chúng tôi đều dùng tỷ lệ 25:1.
Q5: Trục vít và nòng máy đùn có tuổi thọ bao lâu?
Trục vít và nòng máy đùn còn dùng được chừng nào khe hở giữa chúng vẫn nằm trong giới hạn mà quy trình của bạn chấp nhận được. Tuổi thọ phụ thuộc vào vật liệu bạn gia công, hàm lượng chất độn và phương pháp xử lý bề mặt. Một dây chuyền profile TW-90 của chúng tôi chỉ phải thay trục vít và nòng một lần trong khoảng 28 năm.
Q6: Trục vít máy đùn bị mòn có sửa chữa được không?
Trục vít máy đùn bị mòn thường có thể được sửa chữa bằng cách phục hồi lớp hàn cứng bề mặt trên cánh vít, miễn là kim loại nền còn tốt. Một trục vít có thể được tân trang tối đa ba lần, và nòng bị mòn thường có thể được thay lớp lót thay vì thay mới.
Chọn đúng trục vít và nòng cho dây chuyền của bạn
Trục vít và nòng phù hợp tùy thuộc vào những chi tiết mà không bài hướng dẫn chung nào có thể bao quát hết: hỗn hợp nhựa bạn gia công, sản lượng bạn cần, và với dây chuyền hiện có, mức độ mòn của bộ hiện tại. Với dây chuyền mới, hãy cho chúng tôi biết sản phẩm, công thức phối liệu và sản lượng mục tiêu, chúng tôi sẽ đề xuất hình học trục vít và vật liệu phù hợp.
Với nhu cầu thay thế, hãy gửi cho chúng tôi các thông tin trong danh sách kiểm tra ở trên qua biểu mẫu liên hệ của chúng tôi. Trong ô nội dung tin nhắn, hãy ghi rõ hãng và model máy, đường kính trục vít và tỷ lệ L/D, vật liệu và hàm lượng chất độn bạn đang chạy, cùng mọi số đo cánh vít và lòng nòng mà bạn có. Các kỹ sư của chúng tôi sẽ cho bạn biết nên phục hồi, thay lớp lót hay thay bộ mới, và cần chỉ định những thông số gì.
Những bài viết liên quan


