Việt Ngữ
 Việt Ngữ


 Trang chủ
Dây chuyền đùn ống PVC
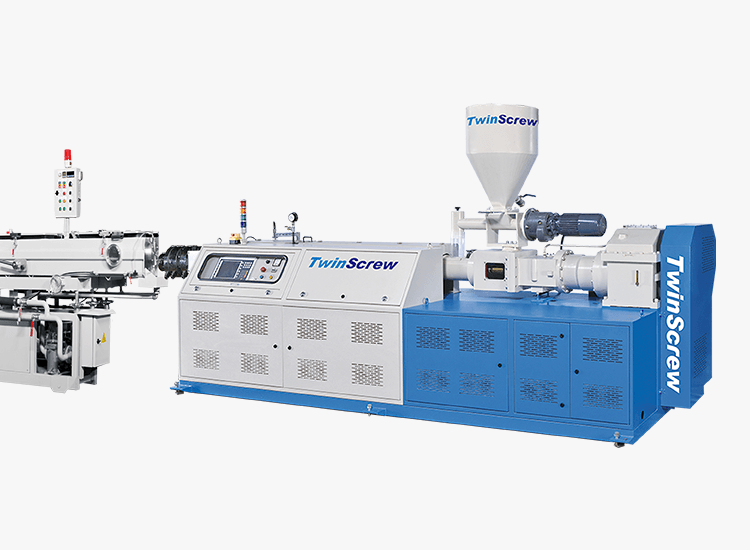
Dây chuyền đùn ống PVC làm nóng chảy phối liệu khô PVC cứng trong máy đùn hai trục vít quay ngược chiều, tạo hình qua khuôn nhện (spider) thành ống liên tục, giữ đường kính dưới chân không trong khi thành ống được làm nguội, sau đó cắt từng đoạn và tạo đầu nong ở một đầu. Các dây chuyền của chúng tôi bao phủ từ 60 mm đến 630 mm với năng suất 150 đến 1.000 kg mỗi giờ.
Ống PVC được bán theo cấp áp suất chứ không theo đường kính. Cấp áp suất đó giả định thành ống đạt độ dày danh định ở mọi điểm, vì vậy một dây chuyền giữ đường kính ngoài hoàn hảo trong khi thành ống mỏng dần ở một bên sẽ sản xuất ra ống đo đúng kích thước nhưng không đạt thử nghiệm nổ. Độ đồng đều của thành ống đến từ độ đồng nhất của nhựa nóng chảy trong máy đùn và sự phân phối đều trong khuôn.
Hãy cho chúng tôi biết dải đường kính, cấp áp suất bạn sản xuất và sản lượng mục tiêu tính bằng kilôgam mỗi giờ. Ba câu trả lời này quyết định model máy đùn và cho biết cấu hình một ống hay hai ống là cách kinh tế hơn để đạt sản lượng của bạn.
Một ống hay hai ống: sản lượng đến từ đâu
Khi đã xác định dải đường kính, quyết định tiếp theo là làm thế nào để đạt sản lượng mong muốn, và có hai cách để làm điều đó. Lựa chọn này quan trọng nhất ở đầu đường kính nhỏ:
| Dây chuyền một ống | Dây chuyền hai ống | |
|---|---|---|
| Số ống ra | Một ống từ một đầu khuôn | Hai ống từ một máy đùn |
| Phù hợp nhất cho | Toàn bộ dải đường kính, kể cả đường kính lớn | Ống luồn dây điện và ống cấp thoát nước đường kính nhỏ |
| Sản lượng mỗi máy đùn | Do kích thước máy đùn quyết định | Tăng khoảng gấp đôi ở đường kính nhỏ |
| Thiết bị phía sau | Một bồn làm nguội, máy kéo, máy cưa, máy nong đầu | Thiết bị phía sau đi theo cặp cho cả hai ống |
| Diện tích nhà xưởng trên mỗi tấn | Cao hơn | Thấp hơn |
Ống nhỏ là nơi dây chuyền một ống lãng phí công suất: máy đùn 75 mm sản xuất ống luồn dây 20 mm bị giới hạn bởi tốc độ bồn làm nguội lấy nhiệt ra, chứ không phải bởi lượng nhựa nóng chảy trục vít có thể cung cấp. Chạy hai ống sẽ tận dụng phần công suất nóng chảy dư thừa đó thay vì để nó nhàn rỗi. Trên khoảng 160 mm, lập luận này không còn, vì một ống đã hấp thụ hết mọi thứ máy đùn có thể sản xuất.
Dây chuyền ống PVC sản xuất những gì
Một dây chuyền bao gồm cả một dòng sản phẩm ống, khác nhau ở đường kính, độ dày thành và gói phụ gia chứ không phải ở máy:
- Ống chịu áp cấp nước. Dung sai thành ống chặt, đầu nong tạo ngay trên dây chuyền, chiếm tỷ trọng lớn nhất trong sản lượng của hầu hết nhà sản xuất.
- Ống luồn dây điện. Hàm lượng chất độn cao và thành mỏng, thường là các cỡ đường kính nhỏ nhất và là trường hợp phù hợp nhất cho dây chuyền hai ống.
- Ống thoát nước thải và thoát nước. Đường kính lớn hơn, thành dày hơn, cấp áp suất thấp hơn.
- Ống vách giếng và ống nông nghiệp. Dùng ren hoặc đầu nong tùy theo thị trường.
- Ống giếng bơm và ống công nghiệp. Được thiết kế theo từng trường hợp dựa trên hợp chất.
PVC cứng chấp nhận tỷ lệ chất độn khoáng cao, đó là lý do ống luồn dây và ống thoát nước có thể được sản xuất với chi phí hợp chất mà các vật liệu khác không đạt được. Máy hai trục vít quay ngược chiều giúp phối liệu khô có hàm lượng chất độn cao có thể gia công được, vì nó vận chuyển cưỡng bức thay vì dựa vào ma sát.
Quy trình sản xuất ống PVC
Một dây chuyền sản xuất ống PVC hoàn chỉnh gồm sáu công đoạn, mỗi công đoạn được thiết kế theo đường kính lớn nhất trong dải của bạn chứ không phải đường kính phổ biến nhất:
- Chuẩn bị phối liệu khô. Máy trộn tốc độ cao trộn đều nhựa PVC, chất ổn định, chất độn và chất bôi trơn. Ống PVC được sản xuất từ phối liệu khô chứ không phải hạt nhựa, giúp loại bỏ một công đoạn tạo hạt và đây là nơi tập trung phần lớn lợi thế chi phí vật liệu.
- Máy đùn hai trục vít. Máy hai trục vít song song quay ngược chiều hóa dẻo phối liệu với hệ thống tự điều nhiệt trục vít, hệ thống làm mát bằng nước kín và hút chân không để loại bỏ hơi ẩm và chất bay hơi. Kiểm soát áp suất nhựa nóng chảy ở đầu trục vít giúp sản lượng ổn định, và sản lượng ổn định giúp độ dày thành nằm trong dung sai.
- Khuôn nhện. Thiết kế khuôn nhện cho thời gian lưu đồng đều trên toàn bộ tiết diện dòng chảy và phân phối nhựa nóng chảy đồng nhất trên toàn chu vi. Thời gian lưu đồng đều quan trọng với PVC hơn so với polyethylene, vì PVC lưu lại quá lâu ở nhiệt độ nóng chảy sẽ bị phân hủy chứ không đơn thuần là nguội đi.
- Bồn làm nguội phun sương chân không. Chân không giữ đường kính ngoài áp sát ống định cỡ trong khi nước phun mang nhiệt ra khỏi thành ống. Với ống thành dày, công đoạn này quyết định tốc độ dây chuyền, và kéo dài nó là cách để tăng sản lượng.
- Máy kéo. Kéo ống với tốc độ phù hợp với sản lượng của máy đùn, lực kẹp được phân bố trên chiều dài xích đủ lớn để lực kéo không làm biến dạng ống.
- Máy cưa bám theo và máy nong đầu. Máy cưa bám theo tự động cắt ống theo chiều dài trong khi ống vẫn tiếp tục chạy. Sau đó máy nong đầu gia nhiệt lại một đầu và tạo đầu nong, nhờ đó ống rời dây chuyền là sẵn sàng lắp nối mà không cần măng sông riêng.
Nong đầu là công đoạn phân biệt dây chuyền PVC với dây chuyền polyethylene. Ống polyethylene được nối bằng hàn nhiệt tại công trường, nên rời dây chuyền dưới dạng các đoạn cắt trơn; ống PVC được nối bằng đầu nong dán keo, nên đầu nong phải được tạo khi ống còn ở nhà máy.
Cỡ dây chuyền và sản lượng
Bốn cỡ máy đùn bao phủ toàn bộ dải sản phẩm, và model được chọn theo ống lớn nhất bạn dự định sản xuất chứ không chỉ theo sản lượng:
| Model | Đường kính ống | Sản lượng |
|---|---|---|
| TSE-75-RP-S | 60, 75, 90, 110, 140, 160 mm | 150 đến 300 kg/giờ |
| TSE-90-RP-S | 90, 110, 140, 160, 200, 250 mm | 300 đến 450 kg/giờ |
| TSE-110-RP-S | 160, 200, 250, 315, 400 mm | 300 đến 450 kg/giờ |
| TSE-130-RP-S | 400, 450, 500, 560, 630 mm | 800 đến 1.000 kg/giờ |
Cả bốn model đều gia công hợp chất PVC. Chúng tôi đã chế tạo dây chuyền đùn ống điều khiển bằng máy tính hơn ba mươi lăm năm, và bảng model chỉ là điểm khởi đầu chứ không phải catalogue: khuôn, chiều dài làm nguội và thiết bị phía sau được phối hợp theo tổ hợp đường kính thực tế của bạn.
Câu hỏi thường gặp
Dây chuyền đùn ống PVC là gì?
Dây chuyền đùn ống PVC làm nóng chảy phối liệu khô PVC cứng trong máy đùn hai trục vít, tạo hình qua khuôn nhện, làm nguội dưới chân không, sau đó cắt theo chiều dài và tạo đầu nong. Gồm sáu công đoạn: phối liệu khô, máy đùn, khuôn, bồn làm nguội, máy kéo, máy cưa và máy nong đầu.
Ống PVC được sản xuất như thế nào?
Từ phối liệu khô chứ không phải hạt nhựa. Nhựa, chất ổn định, chất độn và chất bôi trơn được trộn đều, nấu chảy trong máy hai trục vít quay ngược chiều, đẩy qua khuôn nhện, định cỡ dưới chân không, cắt bằng máy cưa bám theo và nong đầu ở một đầu.
Vì sao ống PVC sử dụng máy đùn hai trục vít?
Vì ống được sản xuất từ bột và chứa hàm lượng chất độn cao. Máy hai trục vít quay ngược chiều vận chuyển phối liệu khô một cách cưỡng bức và giữ thời gian lưu ngắn, trong khi máy trục vít đơn vận chuyển bằng ma sát và khó giữ nhiệt độ nóng chảy ổn định hơn.
Máy nong đầu là gì và vì sao dây chuyền PVC cần nó?
Máy gia nhiệt lại một đầu của mỗi đoạn ống đã cắt và tạo thành đầu nong. Ống PVC được nối bằng cách dán keo một ống vào đầu nong của ống kế tiếp, vì vậy đầu nong phải có sẵn trước khi ống rời nhà máy. Polyethylene được hàn nhiệt tại công trường nên không cần.
Khi nào nên dùng dây chuyền hai ống?
Ở đường kính nhỏ. Máy đùn 75 mm chạy ống luồn dây 20 mm bị giới hạn bởi khâu làm nguội chứ không phải công suất nóng chảy, vì vậy ống thứ hai tận dụng phần sản lượng lẽ ra bị bỏ phí. Trên khoảng 160 mm, lợi thế này không còn.
Cần cung cấp những thông tin gì để báo giá dây chuyền ống PVC?
Ba thông tin: dải đường kính, cấp áp suất và sản lượng tính bằng kilôgam mỗi giờ. Hãy cho chúng tôi biết hợp chất và hàm lượng chất độn của bạn, chúng tôi sẽ xác nhận model và cấu hình.
Sản phẩm ứng dụng
Máy liên quan